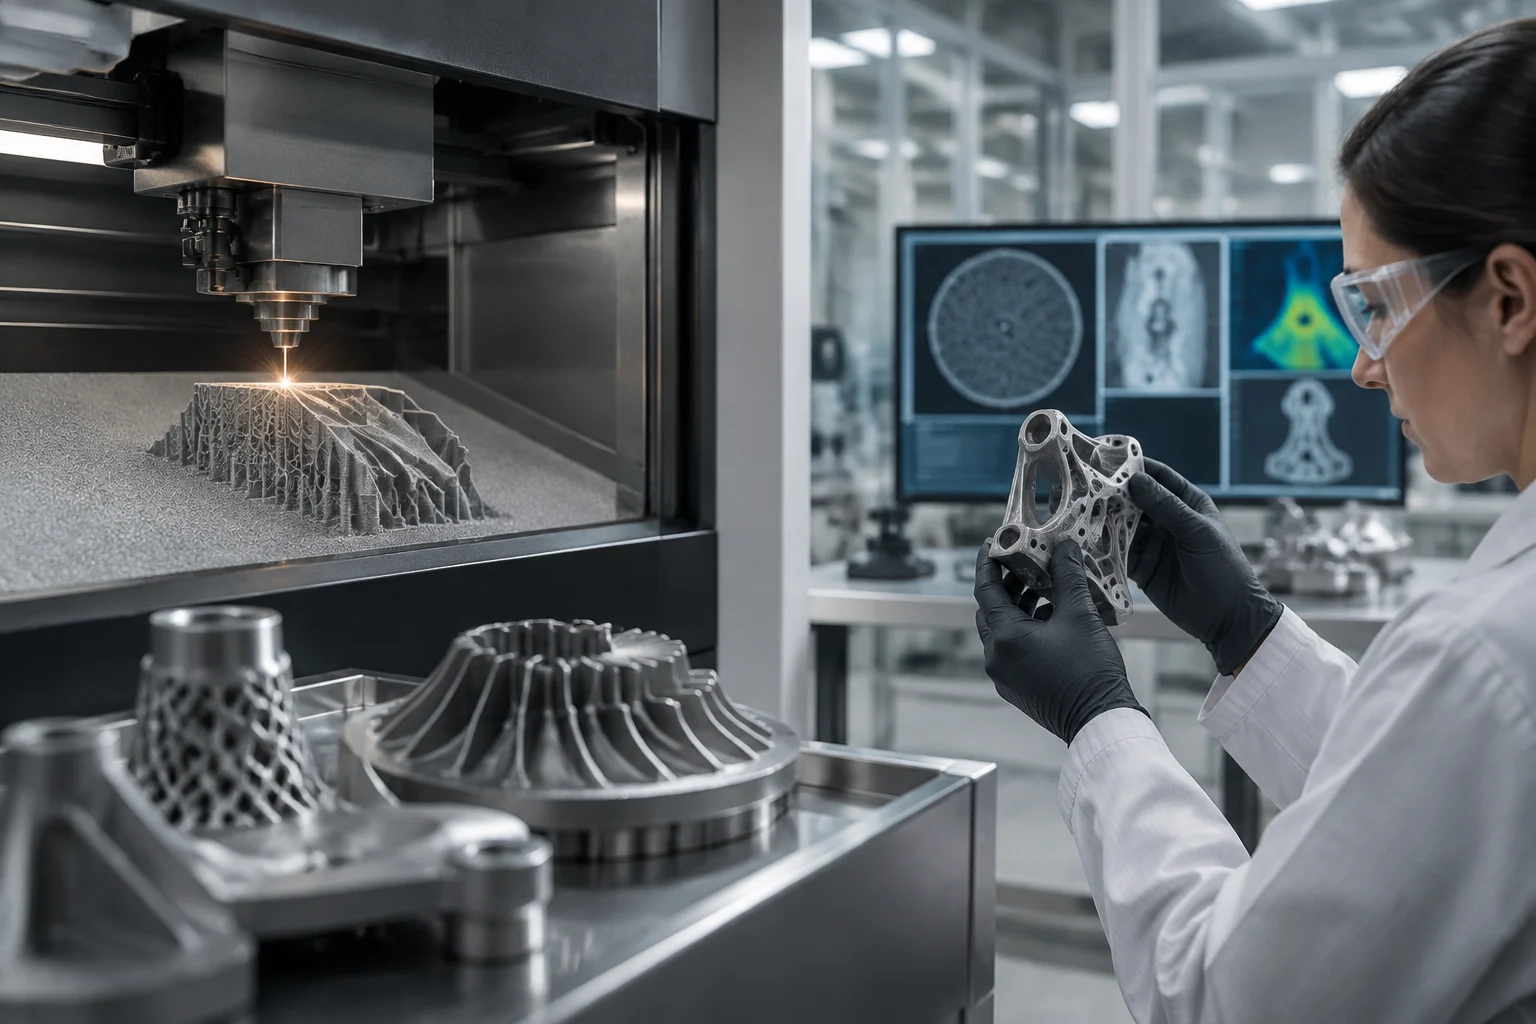
Industrielle Reife: eine Aussage, die eingegrenzt werden muss
Die Aussage, ein additives Fertigungsverfahren für Metall sei „ausgereift“, kann Verschiedenes bedeuten: Es erzeugt eine funktionsfähige Geometrie, eine Maschine liefert wiederholbare Ergebnisse oder ein Produktionssystem kann dauerhaft konforme Bauteile liefern. Ohne Angaben zu Werkstoff, Technologie, Maschine, Anwendung und Abnahmekriterien ist der Begriff für einen fundierten Vergleich nicht geeignet. Reife ist keine universelle Eigenschaft des metallischen 3D-Drucks; sie muss für eine konkrete Kombination aus Verfahren und Einsatz bewertet werden.
Eine Labordemonstration kann belegen, dass ein Bauteil gefertigt wird und eine bestimmte Prüfung besteht. Für sich genommen weist sie keine Leistungsfähigkeit bei anderen Geometrien, Chargen, Anlagen oder Betriebsbedingungen nach. Das ist wichtig, weil die additive Fertigung eine Reihe miteinander verbundener Entscheidungen umfasst — Werkstoff, Parameter, Ausrichtung, Baujob, Entfernen der Stützstrukturen und Nachbearbeitung. Deren Einfluss muss dokumentiert sein, damit das Ergebnis interpretiert werden kann.
Die hier betrachteten Nachweise umfassen einen ASTM-Leitfaden zur Messung der relativen Dichte, ein von ASTM angeführtes ISO/ASTM-Dokument zu Pulverbett-Fusionsverfahren für kritische Anwendungen sowie ein weiteres Dokument zur Aufzeichnung von Prozessüberwachungsdaten. Die Titel helfen dabei, Bereiche zu erkennen, die kontrolliert werden müssen. Sie reichen jedoch weder zur Festlegung eines allgemeinen Reifegrads noch für die Aussage aus, ein Verfahren erfülle die Anforderungen einer konkreten Anwendung. Die Analyse beschränkt sich auf das, was sich aus der beschriebenen Dokumentation ableiten lässt, und schreibt den Normen keine Anforderungen zu, die aus den verfügbaren Quellen nicht hervorgehen.
Bauteileigenschaften: mit Methode und Kontext messen
Ein Bauteil muss anhand der für seine Funktion festgelegten Anforderungen beurteilt werden, nicht anhand eines pauschalen Qualitätslabels. ASTM F3637-23 ist als Leitfaden zu Eigenschaften additiv gefertigter Metallbauteile und insbesondere zu Messverfahren für die relative Dichte betitelt. Daraus lässt sich ableiten, dass Dichte ein in einem technischen Leitfaden behandelter Charakterisierungsaspekt ist. Es belegt nicht, dass Dichte allein das mechanische oder funktionale Verhalten jedes Bauteils ausreichend beschreibt.
Damit ein Messwert aussagekräftig ist, sollte die Dokumentation angeben, was gemessen wurde, bei welchem Werkstoff und Zustand, mit welcher Methode, an welchen Proben sowie nach welchen Fertigungs- und Nachbearbeitungsschritten. Werden mechanische, maßliche oder Integritätseigenschaften angegeben, sollten außerdem die maßgeblichen Prüfbedingungen und Abnahmekriterien genannt werden. Fehlen diese Angaben, können zwei Zahlenwerte vergleichbar erscheinen, obwohl sie es nicht sind. Dies ist eine Empfehlung zur Einordnung von Nachweisen und keine Behauptung, der verfügbare Auszug aus F3637-23 schreibe all diese Angaben selbst vor.
Die relative Dichte ist beispielsweise nicht automatisch eine Garantie für Lebensdauer oder Sicherheit. Ein Unternehmen sollte nach Messverfahren, Stichprobenplan, Lage der Probekörper und dem Verhältnis zwischen Prüfkörperergebnissen und dem fertigen Bauteil fragen. Auch Messungen vor und nach der Nachbearbeitung sollten auseinandergehalten werden. Dieser Artikel enthält keine konkreten Prüfdaten, die eine Werkstoffempfehlung oder numerische Grenzwerte begründen würden.
Wiederholbarkeit: mehr als einen Druck wiederholen
Industrielle Wiederholbarkeit setzt voraus, dass bekannt ist, ob ein Verfahren die relevanten Ergebnisse bei Wiederholung unter festgelegten Bedingungen beibehält. Ein wiederholt gefertigtes Bauteil innerhalb desselben Baujobs liefert andere Informationen als Wiederholungen über verschiedene Werkstoffchargen, Anlagen oder Zeitpunkte hinweg. Zur Beurteilung der Streuung braucht es Datenreihen, Angaben zu Größe und Auswahl der Stichprobe, Streuungsmaße, Fertigungsbedingungen und Regeln für den Umgang mit Ergebnissen außerhalb der Spezifikation. Ein einzelnes zufriedenstellendes Muster beantwortet diese Fragen nicht.
Außerdem muss klar sein, was konstant gehalten und was verändert wird. Bauteilausrichtung, Position auf der Bauplattform, Parameter, Bedienperson, Wartung, Pulvercharge und Nachbearbeitung können zum Kontext gehören, der bestimmt, ob eine Studie repräsentativ ist. Es ist nicht sachgerecht, einer Maschine oder Verfahrenskategorie auf Grundlage eines einzelnen Bauteils oder einer werblichen Beschreibung ohne zugängliches Prüfprotokoll und Ergebnisse Wiederholbarkeit zuzuschreiben.
Ein aussagekräftiger Bericht würde mindestens drei Ebenen unterscheiden: Wiederholung innerhalb eines Baujobs, Konsistenz zwischen Baujobs und Übertragbarkeit auf andere Maschinen oder Produktionslinien. Dieses Schema eignet sich als redaktionelle und beschaffungsbezogene Prüfliste; es ist kein normativer Grenzwert und wird aus den bereitgestellten Auszügen nicht als verbindliche Anforderung abgeleitet. Diese Untersuchung enthält keine vergleichbaren Datenreihen, anhand derer sich die Streuung zwischen Maschinen, Werkstoffen oder Verfahren quantifizieren ließe.
Prozesskontrolle und Rückverfolgbarkeit der Daten
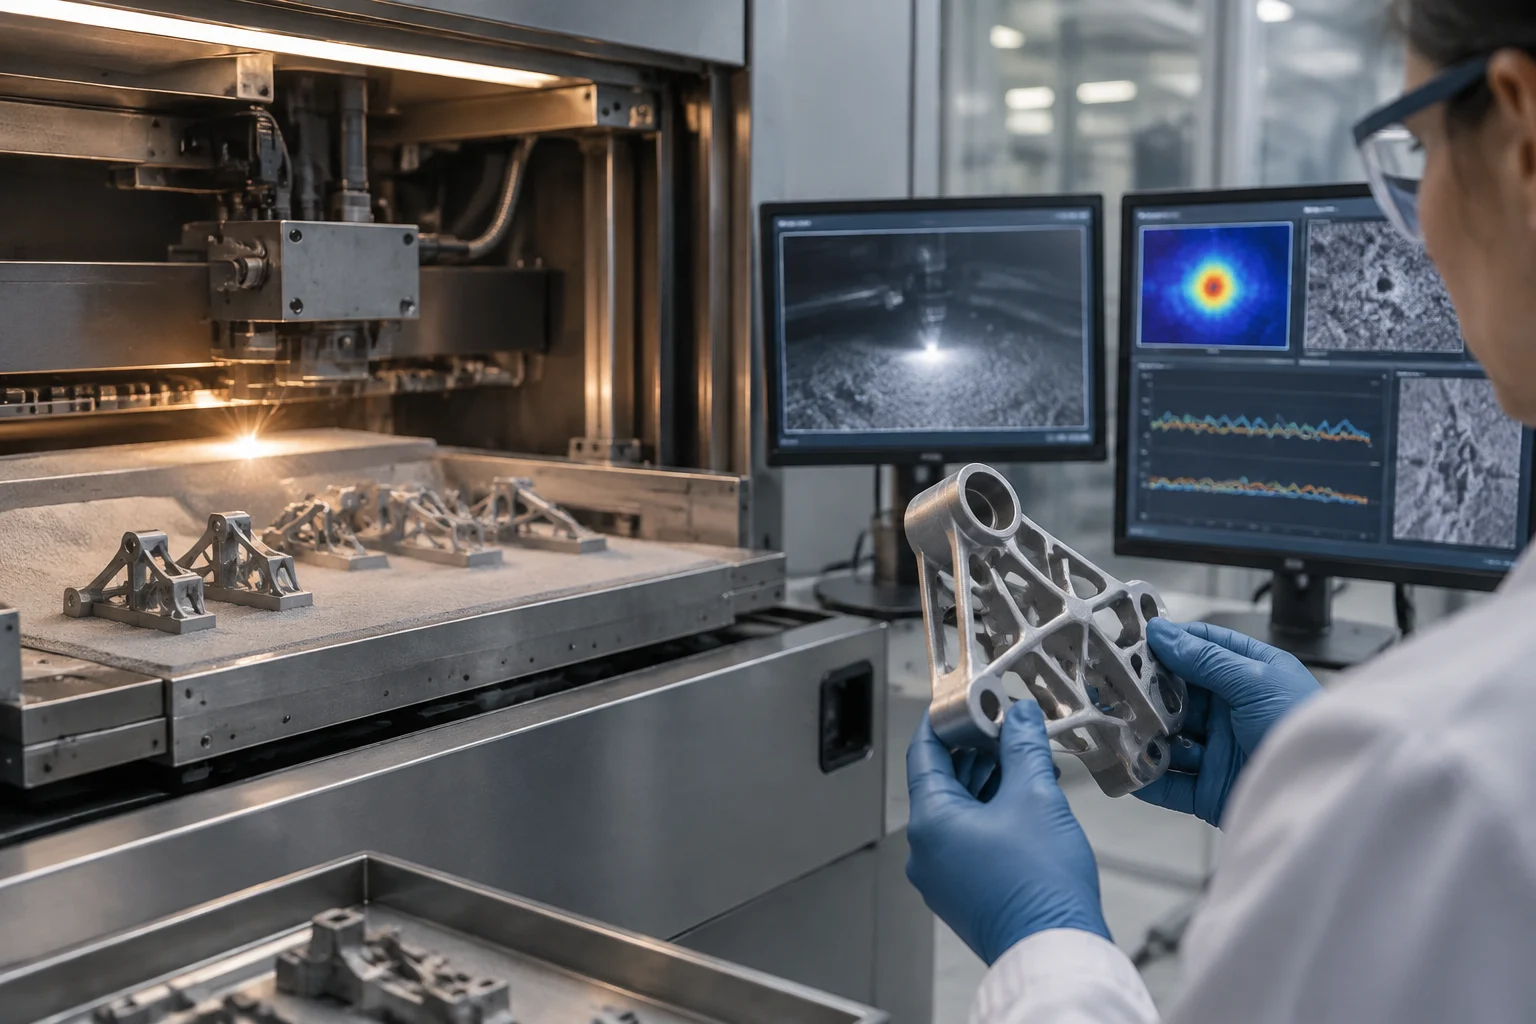
Messungen am fertigen Bauteil beschreiben nicht zwangsläufig, was während der Fertigung geschehen ist. Deshalb ist ISO/ASTM 52953 relevant: ASTM führt das Dokument als Bezug zur Aufzeichnung von Prozessüberwachungsdaten und ihrer Verwendung für die Qualitätskontrolle auf. Daraus lässt sich schließen, dass Erfassung und Aufzeichnung von Überwachungsdaten einen formalisierten Bereich darstellen. Ohne Einsicht in den vollständigen Text lässt sich jedoch nicht sagen, welche Sensoren, Formate oder Abnahmestufen vorgeschrieben sind.
Damit die Überwachung eine industrielle Entscheidung unterstützen kann, müssen die Daten nachvollziehbar mit dem betreffenden Baujob, Werkstoff und der Version des Verfahrens verknüpft sein. Ein Unternehmen sollte darlegen, was aufgezeichnet wird, wie die Daten dem Bauteil oder gefertigten Bereich zugeordnet werden, wer Warnmeldungen prüft und wie Abweichungen dokumentiert werden. Ebenfalls zu erläutern ist, welche unabhängigen Kontrollen sicherstellen, dass ein Prozesssignal auf einen relevanten Fehler und nicht lediglich auf eine Sensoranomalie hinweist.
Die Qualitätskontrolle endet nicht mit dem Ausschalten der Maschine. Eine vollständige Bewertung sollte das Entfernen der Stützstrukturen, die Prüfung, eine Wärmebehandlung oder andere fallspezifische Nachbearbeitungsschritte sowie die Kennzeichnung der Bauteile und zugehörigen Datensätze beschreiben. Das sind sinnvolle Fragen für ein Prozessaudit; die verfügbaren Quellen beschreiben jedoch weder einen universellen Nachbearbeitungsablauf noch ein bestimmtes Rückverfolgbarkeitssystem.
Normen: Geltungsbereich, Ausgabe und Grenzen des Vergleichs
Normen helfen dabei, Begriffe und Methoden zu ordnen. Ihr Titel ersetzt jedoch nicht die Prüfung von Geltungsbereich, Ausgabe und normativem Text. Der ASTM-Eintrag zu F3303-24 verweist auf ISO/ASTM 52904, das Merkmale und Leistungsfähigkeit von metallischen Pulverbett-Fusionsverfahren für kritische Anwendungen behandelt. Der Eintrag zu F3625-25 verweist auf ISO/ASTM 52953, das allgemeine Grundsätze zur Aufzeichnung von Prozessüberwachungsdaten und deren Einsatz in der Qualitätskontrolle beschreibt. ASTM F3637-23 befasst sich wiederum mit Bauteileigenschaften und Messverfahren für die relative Dichte.
| Im Eintrag genannte Referenz | Von der Quelle angegebenes Thema | Was sie für sich genommen nicht belegt |
|---|---|---|
| ASTM F3637-23 | Eigenschaften von Metallbauteilen; Messung der relativen Dichte | Konformität eines bestimmten Bauteils oder Verfahrens |
| ASTM F3303-24 / ISO/ASTM 52904 | Pulverbett-Fusion für kritische Anwendungen | Dass jedes Pulverbett-System für jede kritische Anwendung geeignet ist |
| ASTM F3625-25 / ISO/ASTM 52953 | Aufzeichnung von Überwachungsdaten und Qualitätskontrolle | Die Wirksamkeit eines bestimmten Sensor- oder Prüfkonzepts |
Die Tabelle fasst die in den Einträgen genannten Themen zusammen, nicht den vollständigen Inhalt der Dokumente oder ihre Verbindlichkeit in einem Markt oder einer Branche. Bevor eine Referenz zur Produktionsqualifizierung herangezogen wird, müssen die geltende Ausgabe, der Geltungsbereich, die Anwendungsanforderungen und einschlägige ergänzende Normen geprüft werden. Die verfügbaren Quellen belegen weder eine Zertifizierung oder Konformität noch eine vertragliche Übernahme durch ein bestimmtes Unternehmen.
Was vor der Einführung der Technologie zu fragen ist
Eine verantwortungsvolle Bewertung beginnt damit, die Entscheidung einzugrenzen: um welches Bauteil, welchen Werkstoff und welche Funktion geht es, welches Volumen ist vorgesehen und welche Folgen hätte ein nicht konformes Teil? Anschließend sollten Nachweise angefordert werden, die Verfahren und Produkt miteinander verbinden, statt sich nur auf Fotos oder ein ausgewähltes Muster zu stützen. Beim Lieferantenvergleich sollte ein gemeinsames Prüfprotokoll verwendet werden oder es sollten zumindest Unterschiede bei Methode und Geltungsbereich erläutert werden.
Eine praktische Fragenliste kann die erste Prüfung strukturieren:
- Welche Eigenschaften wurden mit welcher Methode und anhand welcher Abnahmekriterien gemessen?
- Wie viele Baujobs, Chargen und Maschinen sind in den Daten vertreten, und welche Streuung wurde beobachtet?
- Welche Parameter und Überwachungsdaten werden gespeichert, und wie sind sie dem jeweiligen Bauteil zugeordnet?
- Welche Prüfungen und Nachbearbeitungsschritte gehören zum validierten Prozess?
- Welche Ausgabe der jeweiligen Norm wurde angewendet, und welche Anwendungsanforderungen liegen außerhalb ihres Geltungsbereichs?
- Wer verwaltet die Aufzeichnungen, und wie werden Änderungen an Werkstoff, Parametern oder Anlagen gehandhabt?
Die Antworten sollten es ermöglichen, den Zusammenhang zwischen Anforderungen, Fertigung, Prüfung und Abnahmeentscheidung nachzuvollziehen. Eine Zertifizierung oder Normenreferenz kann Teil dieser Dokumentation sein, ersetzt aber weder repräsentative Ergebnisse noch eine Begründung für den vorgesehenen Einsatz. Die vorsichtige Schlussfolgerung lautet nicht, dass die additive Metallfertigung keine Reife erreicht hat, sondern dass Reife nur mit spezifischen und überprüfbaren Nachweisen belegt werden kann. Die bereitgestellte Recherche identifiziert relevante Normen, enthält jedoch weder deren vollständige Texte noch Lieferantenprüfungen oder ausreichend vergleichende Studien, um bestimmte Verfahren oder Anwendungen zu qualifizieren.