Maturidade industrial: uma afirmação que deve ser delimitada
Dizer que um processo de manufatura aditiva de metais está «maduro» pode significar coisas diferentes: que produz uma geometria funcional, que uma máquina repete resultados ou que existe um sistema de produção capaz de fornecer peças conformes de forma sustentada. Sem especificar o material, a tecnologia, a máquina, a aplicação e os critérios de aceitação, o termo não permite uma comparação rigorosa. A maturidade não é uma propriedade universal da impressão 3D em metal: deve ser avaliada para uma combinação concreta de processo e utilização.
Uma demonstração laboratorial pode provar que uma peça é fabricada e passa num determinado ensaio. Por si só, não comprova o desempenho de outras geometrias, lotes, equipamentos ou condições de funcionamento. A distinção é importante porque a manufatura aditiva reúne decisões encadeadas — material, parâmetros, orientação, construção, remoção dos suportes e tratamentos posteriores — cuja influência deve ser documentada para que o resultado possa ser interpretado.
As evidências aqui consideradas incluem um guia ASTM sobre medição da densidade relativa, um documento ISO/ASTM citado pela ASTM sobre processos de fusão em leito de pó para aplicações críticas e outro sobre o registo de dados de monitorização do processo. Estes títulos ajudam a identificar áreas que exigem controlo, mas não bastam para estabelecer uma classificação geral de maturidade nem para declarar que um processo satisfaz uma aplicação concreta. A análise limita-se ao que se pode inferir da documentação descrita e evita atribuir às normas requisitos que não são visíveis nas fontes disponíveis.
Propriedades da peça: medir com método e contexto
Uma peça deve ser avaliada face aos requisitos definidos para a sua função, e não através de um rótulo genérico de qualidade. O título da ASTM F3637-23 apresenta-a como um guia sobre as propriedades de peças metálicas fabricadas por manufatura aditiva e, especificamente, sobre métodos para medir a densidade relativa. Isto sustenta que a densidade é uma dimensão de caracterização contemplada num guia técnico; não demonstra que seja suficiente, por si só, para descrever o comportamento mecânico ou funcional de qualquer componente.
Para que um valor seja útil, o registo deve identificar o que foi medido, em que material e estado, com que método, em que amostras e após que operações de fabrico e pós-processamento. Quando são comunicadas propriedades mecânicas, dimensionais ou de integridade, também devem ser indicadas as condições de ensaio pertinentes e os critérios de aceitação. Sem esta informação, dois valores numéricos podem parecer comparáveis sem o serem. Trata-se de uma recomendação para interpretar evidências, não de uma afirmação de que o excerto disponível da F3637-23 imponha, por si só, todos estes campos.
A densidade relativa, por exemplo, não equivale automaticamente a uma garantia de vida útil ou segurança. Uma empresa deve solicitar o método de medição, a amostragem, a localização dos provetes e a relação entre os resultados dos provetes e a peça final. Também é conveniente distinguir as medições efetuadas antes e depois dos tratamentos posteriores. Este artigo não dispõe de dados de ensaios concretos que permitam recomendar um material ou fixar limiares numéricos.
Repetibilidade: mais do que repetir uma impressão
A repetibilidade industrial exige saber se o processo mantém os resultados relevantes quando é repetido em condições definidas. Repetir uma peça na mesma construção fornece informação diferente da repetição entre lotes de material, equipamentos ou datas distintas. Para avaliar a variação são necessárias séries de dados, dimensão e seleção da amostra, dispersão, condições de fabrico e regras para tratar resultados fora de especificação; um único exemplar satisfatório não responde a estas questões.
Também deve ficar claro o que se mantém constante e o que varia. A orientação da peça, a posição na plataforma, os parâmetros, o operador, a manutenção, o lote de pó e os tratamentos posteriores podem fazer parte do contexto que determina se o estudo é representativo. Não é correto atribuir uma capacidade de repetibilidade a uma máquina ou categoria de processo com base numa peça isolada ou numa descrição promocional sem protocolo e resultados acessíveis.
Um relatório útil distinguiria, no mínimo, três níveis: repetição dentro de uma construção, consistência entre construções e transferência para outros equipamentos ou linhas de produção. Este esquema serve como lista de verificação editorial e de aquisição; não é um limiar normativo nem decorre dos excertos fornecidos como requisito obrigatório. Esta investigação não inclui séries comparáveis que permitam quantificar a variação entre máquinas, materiais ou métodos.
Controlo do processo e rastreabilidade dos dados
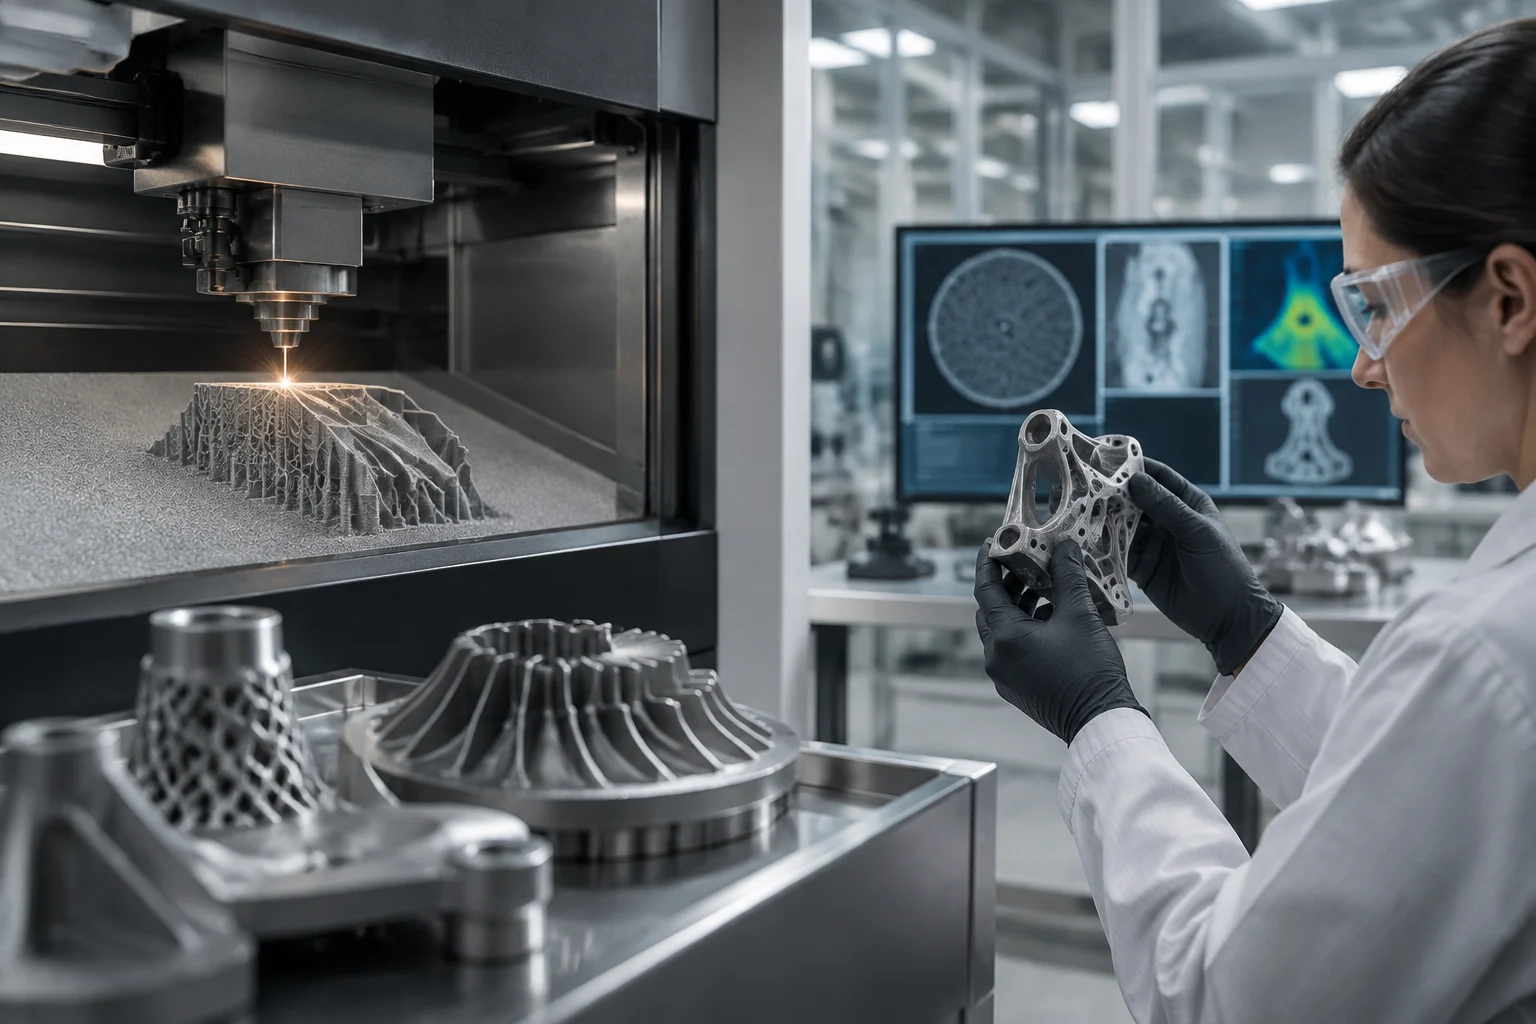
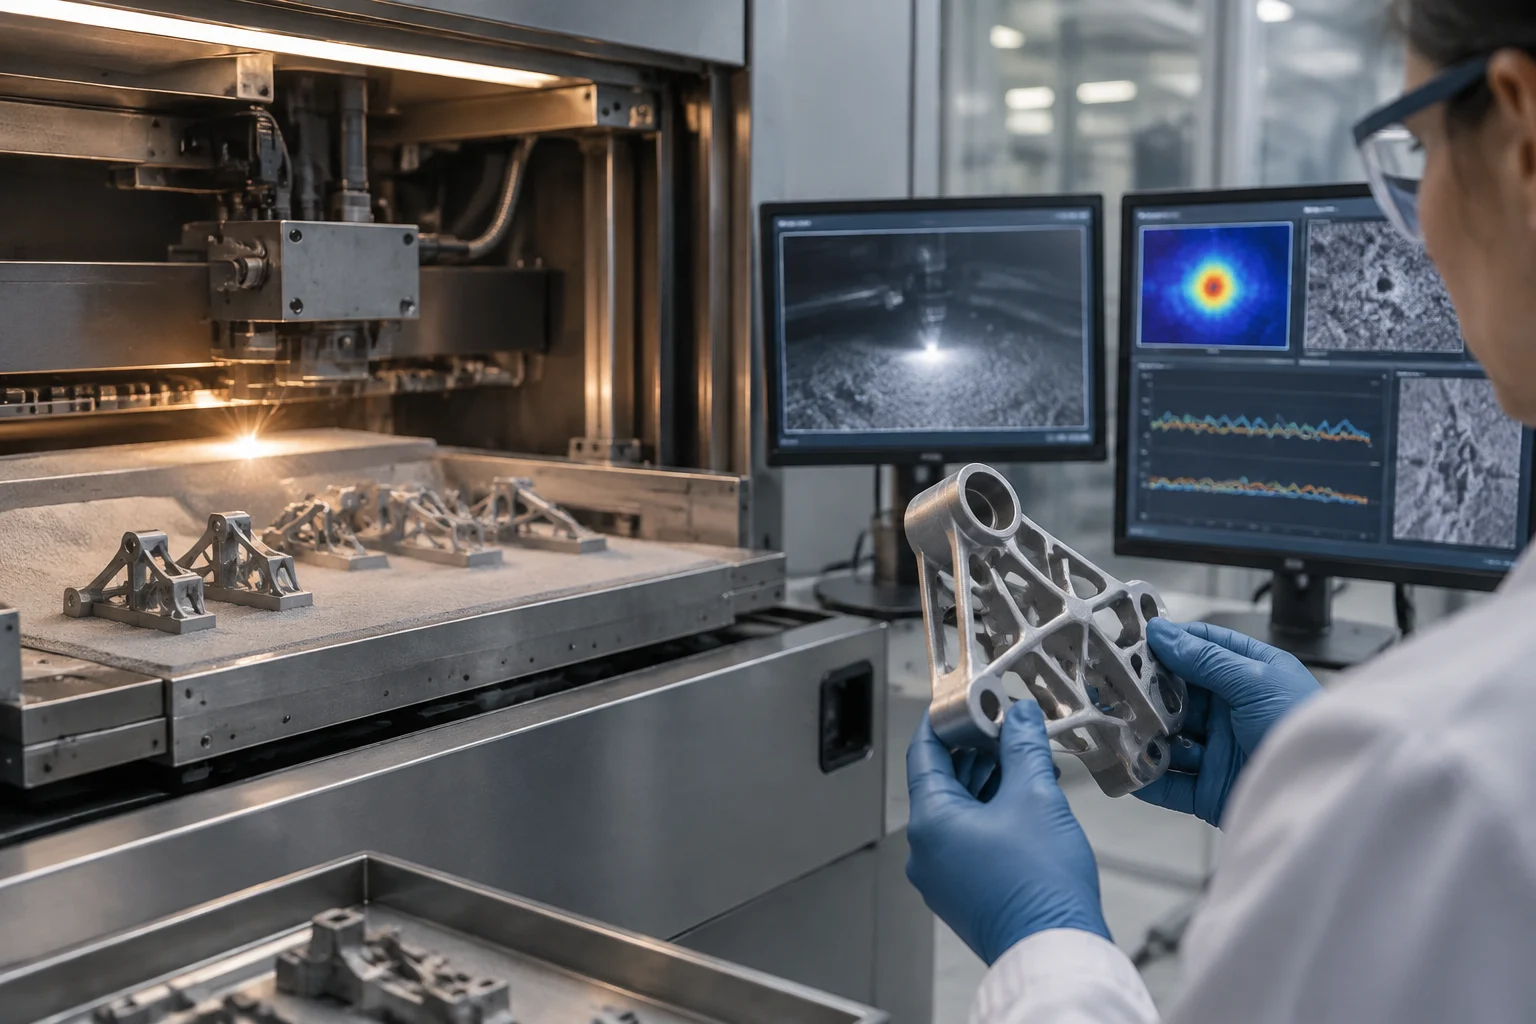
As medições da peça final não descrevem necessariamente o que aconteceu durante o fabrico. Por isso, o documento ISO/ASTM 52953 é relevante: a ASTM apresenta-o como referência sobre o registo de dados obtidos através da monitorização do processo e a respetiva utilização no controlo da qualidade. A existência desta referência permite assinalar que a recolha e o registo de dados de monitorização são uma área formalizada; sem consultar o texto integral, porém, não permite afirmar que sensores, formatos ou níveis de aceitação são exigidos.
Para que a monitorização seja útil numa decisão industrial, os dados devem estar ligados de forma rastreável à construção, ao material e à versão do processo a que dizem respeito. A empresa deve esclarecer o que é registado, como os dados são sincronizados com a peça ou a região fabricada, quem analisa os alertas e como são documentados os desvios. Deve ainda explicar que controlos independentes são usados para verificar se um sinal do processo representa um defeito relevante e não apenas uma anomalia do sensor.
O controlo da qualidade não termina quando a máquina é desligada. Uma avaliação completa deve descrever a remoção dos suportes, a inspeção, o tratamento térmico ou outras operações posteriores pertinentes para o caso, bem como a identificação das peças e dos respetivos registos. São questões razoáveis para uma auditoria ao processo, mas as fontes disponíveis não especificam um percurso universal de pós-processamento nem um sistema concreto de rastreabilidade.
Normas: âmbito, edição e limites da comparação
As normas ajudam a organizar a terminologia e os métodos, mas o título não substitui a leitura do âmbito, da edição e do texto normativo. A ficha da ASTM para a F3303-24 remete para a ISO/ASTM 52904, relativa às características e ao desempenho dos processos de fusão em leito de pó metálico para aplicações críticas. A ficha da F3625-25 remete para a ISO/ASTM 52953, sobre princípios gerais para registar dados de monitorização do processo e utilizá-los no controlo da qualidade. Por sua vez, a ASTM F3637-23 aborda as propriedades das peças e os métodos de medição da densidade relativa.
| Referência identificada na ficha | Tema indicado pela fonte | O que não comprova por si só |
|---|---|---|
| ASTM F3637-23 | Propriedades de peças metálicas; medição da densidade relativa | Conformidade de uma peça ou processo específico |
| ASTM F3303-24 / ISO/ASTM 52904 | Fusão em leito de pó para aplicações críticas | Que qualquer sistema de leito de pó seja adequado para qualquer aplicação crítica |
| ASTM F3625-25 / ISO/ASTM 52953 | Registo de dados de monitorização e controlo da qualidade | A eficácia de um esquema específico de sensores ou inspeção |
A tabela resume os temas indicados nas fichas, não o conteúdo integral dos documentos nem o seu caráter obrigatório num mercado ou setor. Antes de utilizar uma referência para qualificar a produção, é necessário verificar a edição aplicável, o âmbito, os requisitos da aplicação e as normas complementares pertinentes. As fontes disponíveis não comprovam certificação, conformidade ou adoção contratual por parte de uma empresa específica.
O que perguntar antes de adotar a tecnologia
Uma avaliação responsável começa por delimitar a decisão: que componente, que material, que função, que volume previsto e quais seriam as consequências de uma peça não conforme. Em seguida, convém solicitar evidências que relacionem o processo com o produto, em vez de depender apenas de fotografias ou de uma amostra selecionada. Para comparar fornecedores, o protocolo deve ser comum ou, pelo menos, explicar as diferenças de método e âmbito.
Uma lista prática de perguntas pode orientar a análise inicial:
- Que propriedades foram medidas, segundo que método e com que critérios de aceitação?
- Quantas construções, lotes e máquinas estão representados nos dados e que variação foi observada?
- Que parâmetros e dados de monitorização são conservados e como se relacionam com cada peça?
- Que inspeções e tratamentos posteriores fazem parte do processo validado?
- Que edição de cada norma foi aplicada e que requisitos da aplicação ficam fora do respetivo âmbito?
- Quem mantém os registos e como são geridas as alterações de material, parâmetros ou equipamento?
As respostas devem permitir reconstruir a ligação entre requisitos, fabrico, inspeção e decisão de aceitação. Uma certificação ou referência normativa pode fazer parte do registo, mas não substitui resultados representativos nem uma justificação para a utilização prevista. A conclusão prudente não é que a manufatura aditiva de metais careça de maturidade, mas que a maturidade só pode ser sustentada por evidências específicas e verificáveis. A investigação fornecida identifica normas pertinentes, mas não inclui os textos integrais, ensaios de fornecedores ou estudos comparativos suficientes para qualificar métodos ou aplicações concretas.