Imprimir uma forma não equivale a demonstrar a sua adequação
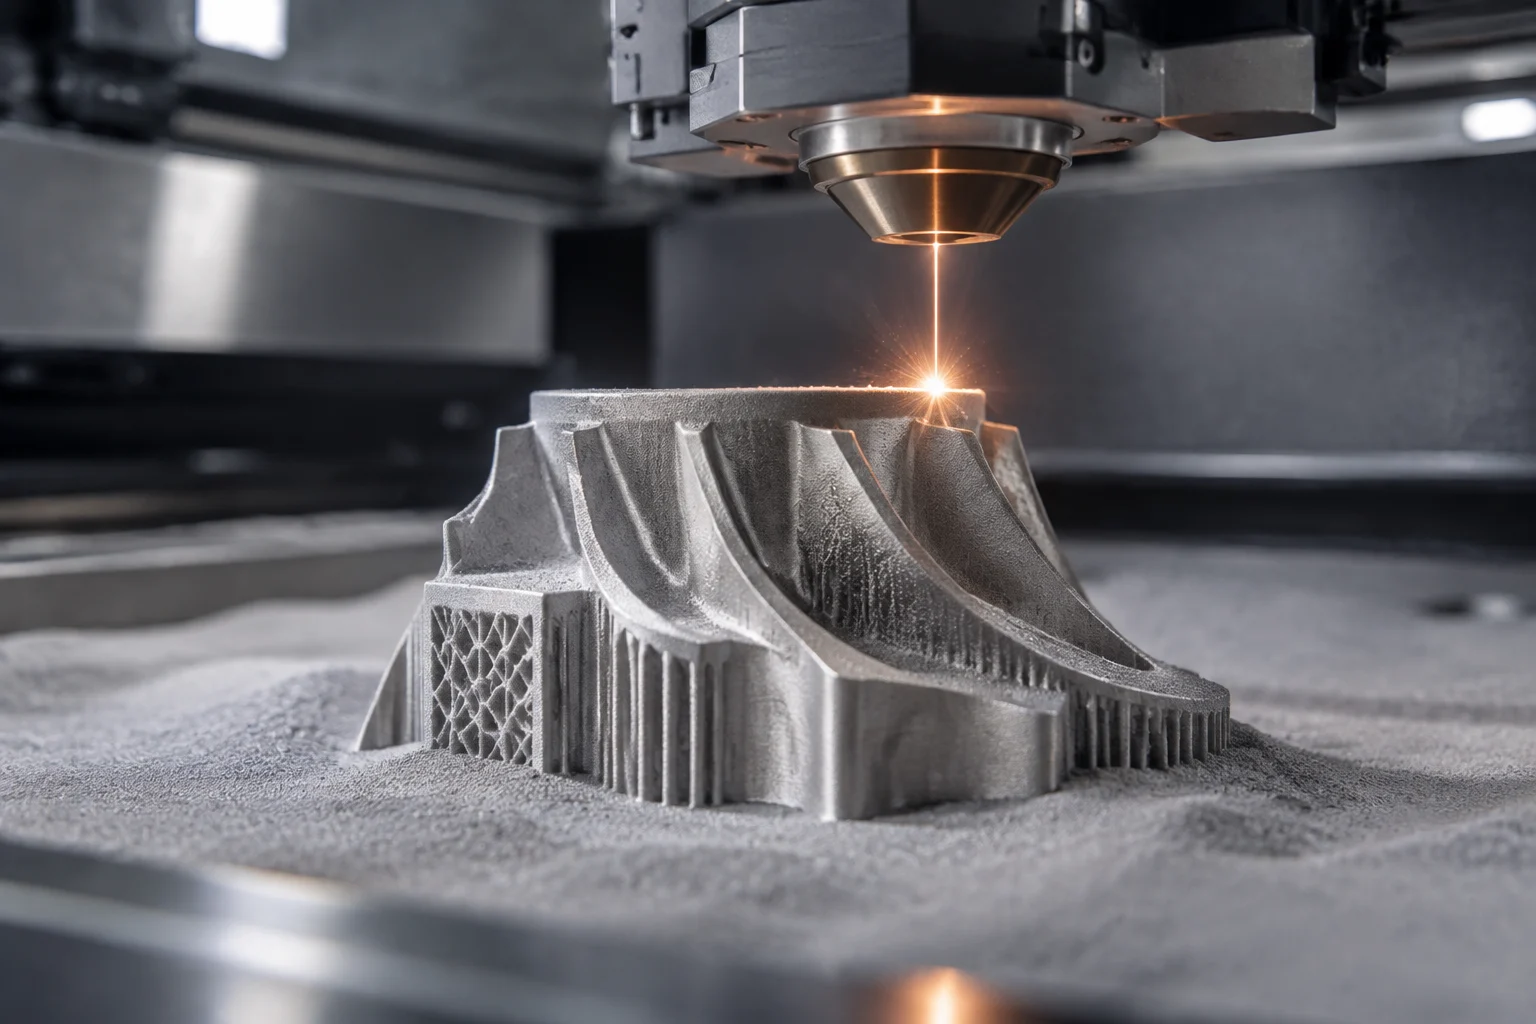
A fabricação aditiva metálica constrói peças através da adição de material, em vez de as obter exclusivamente por operações como a maquinagem de um bloco. Na fusão em leito de pó, uma fonte de energia funde seletivamente zonas de uma camada de pó, e o processo é repetido para formar o objeto. Esta descrição explica como se obtém a geometria; não basta para concluir que uma peça específica cumpre os requisitos de uma aplicação concreta. A questão industrial não é apenas saber se a máquina consegue produzir a forma, mas também se o processo e o resultado podem ser avaliados face a critérios definidos.
A ASTM F3303 aborda as características do processo de fusão em leito de pó metálico para aplicações críticas. O seu âmbito ajuda a compreender que a avaliação não se limita a observar a peça: também importa a forma como o processo é controlado. A norma é uma prática para esse contexto, não uma certificação automática de qualquer máquina, material ou componente. O título também não permite, por si só, deduzir quais os ensaios, limites ou procedimentos a aplicar num caso concreto; para isso, é necessário consultar o documento integral e os requisitos pertinentes. ASTM F3303.
Por isso, convém separar três perguntas frequentemente confundidas: a geometria foi obtida? A peça foi fabricada em condições controladas e documentadas? Existem evidências suficientes de que satisfaz os requisitos da utilização prevista? Uma resposta positiva à primeira não comprova as outras duas. A fiabilidade é uma conclusão baseada em evidências e critérios definidos, não uma propriedade que se possa atribuir apenas pelo facto de uma peça ter saído de uma impressora.
O processo tem de poder ser descrito e reconstruído
Um dossier útil começa por identificar o processo utilizado, o equipamento e a configuração envolvidos, bem como o material processado. Deve também permitir relacionar a peça com a ordem ou o lote de fabrico e com os registos disponíveis. Não se trata de acumular dados sem finalidade: a documentação deve permitir investigar desvios, comparar execuções e verificar se os controlos acordados foram aplicados. O guia de processo publicado pelo NIST organiza informações sobre fabricação aditiva metálica sob a forma de um mapa de processo baseado em ontologia; este tipo de recurso ajuda a estruturar relações entre etapas, mas não substitui a qualificação nem estabelece, por si só, critérios de aceitação. Mapa de processo do NIST.
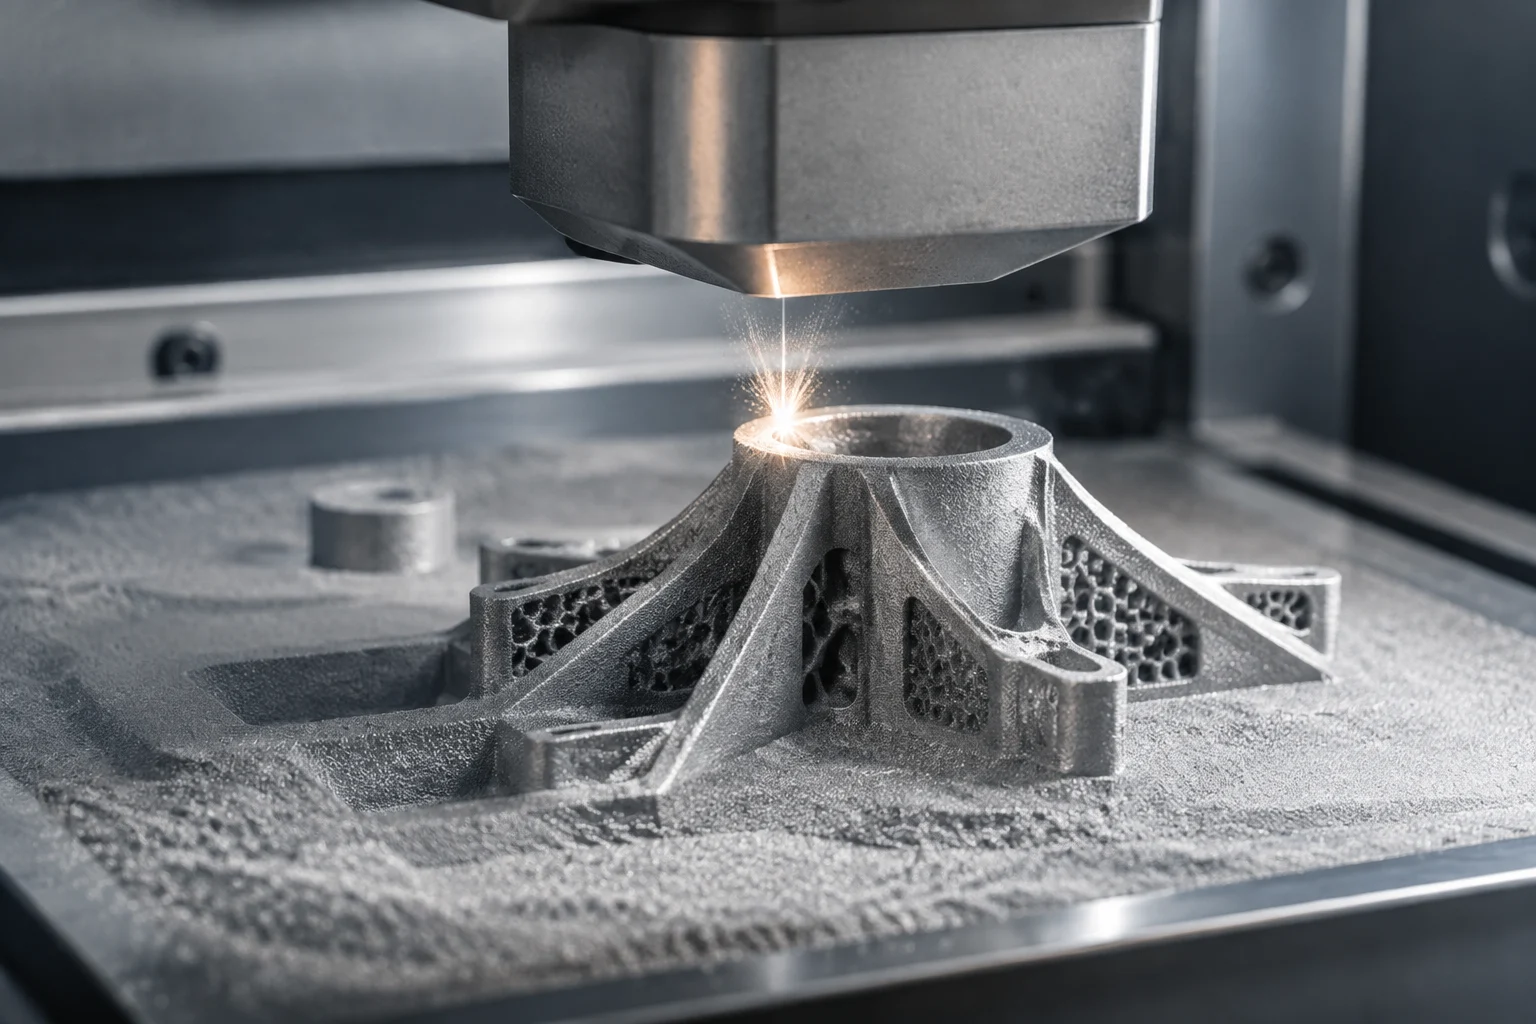
Num sistema de fusão em leito de pó, a documentação técnica pode incluir parâmetros de fabrico, orientação e localização da peça na construção, preparação do ficheiro e operações posteriores, desde que sejam pertinentes para o processo e estejam definidas no plano aplicável. Esta lista não deve ser transformada numa receita universal: as variáveis a registar e os respetivos limites dependem do equipamento, do material, da geometria e da utilização prevista. Um valor isolado, sem método de medição, versão da configuração ou contexto de aplicação, pode ser difícil de interpretar ou reproduzir.
A monitorização durante o fabrico merece atenção, mas não deve ser confundida com um ensaio completo de conformidade. O NIST mantém um programa dedicado à monitorização e ao controlo em tempo real de processos de fabricação aditiva. A existência desta área de trabalho confirma a sua relevância técnica, mas não demonstra que qualquer sensor ou sistema de monitorização detete todos os defeitos, nem que um alerta equivalha a uma rejeição validada. Os dados do processo só são valiosos quando se sabe o que medem, como são interpretados e que decisão permitem tomar. Programa do NIST sobre monitorização e controlo.
O pó faz parte do controlo, não é um mero detalhe de fornecimento
Nos processos que utilizam pó metálico, conhecer apenas a designação comercial do material não descreve necessariamente o estado do material que entrou na máquina. Para compreender quais os controlos que podem ser relevantes, a ASTM F3049 disponibiliza um guia sobre a caracterização das propriedades de pós metálicos utilizados na fabricação aditiva. A referência sustenta a importância de caracterizar o material; não afirma que uma propriedade específica seja obrigatória em todos os projetos nem que um lote cumpra os requisitos sem análise dos resultados e dos métodos de ensaio. ASTM F3049.
Uma avaliação prática deve perguntar como o lote é identificado, que documentação do material é conservada, que verificações são efetuadas e como são registadas as decisões relativas ao pó. Deve também esclarecer se o material é reutilizado, misturado ou sujeito a algum tratamento, e que regras regem essas operações no processo avaliado. Estas são perguntas de auditoria, não afirmações de que existe um único método universal. O fornecedor deve relacionar cada resposta com registos concretos, métodos identificáveis e requisitos acordados.
A ASTM F3592 é apresentada como um guia sobre a reutilização do material de alimentação e estratégias de amostragem para a fusão em leito de pó metálico. O seu âmbito ajuda a formular perguntas sobre o controlo da reutilização e a obtenção de amostras representativas. Sem consultar o texto integral, porém, não é prudente atribuir-lhe limites numéricos nem presumir que uma estratégia aí descrita se aplica automaticamente a qualquer material ou aplicação. A rastreabilidade do pó deve permitir relacionar material, processo e peça, mas a forma de o demonstrar depende do plano de controlo e dos requisitos do produto. ASTM F3592.
A inspeção da peça acabada tem um âmbito definido
A inspeção final pode responder a perguntas importantes sobre dimensões, acabamento ou indícios de descontinuidades, consoante os métodos escolhidos. Contudo, uma inspeção não fornece mais informação do que aquela permitida pela sua cobertura, sensibilidade, preparação da amostra e critérios de aceitação. Por isso, é necessário indicar o que foi inspecionado, com que procedimento, que zonas ficaram excluídas e que resultados foram obtidos. Dizer que uma peça foi «inspecionada» não equivale a demonstrar que todos os atributos relevantes para a sua função foram avaliados.
A geometria também pode influenciar o plano de avaliação. A orientação, a localização na construção e as operações posteriores podem ser aspetos que o fabricante deve relacionar com os requisitos do componente. Esta observação não estabelece que uma determinada orientação seja sempre melhor: significa que uma decisão de processo só pode ser avaliada conhecendo a peça, o material, os critérios mecânicos e o método de fabrico. Para sustentar uma conclusão sobre propriedades ou desempenho, são necessárias evidências adequadas a essa conclusão, e não apenas uma imagem ou uma inspeção visual.
É conveniente pedir que o relatório de inspeção distinga resultados medidos, critérios de aceitação e observações. Se tiverem sido utilizados provetes ou amostras, o dossier deve esclarecer a relação destes com a peça e o processo que se pretende avaliar. Um resultado favorável numa amostra não deve ser apresentado como prova ilimitada para todas as peças, salvo se o plano de qualificação e os requisitos aplicáveis justificarem essa inferência. Sem os detalhes do método e do critério, a palavra «conforme» fica incompleta.
A qualificação e a rastreabilidade dependem da aplicação
Em termos práticos, a qualificação do processo consiste em estabelecer evidências de que uma combinação definida de equipamento, material, parâmetros, procedimentos e controlos consegue produzir resultados aceitáveis em condições determinadas. Não deve ser confundida com uma garantia de que todas as execuções futuras serão idênticas, nem com uma aprovação universal para qualquer geometria. A ASTM F3303 refere-se expressamente ao processo de fusão em leito de pó para aplicações críticas; esse enquadramento recorda que a aplicação é importante. Para determinar o que significa «crítica» ou que requisitos adicionais se aplicam, é necessário consultar os requisitos pertinentes ao setor e ao produto.
A rastreabilidade liga registos que, de outro modo, permaneceriam separados: material, configuração e execução do fabrico, operações posteriores, inspeções e decisão final. A sua utilidade consiste em permitir reconstruir o que aconteceu a uma peça ou lote e que evidências sustentaram a sua aceitação. A extensão dessa cadeia deve ser definida de acordo com o risco e com os requisitos contratuais ou regulamentares pertinentes; as fontes aqui citadas não estabelecem um sistema completo de rastreabilidade para todos os setores. O NIST disponibiliza um mapa de processo e um programa de monitorização como recursos técnicos, não como substitutos da responsabilidade do fabricante ou da avaliação específica do produto.
Ao analisar uma alegação de fiabilidade ou de capacidade de expansão, é razoável pedir que se delimite o que foi produzido e em que condições: material e lote, equipamento e configuração, número e tipo de execuções avaliadas, inspeções realizadas, critérios utilizados e tratamento dos desvios. Se a alegação se limitar a afirmar que uma forma pode ser impressa, não deve ser extrapolada para repetibilidade, desempenho em serviço ou produção em escala. A conclusão deve ser proporcional ao âmbito das evidências e explicitar o que fica fora dele.
Perguntas para avaliar uma alegação industrial
Antes de aceitar que uma peça metálica impressa é adequada à sua finalidade, pode ser útil solicitar respostas documentadas às seguintes perguntas:
- Que processo foi utilizado e que equipamento, material e configuração foram identificados?
- Como foi caracterizado e rastreado o pó, incluindo o material reutilizado, se aplicável?
- Que registos do processo existem e que variáveis monitorizam efetivamente?
- Que inspeções foram realizadas, com que cobertura e face a que critérios de aceitação?
- Que evidências sustentam a qualificação para essa combinação de peça, material e utilização?
- Que desvios foram detetados e como foi decidida a sua disposição?
As respostas devem remeter para documentos ou registos verificáveis, e não apenas para descrições comerciais. Devem também especificar o seu âmbito: um guia da ASTM, uma publicação do NIST ou um certificado de material não provam, por si só, que uma peça concreta seja adequada. As fontes aqui citadas permitem identificar temas e referências técnicas pertinentes, mas consultar a descrição pública de uma norma não equivale a analisar o seu texto integral nem a confirmar a sua aplicabilidade contratual ou regulamentar. Esta é uma limitação deste artigo, não uma dúvida que invalide a sua tese central: imprimir uma geometria e demonstrar que cumpre a sua função são afirmações distintas.