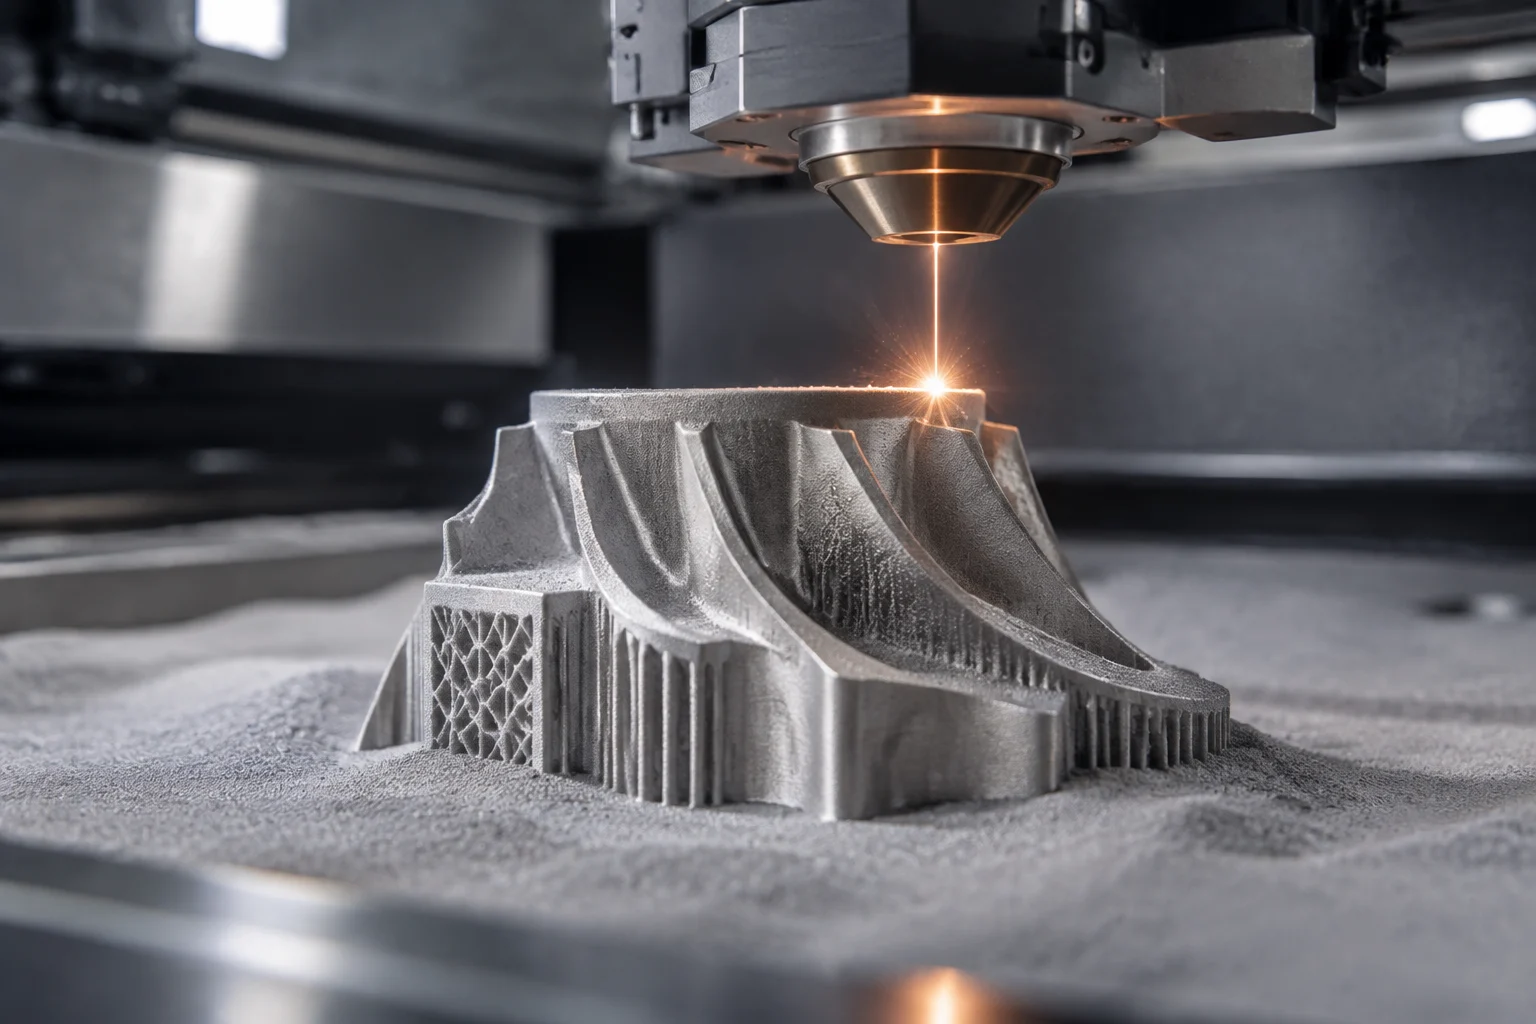
Eine Form zu drucken bedeutet nicht, ihre Eignung nachzuweisen
Die metallische additive Fertigung baut Bauteile durch das Hinzufügen von Material auf, anstatt sie ausschließlich durch Verfahren wie das Zerspanen eines Blocks herzustellen. Beim Pulverbettverfahren schmilzt eine Energiequelle gezielt Bereiche einer Pulverschicht; der Vorgang wird wiederholt, bis das Objekt entsteht. Diese Beschreibung erklärt, wie die Geometrie hergestellt wird. Sie reicht jedoch nicht aus, um festzustellen, dass ein bestimmtes Bauteil die Anforderungen einer konkreten Anwendung erfüllt. Industriell geht es nicht nur darum, ob eine Maschine die Form herstellen kann, sondern auch darum, ob sich Prozess und Ergebnis anhand festgelegter Kriterien bewerten lassen.
ASTM F3303 behandelt Prozessmerkmale des metallischen Pulverbettverfahrens für kritische Anwendungen. Ihr Anwendungsbereich hilft zu verstehen, warum eine Bewertung nicht auf die Betrachtung des Bauteils beschränkt ist: Auch die Prozesskontrolle ist wichtig. Die Norm ist eine Praxis für diesen Kontext und keine automatische Zertifizierung jeder Maschine, jedes Materials oder jedes Bauteils. Aus dem Titel allein lässt sich ebenso wenig ableiten, welche Prüfungen, Grenzwerte oder Verfahren im Einzelfall anzuwenden sind; dafür müssen das vollständige Dokument und die einschlägigen Anforderungen herangezogen werden. ASTM F3303.
Daher sollten drei häufig verwechselte Fragen getrennt betrachtet werden: Wurde die Geometrie hergestellt? Erfolgte die Fertigung unter kontrollierten und dokumentierten Bedingungen? Gibt es ausreichende Nachweise dafür, dass das Bauteil seine Anforderungen für den vorgesehenen Einsatz erfüllt? Eine positive Antwort auf die erste Frage belegt die beiden anderen nicht. Zuverlässigkeit ist eine Schlussfolgerung auf Grundlage von Nachweisen und festgelegten Kriterien und keine Eigenschaft, die allein daraus folgt, dass ein Bauteil aus einem Drucker kommt.
Der Prozess muss beschreibbar und rekonstruierbar sein
Eine brauchbare Dokumentation beginnt mit der Identifizierung des eingesetzten Verfahrens, der beteiligten Ausrüstung und Konfiguration sowie des verarbeiteten Materials. Außerdem sollte sich das Bauteil dem Fertigungsauftrag oder der Charge und den verfügbaren Aufzeichnungen zuordnen lassen. Ziel ist nicht, zwecklos Daten anzuhäufen: Die Dokumentation sollte Untersuchungen von Abweichungen, den Vergleich von Fertigungsläufen und die Prüfung ermöglichen, ob vereinbarte Kontrollen angewendet wurden. Der von NIST veröffentlichte Prozessleitfaden ordnet Informationen zur metallischen additiven Fertigung als ontologiebasierte Prozesslandkarte. Eine solche Ressource hilft, Beziehungen zwischen Prozessschritten zu strukturieren, ersetzt aber weder die Qualifizierung noch legt sie eigenständig Abnahmekriterien fest. NIST-Prozesslandkarte.
Bei einem Pulverbettverfahren kann die technische Dokumentation Fertigungsparameter, Ausrichtung und Position des Bauteils im Baujob, Dateivorbereitung und nachgelagerte Arbeitsschritte umfassen, sofern sie für den Prozess relevant und im geltenden Plan festgelegt sind. Diese Aufzählung ist keine universelle Rezeptur: Welche Variablen aufzuzeichnen sind und welche Grenzen gelten, hängt von Ausrüstung, Material, Geometrie und Verwendungszweck ab. Ein einzelner Zahlenwert ohne Messmethode, Konfigurationsversion oder Anwendungskontext kann schwer auszulegen oder zu reproduzieren sein.
Die Überwachung während der Fertigung verdient Aufmerksamkeit, darf aber nicht mit einer vollständigen Konformitätsprüfung verwechselt werden. NIST unterhält ein Programm zur Echtzeitüberwachung und -steuerung additiver Fertigungsprozesse. Dieses Arbeitsgebiet bestätigt die technische Bedeutung des Themas, belegt jedoch weder, dass jeder Sensor oder jedes Überwachungssystem sämtliche Fehler erkennt, noch dass eine Warnmeldung einem validierten Ausschuss gleichkommt. Prozessdaten sind nur dann wertvoll, wenn bekannt ist, was sie messen, wie sie interpretiert werden und welche Entscheidung sie ermöglichen. NIST-Programm zu Überwachung und Steuerung.
Pulver ist Teil der Prozesskontrolle und kein bloßes Beschaffungsdetail
Bei Verfahren mit Metallpulver beschreibt die Kenntnis der Handelsbezeichnung allein nicht unbedingt den Zustand des Materials, das in die Maschine gelangt ist. ASTM F3049 bietet einen Leitfaden zur Charakterisierung der Eigenschaften von Metallpulvern für die additive Fertigung und hilft damit, relevante Kontrollen einzuordnen. Der Verweis unterstreicht, wie wichtig die Materialcharakterisierung ist; er besagt weder, dass eine bestimmte Eigenschaft bei jedem Projekt vorgeschrieben ist, noch dass eine Charge ohne Prüfung von Ergebnissen und Prüfverfahren die Anforderungen erfüllt. ASTM F3049.
Eine praktische Bewertung sollte klären, wie die Charge identifiziert wird, welche Materialunterlagen aufbewahrt werden, welche Prüfungen stattfinden und wie Entscheidungen zum Pulver dokumentiert werden. Außerdem ist festzustellen, ob Material wiederverwendet, gemischt oder behandelt wird und welche Regeln diese Vorgänge im bewerteten Prozess steuern. Das sind Auditfragen und keine Behauptung, es gebe eine einzige universelle Methode. Der Lieferant sollte jede Antwort mit konkreten Aufzeichnungen, eindeutig benannten Verfahren und vereinbarten Anforderungen verknüpfen.
ASTM F3592 trägt den Titel eines Leitfadens zur Wiederverwendung von Ausgangsmaterial und zu Probenahmestrategien für das metallische Pulverbettverfahren. Ihr Anwendungsbereich hilft, Fragen zur Kontrolle der Wiederverwendung und zur Gewinnung repräsentativer Proben zu formulieren. Ohne den vollständigen Text zu konsultieren, wäre es jedoch nicht sinnvoll, numerische Grenzwerte zuzuschreiben oder anzunehmen, eine darin beschriebene Strategie gelte automatisch für jedes Material und jede Anwendung. Die Rückverfolgbarkeit des Pulvers sollte Material, Prozess und Bauteil miteinander verbinden; wie dies nachgewiesen wird, hängt jedoch vom Prüfplan und den Produktanforderungen ab. ASTM F3592.
Die Prüfung des fertigen Bauteils hat einen festgelegten Umfang
Die Endprüfung kann je nach gewählten Methoden wichtige Fragen zu Abmessungen, Oberfläche oder Anzeichen von Unregelmäßigkeiten beantworten. Eine Prüfung liefert jedoch nicht mehr Informationen, als ihr Umfang, ihre Empfindlichkeit, die Probenvorbereitung und die Abnahmekriterien zulassen. Deshalb muss angegeben werden, was mit welchem Verfahren geprüft wurde, welche Bereiche ausgeschlossen waren und welche Ergebnisse erzielt wurden. Die Aussage, ein Bauteil sei „geprüft“ worden, belegt nicht, dass alle für seine Funktion relevanten Merkmale bewertet wurden.
Auch die Geometrie kann den Bewertungsplan beeinflussen. Ausrichtung, Position im Baujob und nachgelagerte Arbeitsschritte können Aspekte sein, die der Hersteller mit den Anforderungen an das Bauteil in Beziehung setzen muss. Daraus folgt nicht, dass eine bestimmte Ausrichtung immer besser ist. Vielmehr lässt sich eine Prozessentscheidung nur beurteilen, wenn Bauteil, Material, mechanische Kriterien und Fertigungsverfahren bekannt sind. Für eine Aussage über Eigenschaften oder Leistung braucht es geeignete Nachweise, nicht bloß ein Bild oder eine Sichtprüfung.
Der Prüfbericht sollte Messergebnisse, Abnahmekriterien und Beobachtungen getrennt ausweisen. Wurden Prüfkörper oder Proben verwendet, sollte die Dokumentation erklären, wie sie mit dem Bauteil und dem bewerteten Prozess zusammenhängen. Ein günstiges Ergebnis an einer Probe darf nicht als uneingeschränkter Nachweis für alle Bauteile dargestellt werden, sofern Qualifizierungsplan und einschlägige Anforderungen eine solche Übertragung nicht rechtfertigen. Ohne Angaben zu Verfahren und Kriterium bleibt die Bezeichnung „konform“ unvollständig.
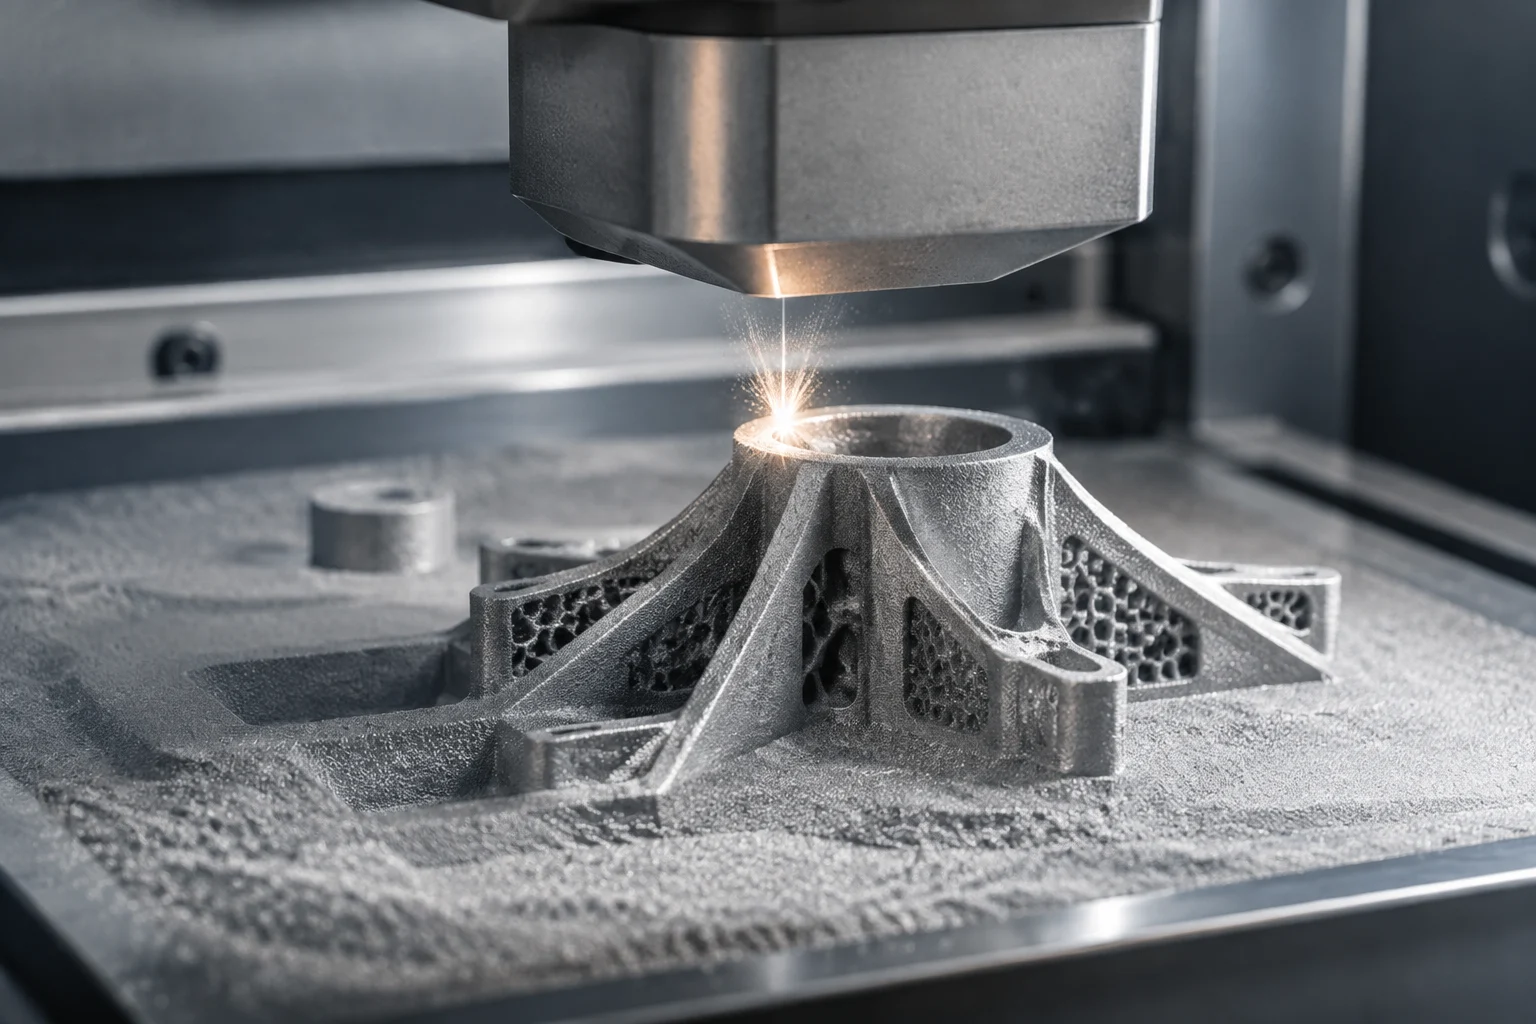
Qualifizierung und Rückverfolgbarkeit hängen von der Anwendung ab
Praktisch bedeutet Prozessqualifizierung, Nachweise dafür zu schaffen, dass eine festgelegte Kombination aus Ausrüstung, Material, Parametern, Verfahren und Kontrollen unter bestimmten Bedingungen akzeptable Ergebnisse erzielen kann. Sie ist weder eine Garantie dafür, dass alle künftigen Fertigungsläufe identisch sein werden, noch eine universelle Freigabe für jede Geometrie. ASTM F3303 bezieht sich ausdrücklich auf das Pulverbettverfahren für kritische Anwendungen; schon dieser Rahmen macht deutlich, dass der Verwendungszweck zählt. Was „kritisch“ bedeutet und welche zusätzlichen Anforderungen gelten, muss anhand der einschlägigen Anforderungen für Branche und Produkt geklärt werden.
Rückverfolgbarkeit verknüpft Aufzeichnungen, die sonst getrennt blieben: Material, Fertigungskonfiguration und -lauf, nachgelagerte Arbeitsschritte, Prüfungen und abschließende Entscheidung. Dadurch lässt sich nachvollziehen, was mit einem Bauteil oder einer Charge geschah und welche Nachweise die Annahme stützten. Der Umfang dieser Kette sollte sich nach dem Risiko und den einschlägigen vertraglichen oder behördlichen Anforderungen richten; die hier genannten Quellen legen kein vollständiges Rückverfolgbarkeitssystem für alle Branchen fest. NIST stellt eine Prozesslandkarte und ein Überwachungsprogramm als technische Ressourcen bereit, nicht als Ersatz für die Verantwortung des Herstellers oder die produktspezifische Bewertung.
Bei Aussagen zu Zuverlässigkeit oder Skalierbarkeit ist es angemessen, den Umfang und die Bedingungen genau zu erfragen: Material und Charge, Ausrüstung und Konfiguration, Anzahl und Art der bewerteten Fertigungsläufe, durchgeführte Prüfungen, verwendete Kriterien und Behandlung von Abweichungen. Beschränkt sich eine Aussage darauf, dass eine Form gedruckt werden kann, darf daraus nicht auf Wiederholbarkeit, Betriebsverhalten oder Fertigung im großen Maßstab geschlossen werden. Die Schlussfolgerung muss im Verhältnis zum Umfang der Nachweise stehen und ausdrücklich benennen, was nicht abgedeckt ist.
Fragen zur Bewertung einer industriellen Aussage
Bevor akzeptiert wird, dass ein gedrucktes Metallbauteil für seinen Zweck geeignet ist, kann es hilfreich sein, dokumentierte Antworten auf folgende Fragen anzufordern:
- Welches Verfahren wurde eingesetzt und welche Ausrüstung, Materialien und Konfigurationen wurden identifiziert?
- Wie wurden Pulver charakterisiert und rückverfolgt, einschließlich gegebenenfalls wiederverwendeten Materials?
- Welche Prozessaufzeichnungen liegen vor und welche Variablen überwachen sie tatsächlich?
- Welche Prüfungen wurden mit welchem Umfang und anhand welcher Abnahmekriterien durchgeführt?
- Welche Nachweise stützen die Qualifizierung für diese Kombination aus Bauteil, Material und Verwendung?
- Welche Abweichungen wurden festgestellt und wie wurde über ihre Behandlung entschieden?
Die Antworten sollten auf überprüfbare Dokumente oder Aufzeichnungen verweisen und nicht nur auf Werbebeschreibungen. Sie müssen auch ihren Umfang klar benennen: Ein ASTM-Leitfaden, eine NIST-Veröffentlichung oder ein Materialzeugnis beweist für sich allein nicht, dass ein bestimmtes Bauteil geeignet ist. Die hier genannten Quellen helfen, einschlägige technische Themen und Referenzen zu identifizieren. Der Zugriff auf eine öffentliche Normbeschreibung ist jedoch nicht dasselbe wie die Prüfung des vollständigen Textes oder die Klärung seiner vertraglichen oder regulatorischen Anwendbarkeit. Das ist eine Einschränkung dieses Artikels, kein Zweifel, der seine zentrale Aussage entkräftet: Eine Geometrie zu drucken und ihre Funktionstauglichkeit nachzuweisen sind unterschiedliche Aussagen.