Stampare una forma non equivale a dimostrarne l’idoneità
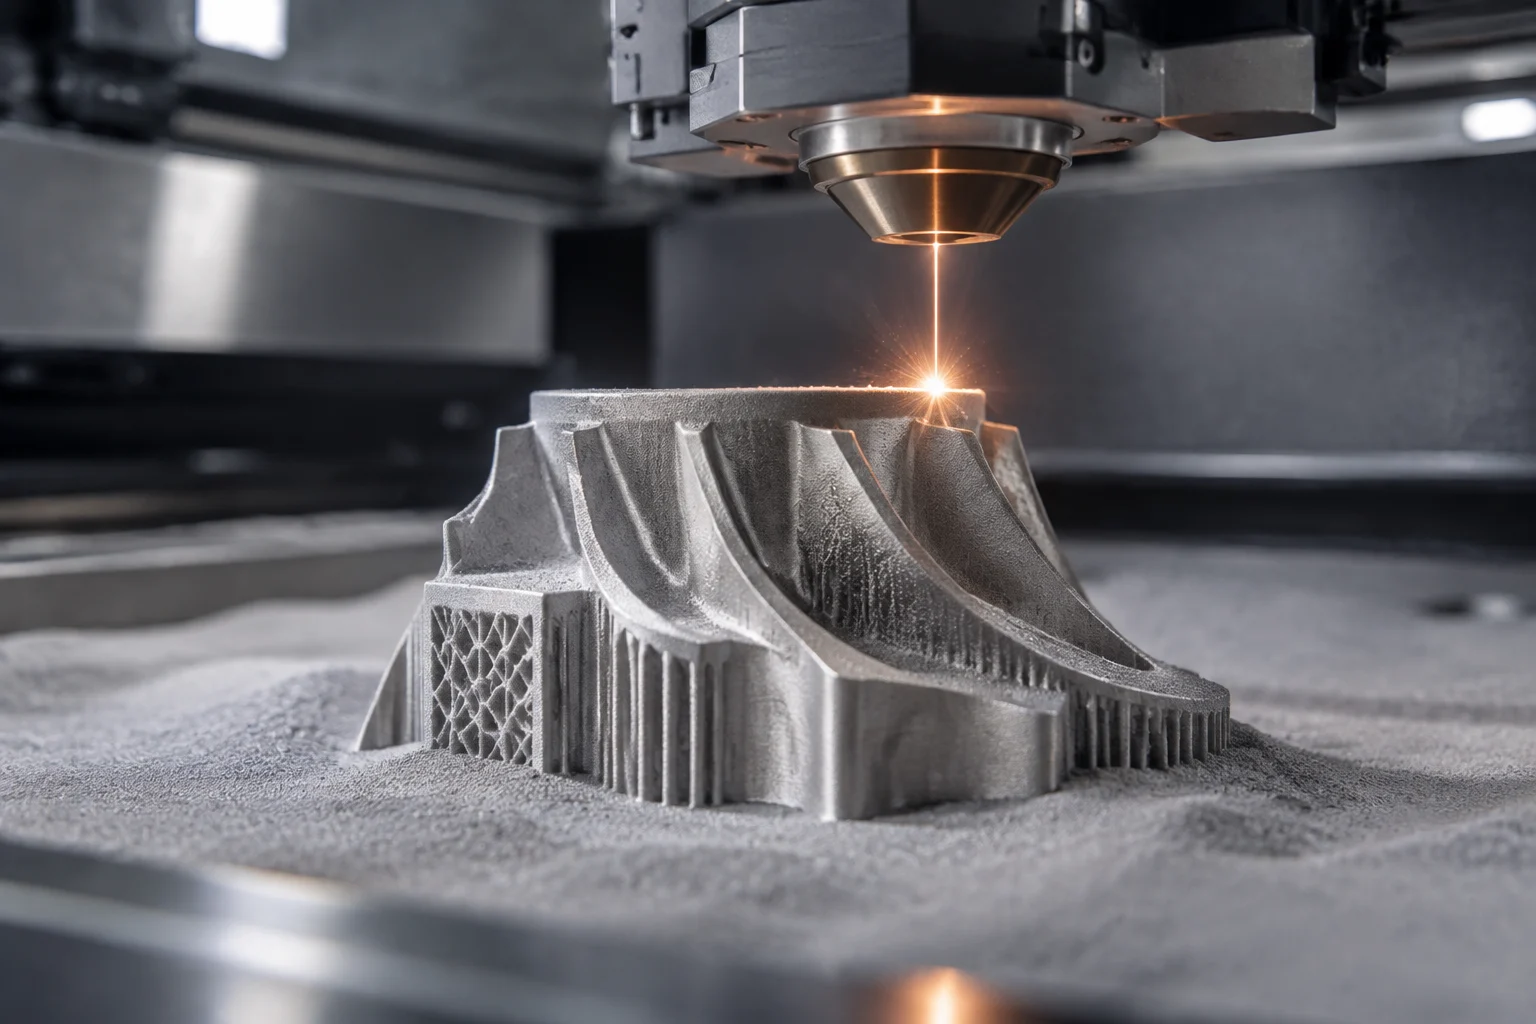
La produzione additiva metallica realizza componenti aggiungendo materiale, invece di ottenerli esclusivamente con operazioni come la lavorazione meccanica di un blocco. Nella fusione a letto di polvere, una fonte di energia fonde selettivamente alcune aree di uno strato di polvere e il processo si ripete per formare l’oggetto. Questa descrizione spiega come si ottiene la geometria; non basta per concludere che uno specifico componente soddisfi i requisiti di una determinata applicazione. La questione industriale non è soltanto se la macchina possa produrre la forma, ma se il processo e il risultato possano essere valutati rispetto a criteri definiti.
ASTM F3303 riguarda le caratteristiche del processo di fusione a letto di polvere metallica per applicazioni critiche. Il suo ambito è utile per capire che la valutazione non consiste soltanto nell’esaminare il componente: conta anche il modo in cui il processo viene controllato. La norma è una pratica per quel contesto, non una certificazione automatica di qualsiasi macchina, materiale o componente. Dal solo titolo non si possono neppure dedurre le prove, i limiti o le procedure da applicare in un caso specifico: occorre consultare il documento completo e i requisiti pertinenti. ASTM F3303.
È quindi opportuno distinguere tre domande spesso confuse: la geometria è stata ottenuta? Il componente è stato fabbricato in condizioni controllate e documentate? Esistono prove sufficienti che soddisfi i requisiti per l’uso previsto? Una risposta positiva alla prima non dimostra le altre due. L’affidabilità è una conclusione basata su prove e criteri definiti, non una proprietà che si possa attribuire soltanto perché un componente è uscito da una stampante.
Il processo deve poter essere descritto e ricostruito
Un fascicolo utile parte dall’identificazione del processo impiegato, dell’attrezzatura e della configurazione coinvolte e del materiale lavorato. Deve inoltre consentire di collegare il componente all’ordine o al lotto di produzione e ai registri disponibili. Non si tratta di accumulare dati senza uno scopo: la documentazione dovrebbe permettere di indagare le deviazioni, confrontare le diverse produzioni e verificare che siano stati applicati i controlli concordati. La guida di processo pubblicata da NIST organizza le informazioni sulla produzione additiva metallica sotto forma di mappa di processo basata su un’ontologia; una risorsa di questo tipo aiuta a strutturare le relazioni tra le fasi, ma non sostituisce la qualificazione né stabilisce autonomamente criteri di accettazione. Mappa di processo NIST.
In un sistema di fusione a letto di polvere, la documentazione tecnica può includere parametri di produzione, orientamento e posizione del componente nella costruzione, preparazione del file e operazioni successive, se pertinenti al processo e definite nel piano applicabile. Questo elenco non va trasformato in una ricetta universale: le variabili da registrare e i relativi limiti dipendono dall’attrezzatura, dal materiale, dalla geometria e dall’uso previsto. Un valore isolato, senza metodo di misurazione, versione della configurazione o contesto applicativo, può essere difficile da interpretare o riprodurre.
Il monitoraggio durante la produzione merita attenzione, ma non va confuso con una prova completa di conformità. NIST gestisce un programma dedicato al monitoraggio e al controllo in tempo reale dei processi di produzione additiva. L’esistenza di questo ambito di lavoro ne conferma la rilevanza tecnica, ma non dimostra che ogni sensore o sistema di monitoraggio rilevi tutti i difetti, né che un allarme equivalga a uno scarto convalidato. Il dato di processo è utile solo se si sa che cosa misura, come viene interpretato e quale decisione consente di prendere. Programma NIST sul monitoraggio e controllo.
La polvere fa parte del controllo, non è un semplice dettaglio di fornitura
Nei processi che impiegano polvere metallica, conoscere soltanto la denominazione commerciale del materiale non descrive necessariamente lo stato del materiale introdotto nella macchina. Per capire quali controlli possano essere pertinenti, ASTM F3049 offre una guida alla caratterizzazione delle proprietà delle polveri metalliche impiegate nella produzione additiva. Il riferimento conferma l’importanza di caratterizzare il materiale; non stabilisce che una determinata proprietà sia obbligatoria in ogni progetto né che un lotto soddisfi i requisiti senza esaminare risultati e metodi di prova. ASTM F3049.
Una valutazione pratica dovrebbe chiedere come viene identificato il lotto, quale documentazione sul materiale viene conservata, quali verifiche vengono effettuate e come si registrano le decisioni relative alla polvere. Dovrebbe anche chiarire se il materiale viene riutilizzato, miscelato o sottoposto a trattamenti e quali regole governano queste operazioni nel processo valutato. Sono domande di audit, non affermazioni dell’esistenza di un unico metodo universale. Il fornitore dovrebbe collegare ogni risposta a registrazioni concrete, metodi identificabili e requisiti concordati.
ASTM F3592 è intitolata come guida sul riutilizzo del materiale di alimentazione e sulle strategie di campionamento per la fusione a letto di polvere metallica. Il suo ambito aiuta a formulare domande su come si controlla il riutilizzo e come si ottengono campioni rappresentativi. Senza consultare il testo completo, tuttavia, non è prudente attribuirle limiti numerici né presumere che una strategia descritta si applichi automaticamente a ogni materiale o applicazione. La tracciabilità della polvere dovrebbe consentire di collegare materiale, processo e componente, ma il modo per dimostrarlo dipende dal piano di controllo e dai requisiti del prodotto. ASTM F3592.
L’ispezione del componente finito ha un ambito definito
L’ispezione finale può rispondere a domande importanti su dimensioni, finitura o indizi di discontinuità, in funzione dei metodi scelti. Un’ispezione, però, non fornisce più informazioni di quante ne consentano la copertura, la sensibilità, la preparazione del campione e i criteri di accettazione. È quindi necessario indicare che cosa è stato ispezionato, con quale procedura, quali aree sono rimaste escluse e quali risultati sono stati ottenuti. Dire che un componente è stato «ispezionato» non equivale a dimostrare che siano state valutate tutte le caratteristiche rilevanti per la sua funzione.
Anche la geometria può influire sul piano di valutazione. Orientamento, posizione nella costruzione e operazioni successive possono essere aspetti che il fabbricante deve mettere in relazione con i requisiti del componente. Ciò non significa che un determinato orientamento sia sempre migliore: una scelta di processo può essere valutata soltanto conoscendo il componente, il materiale, i criteri meccanici e il metodo di produzione. Per sostenere una conclusione sulle proprietà o sulle prestazioni servono prove adeguate a quella conclusione, non soltanto un’immagine o un’ispezione visiva.
È opportuno chiedere che il rapporto d’ispezione distingua tra risultati misurati, criteri di accettazione e osservazioni. Se sono stati usati provini o campioni, il fascicolo dovrebbe chiarire in che modo siano collegati al componente e al processo oggetto di valutazione. Un risultato favorevole su un campione non dovrebbe essere presentato come prova illimitata per tutti i componenti, a meno che il piano di qualificazione e i requisiti applicabili giustifichino tale inferenza. Senza i dettagli del metodo e del criterio, la parola «conforme» rimane incompleta.
Qualificazione e tracciabilità dipendono dall’applicazione
In termini pratici, la qualificazione del processo consiste nello stabilire prove che una combinazione definita di attrezzatura, materiale, parametri, procedure e controlli possa produrre risultati accettabili in condizioni determinate. Non va confusa con la garanzia che tutte le produzioni future saranno identiche né con un’approvazione universale per qualsiasi geometria. ASTM F3303 riguarda espressamente il processo di fusione a letto di polvere per applicazioni critiche; l’inquadramento stesso ricorda che l’applicazione è importante. Per stabilire che cosa significhi «critica» o quali requisiti aggiuntivi si applichino, occorre consultare i requisiti pertinenti al settore e al prodotto.
La tracciabilità collega registri che altrimenti resterebbero separati: materiale, configurazione ed esecuzione della produzione, operazioni successive, ispezioni e decisione finale. Serve a ricostruire che cosa è accaduto a un componente o a un lotto e quali prove hanno sostenuto l’accettazione. L’estensione della catena dovrebbe essere definita in funzione del rischio e dei requisiti contrattuali o normativi pertinenti; le fonti citate qui non definiscono uno schema completo di tracciabilità per tutte le industrie. NIST mette a disposizione una mappa di processo e un programma di monitoraggio come risorse tecniche, non come sostituti della responsabilità del fabbricante o della valutazione specifica del prodotto.
Nel valutare un’affermazione di affidabilità o scalabilità, è ragionevole chiedere che siano precisati l’oggetto e le condizioni: materiale e lotto, attrezzatura e configurazione, numero e tipo di produzioni valutate, ispezioni effettuate, criteri utilizzati e gestione delle deviazioni. Se un’affermazione si limita a dire che una forma può essere stampata, non va estesa alla ripetibilità, alle prestazioni in servizio o alla produzione su larga scala. La conclusione deve essere proporzionata alla portata delle prove e indicare esplicitamente che cosa ne resta escluso.
Domande per valutare un’affermazione industriale
Prima di accettare che un componente metallico stampato sia adatto alla sua destinazione, può essere utile chiedere risposte documentate a queste domande:
- Quale processo è stato utilizzato e quali attrezzature, materiali e configurazioni sono stati identificati?
- Come sono state caratterizzate e tracciate le polveri, compreso l’eventuale materiale riutilizzato?
- Quali registrazioni di processo esistono e quali variabili monitorano effettivamente?
- Quali ispezioni sono state effettuate, con quale copertura e rispetto a quali criteri di accettazione?
- Quali prove sostengono la qualificazione per quella combinazione di componente, materiale e uso?
- Quali deviazioni sono state rilevate e come è stata decisa la loro gestione?
Le risposte dovrebbero rimandare a documenti o registrazioni verificabili, non soltanto a descrizioni commerciali. Dovrebbero anche precisare l’ambito: una guida ASTM, una pubblicazione NIST o un certificato del materiale non dimostrano, da soli, che uno specifico componente sia adatto. Le fonti citate qui consentono di individuare temi e riferimenti tecnici pertinenti, ma accedere alla descrizione pubblica di una norma non equivale a leggerne il testo completo né a verificarne l’applicabilità contrattuale o normativa. Questo è un limite dell’articolo, non un dubbio che indebolisca la sua tesi centrale: stampare una geometria e dimostrare che svolge la propria funzione sono affermazioni diverse.