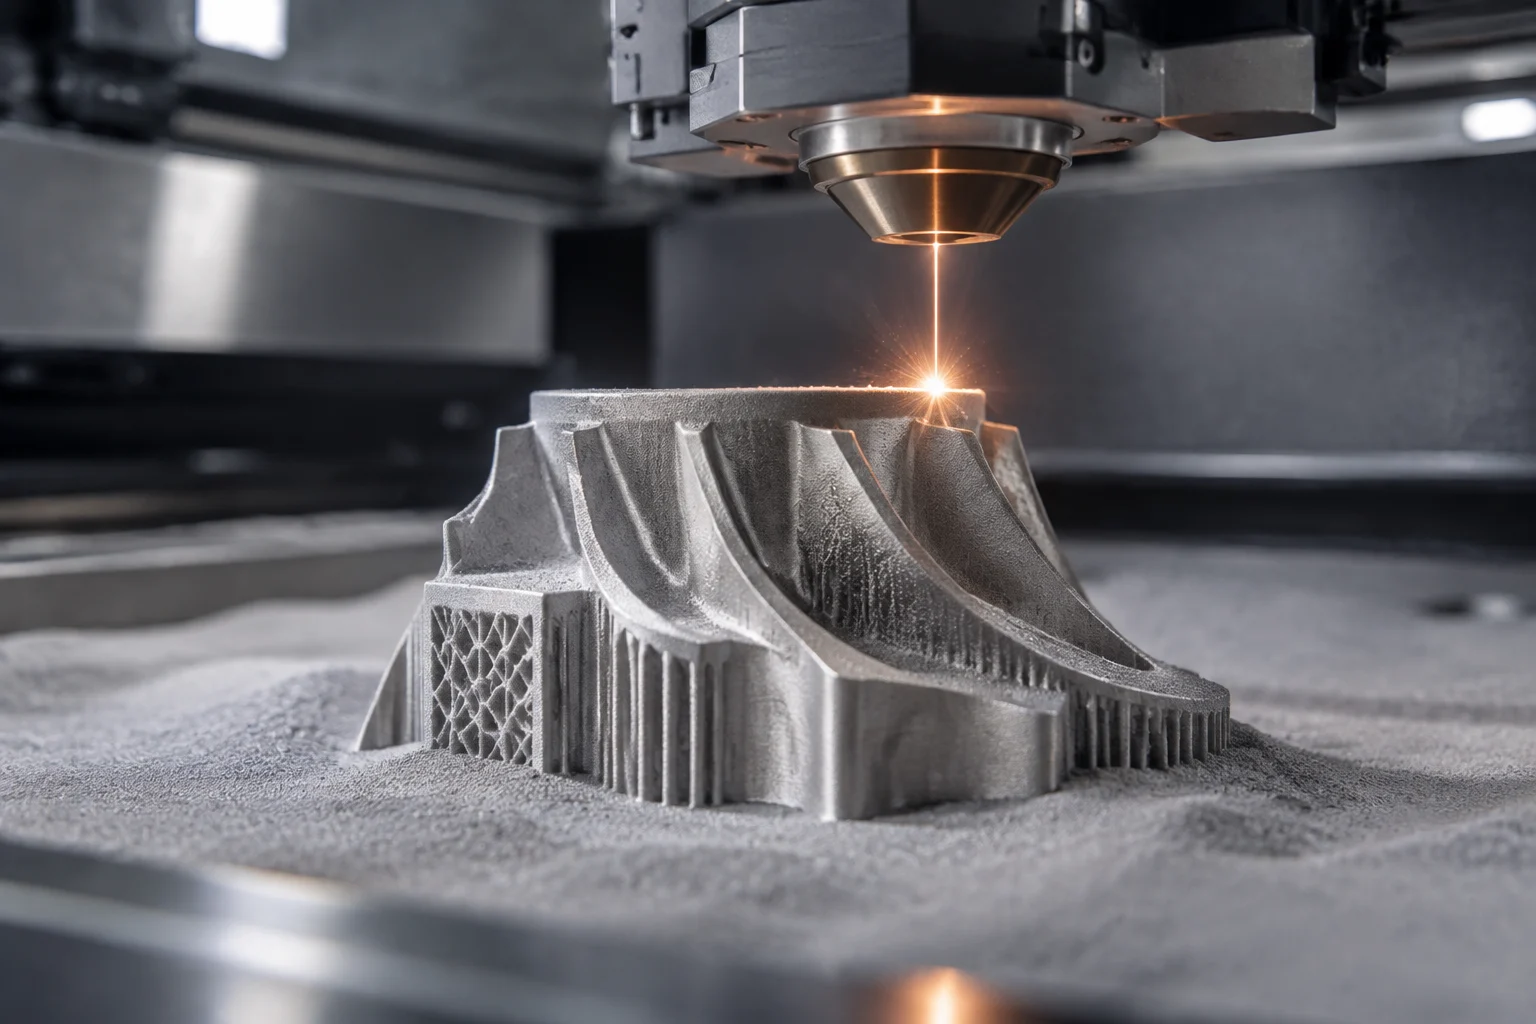
Imprimir una forma no equivale a demostrar su idoneidad
La fabricación aditiva metálica construye piezas a partir de material añadido, en lugar de obtenerlas únicamente mediante operaciones como el mecanizado de un bloque. En la fusión de lecho de polvo, una fuente de energía funde selectivamente zonas de una capa de polvo y el proceso se repite para formar el objeto. Esa descripción explica cómo se obtiene la geometría; no basta para concluir que una pieza específica cumpla los requisitos de una aplicación concreta. La cuestión industrial no es solo si la máquina puede producir la forma, sino si el proceso y el resultado pueden evaluarse frente a criterios definidos.
La guía ASTM F3303 se ocupa de las características del proceso de fusión de lecho de polvo metálico para aplicaciones críticas. Su ámbito resulta útil para entender que la evaluación no se reduce a mirar la pieza: también importa cómo se controla el proceso. La norma es una práctica para ese contexto, no una certificación automática de cualquier máquina, material o componente. Su título tampoco permite deducir por sí solo qué ensayos, límites o procedimientos deben aplicarse en un caso concreto: eso exige consultar el documento completo y los requisitos pertinentes. ASTM F3303.
Por tanto, conviene separar tres preguntas que suelen confundirse: ¿se obtuvo la geometría?, ¿se fabricó bajo condiciones controladas y documentadas?, ¿hay evidencia suficiente de que la pieza satisface sus requisitos de uso? Una respuesta positiva a la primera no demuestra las otras dos. La fiabilidad es una conclusión basada en evidencia y criterios definidos, no una propiedad que pueda atribuirse únicamente por el hecho de que una pieza haya salido de una impresora.
El proceso debe poder describirse y reconstruirse
Un expediente útil empieza por identificar qué proceso se empleó, qué equipo y configuración intervinieron y qué material se procesó. También debe hacer posible relacionar la pieza con la orden o lote de fabricación y con los registros disponibles. No se trata de acumular datos sin propósito: la documentación debe permitir investigar desviaciones, comparar ejecuciones y comprobar que los controles acordados se aplicaron. La guía de proceso publicada por NIST organiza información sobre fabricación aditiva metálica en forma de mapa basado en ontología; esa clase de recurso ayuda a estructurar relaciones entre etapas, pero no sustituye la cualificación ni fija por sí misma criterios de aceptación. Mapa de proceso de NIST.
En un sistema de fusión de lecho de polvo, la documentación técnica puede incluir parámetros de fabricación, orientación y ubicación de la pieza en la construcción, preparación del archivo y operaciones posteriores, siempre que sean pertinentes al proceso y estén definidos en el plan aplicable. No conviene convertir esta lista en una receta universal: las variables que se deben registrar y sus límites dependen del equipo, el material, la geometría y el uso previsto. Una cifra aislada, sin método de medición, versión de configuración o contexto de aplicación, puede ser difícil de interpretar o reproducir.
La monitorización durante la fabricación merece atención, pero no debe confundirse con una prueba completa de conformidad. NIST mantiene un programa dedicado a la monitorización y el control en tiempo real de procesos de fabricación aditiva. La existencia de ese ámbito de trabajo confirma la relevancia técnica del tema, pero no demuestra que cualquier sensor o sistema de monitorización detecte todos los defectos ni que una alerta equivalga a un rechazo validado. El dato de proceso solo es valioso si se conoce qué mide, cómo se interpreta y qué decisión permite tomar. Programa de NIST sobre monitorización y control.
El polvo es parte del control, no un detalle de suministro
En los procesos que emplean polvo metálico, conocer únicamente la denominación comercial del material no describe necesariamente el estado del material que entró en la máquina. Para entender qué controles pueden ser relevantes, ASTM F3049 ofrece una guía sobre la caracterización de propiedades de polvos metálicos utilizados en fabricación aditiva. La referencia respalda la importancia de caracterizar el material; no permite afirmar que una propiedad concreta sea obligatoria en todos los proyectos ni que un lote cumpla requisitos sin revisar resultados y métodos de ensayo. ASTM F3049.
Una evaluación práctica debe preguntar cómo se identifica el lote, qué documentación de material se conserva, qué comprobaciones se realizan y cómo se registran las decisiones sobre el polvo. También debe aclarar si el material se reutiliza, mezcla o somete a algún tratamiento, y qué reglas gobiernan esas operaciones en el proceso evaluado. Estas son preguntas de auditoría, no afirmaciones de que exista un único método universal. El proveedor debe vincular cada respuesta a registros concretos, métodos identificables y requisitos acordados.
ASTM F3592 se titula como una guía sobre reutilización del material de alimentación y estrategias de muestreo para fusión de lecho de polvo metálico. Su alcance ayuda a formular preguntas sobre cómo se controla la reutilización y cómo se obtienen muestras representativas. Sin consultar el texto completo, sin embargo, no es prudente atribuirle límites numéricos ni asumir que una estrategia descrita allí se aplica automáticamente a todo material o aplicación. La trazabilidad del polvo debe permitir conectar material, proceso y pieza, pero la forma de demostrarlo depende del plan de control y de las exigencias del producto. ASTM F3592.
Inspeccionar la pieza terminada tiene un alcance definido
La inspección final puede responder preguntas importantes sobre dimensiones, acabado o indicios de discontinuidades, según los métodos elegidos. Pero una inspección no aporta más información de la que permiten su cobertura, sensibilidad, preparación de la muestra y criterios de aceptación. Por eso es necesario indicar qué se inspeccionó, con qué procedimiento, qué zonas quedaron fuera y qué resultados se obtuvieron. No es equivalente afirmar que una pieza fue «inspeccionada» a demostrar que se evaluaron todos los atributos relevantes para su función.
La geometría también puede influir en el plan de evaluación. La orientación, la ubicación en la construcción y las operaciones posteriores pueden ser aspectos que el fabricante deba relacionar con los requisitos del componente. Esta observación no establece que una orientación determinada sea mejor en todos los casos: advierte que una decisión de proceso solo puede juzgarse conociendo la pieza, el material, los criterios mecánicos y el método de fabricación. Para sostener una conclusión sobre propiedades o desempeño se requieren evidencias adecuadas a esa conclusión, no solo una imagen o una inspección visual.
Conviene pedir que el informe de inspección distinga entre resultados medidos, criterios de aceptación y observaciones. Si se usaron probetas o muestras, el expediente debería aclarar cómo se relacionan con la pieza y el proceso que se pretende evaluar. Un resultado favorable en una muestra no debe presentarse como prueba ilimitada de todas las piezas, salvo que el plan de cualificación y los requisitos aplicables justifiquen esa inferencia. Sin el detalle del método y el criterio, la palabra «conforme» queda incompleta.
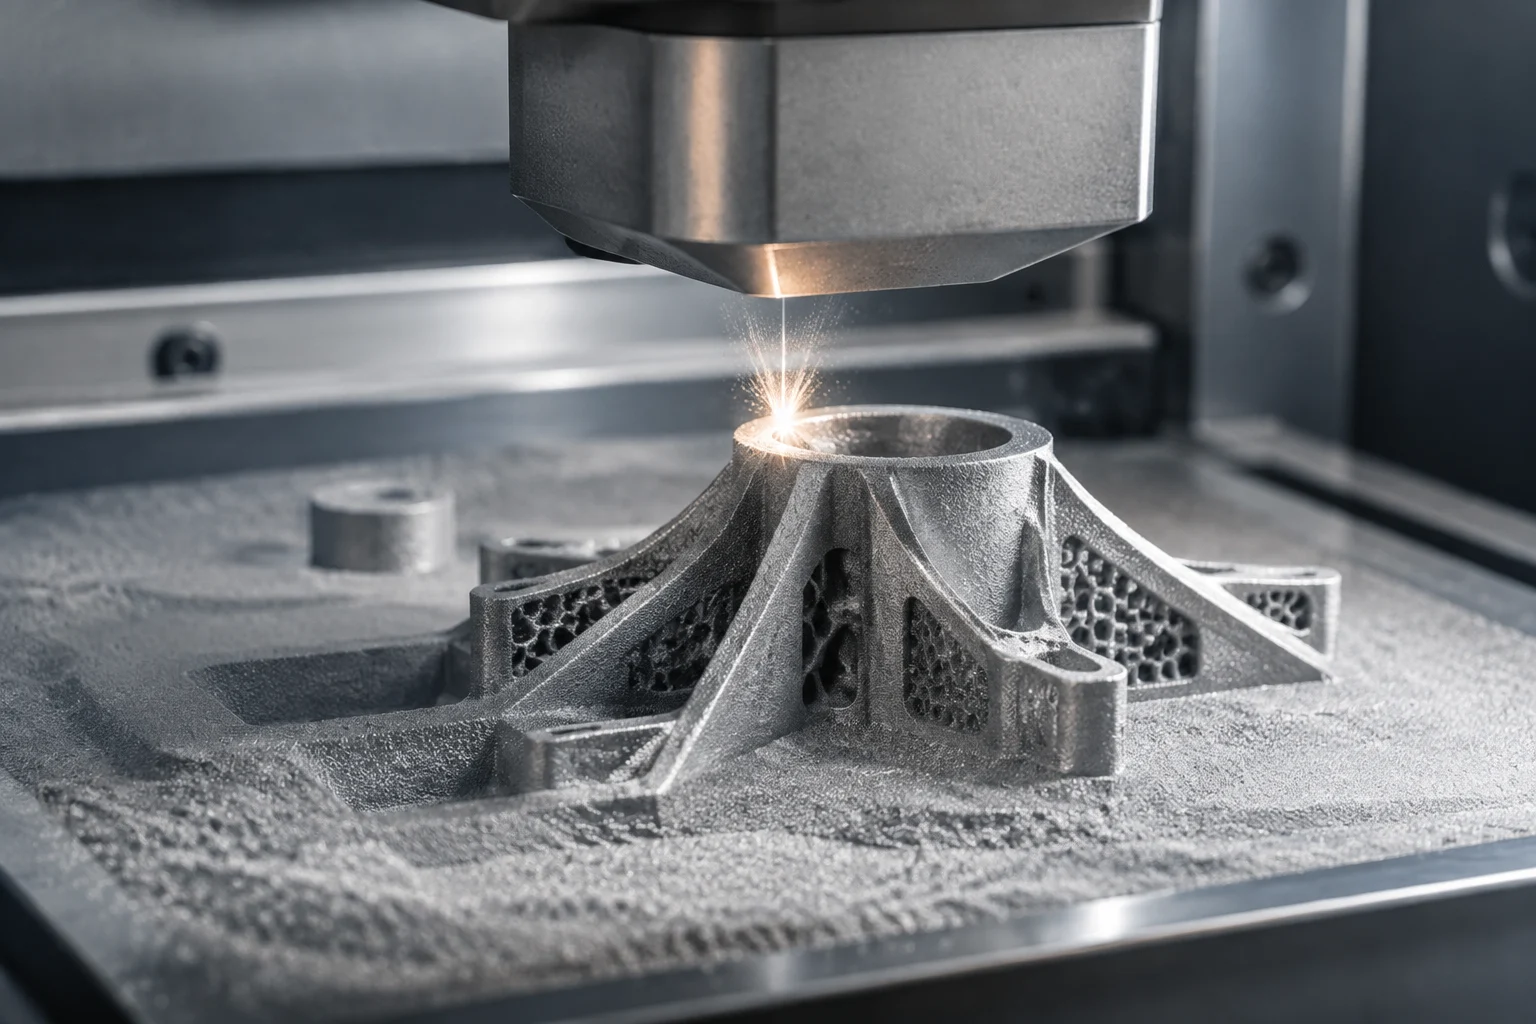
Cualificación y trazabilidad dependen de la aplicación
La cualificación del proceso consiste, en términos prácticos, en establecer evidencia de que una combinación definida de equipo, material, parámetros, procedimientos y controles puede producir resultados aceptables bajo condiciones determinadas. No debe confundirse con una garantía de que todas las ejecuciones futuras serán idénticas ni con una aprobación universal para cualquier geometría. La práctica ASTM F3303 se refiere expresamente al proceso de fusión de lecho de polvo para aplicaciones críticas; el propio encuadre recuerda que la aplicación importa. Para decidir qué significa «crítica» o qué exigencias adicionales corresponden, hay que consultar los requisitos aplicables al sector y al producto.
La trazabilidad enlaza registros que de otro modo quedarían separados: material, configuración y ejecución de fabricación, operaciones posteriores, inspecciones y disposición final. Su utilidad es poder reconstruir qué ocurrió con una pieza o un lote y qué evidencia respaldó su aceptación. La extensión de esa cadena debe definirse de acuerdo con el riesgo y los requisitos contractuales o regulatorios pertinentes; las fuentes aquí citadas no establecen un esquema completo de trazabilidad para todas las industrias. NIST aporta un mapa de proceso y un programa de monitorización como recursos técnicos, no como sustitutos de la responsabilidad del fabricante o de la evaluación específica del producto.
Al revisar una declaración de fiabilidad o escalabilidad, es razonable solicitar que se delimite qué se produjo y bajo qué condiciones: material y lote, equipo y configuración, número y tipo de ejecuciones evaluadas, inspecciones realizadas, criterios usados y tratamiento de desviaciones. Si una afirmación se limita a que una forma puede imprimirse, no debe extrapolarse a repetibilidad, rendimiento en servicio o producción a escala. La conclusión debe ser proporcional al alcance de la evidencia y dejar explícito qué queda fuera.
Preguntas para evaluar una afirmación industrial
Antes de aceptar que una pieza metálica impresa es apta para su finalidad, puede resultar útil pedir respuestas documentadas a estas preguntas:
- ¿Qué proceso se utilizó y qué equipo, material y configuración quedaron identificados?
- ¿Cómo se caracterizó y trazó el polvo, incluido el material reutilizado si lo hubo?
- ¿Qué registros de proceso existen y qué variables monitorizan realmente?
- ¿Qué inspecciones se realizaron, con qué cobertura y frente a qué criterios de aceptación?
- ¿Qué evidencia respalda la cualificación para esa combinación de pieza, material y uso?
- ¿Qué desviaciones se detectaron y cómo se decidió su disposición?
Las respuestas deben remitir a documentos o registros verificables, no solo a descripciones comerciales. También deben ser específicas sobre el alcance: una guía de ASTM, una publicación de NIST o un certificado de material no prueban por sí solos que una pieza concreta sea apta. Las fuentes citadas aquí permiten identificar temas y referencias técnicas pertinentes, pero el acceso a la descripción pública de una norma no equivale a revisar su texto completo ni a comprobar su aplicabilidad contractual o regulatoria. Esa es una limitación de esta pieza, no una duda que invalide su tesis central: imprimir una geometría y demostrar que cumple su función son afirmaciones distintas.