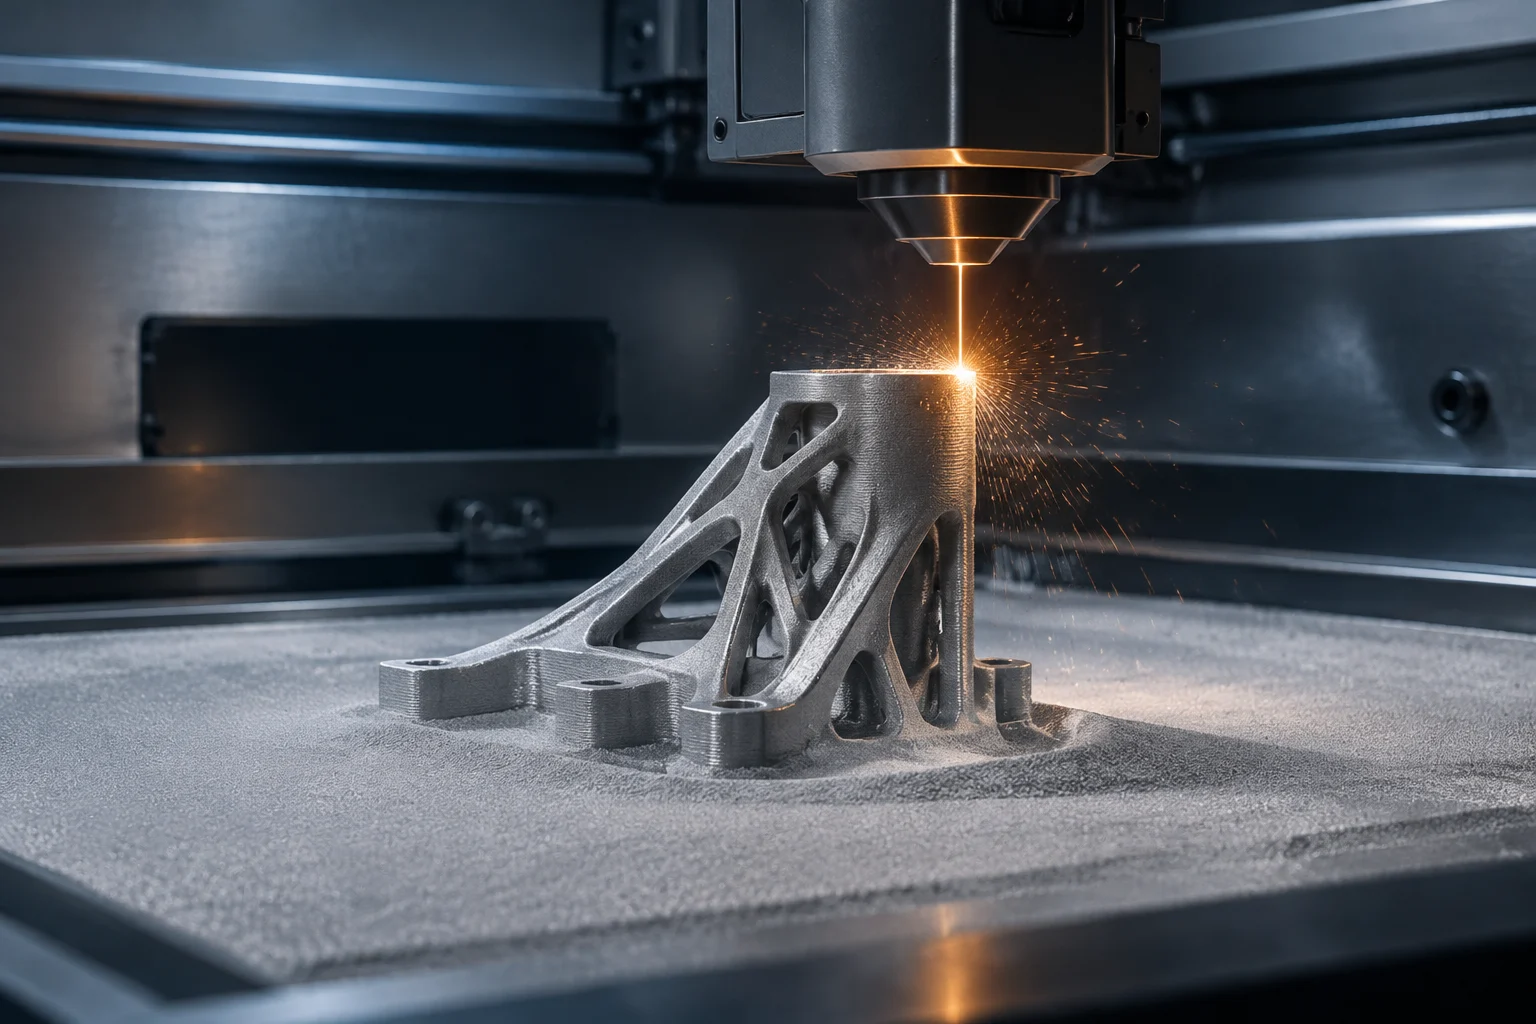
Mehr als ein Prototyp: die Hürde der Validierung
Die additive Fertigung hat den Übergang vom Rapid Prototyping zur Herstellung funktionsfähiger Bauteile ermöglicht. Zwischen einem Bauteil, das einmal funktioniert, und einem reproduzierbaren, sicheren und zertifizierbaren Bauteil für den praktischen Einsatz liegt jedoch eine entscheidende Hürde. In Branchen wie Luftfahrt, Medizin und Bauwesen ist die Validierung kein optionaler Schritt, sondern eine gesetzliche und technische Voraussetzung dafür, dass ein Bauteil ein konventionelles Verfahren ersetzen kann. Dieser Übergang verlangt, die Unsicherheit neuer Prozesse zu überwinden. Weil historische Erfahrungswerte fehlen, muss zunächst eine solide Evidenzbasis geschaffen werden, bevor der Einsatz im Betrieb genehmigt werden kann. Ein erfolgreicher erster Druck ist daher nur der Anfang: Der Hersteller muss belegen, dass sich dasselbe Ergebnis unter kontrollierten Bedingungen zuverlässig wiederholen lässt.
Die zentrale Herausforderung besteht nicht darin, überhaupt drucken zu können, sondern darin, die Fähigkeit nachzuweisen, dass jedes gefertigte Bauteil unter kontrollierten Bedingungen die geforderten Spezifikationen erfüllt. Dazu muss nicht nur das fertige Bauteil überprüft, sondern der gesamte Prozess auditiert werden: von der Qualität des Rohmaterials über die Maschinenparameter bis zur Kontrolle der Nachbearbeitung. Ohne diese Rückverfolgbarkeit gilt ein gedrucktes Bauteil aus regulatorischer Sicht als nicht validierter Prototyp. Das Audit muss die gesamte Lieferkette abdecken und sicherstellen, dass jede Variable – von der chemischen Zusammensetzung des Pulvers bis zur Kalibrierung des Lasers – dokumentiert und kontrolliert wird, damit das Endergebnis gleichbleibend ist. In der Praxis müssen Material, Produktionsausrüstung, Bauparameter, Nachbearbeitung und Prüfergebnisse dem jeweiligen Bauteil oder der Produktionscharge zugeordnet werden können.
Mechanische Eigenschaften und Abmessungen: Was wird gemessen?
Die erste Validierungsebene betrifft die inhärenten Materialeigenschaften und die Geometrie des Bauteils. Anders als beim Gießen oder Zerspanen, wo das Material in der Regel isotrop ist, weisen 3D-gedruckte Bauteile eine inhärente Anisotropie auf: Ihre mechanischen Eigenschaften – Zugfestigkeit, Young-Modul und Zähigkeit – hängen von der Orientierung der gedruckten Volumina ab. Es reicht daher nicht, die Festigkeit nur in einer Richtung zu messen; das Verhalten muss entlang mehrerer Achsen charakterisiert werden. Diese Richtungsabhängigkeit erfordert spezielle Prüfprotokolle, die die Reaktion des Materials auf Belastungen unter verschiedenen Winkeln zur Bauachse bewerten. So lässt sich feststellen, ob das Bauteil den Kräften standhält, denen es in seiner endgültigen Anwendung tatsächlich ausgesetzt sein wird. Die relevanten Orientierungen müssen sowohl die Bauausrichtung als auch die Betriebsbelastungen berücksichtigen, denn ein Ergebnis aus einer Richtung lässt sich nicht ohne Weiteres auf andere übertragen.
Neben der Festigkeit werden Maßgenauigkeit und Oberflächenrauheit geprüft. Bei Pass- oder Dichtungsanwendungen kann bereits eine Abweichung von wenigen Mikrometern ein Bauteil unbrauchbar machen. Zu den Prüfungen gehören Messungen mit KMG (Koordinatenmessgeräten) sowie Mikrostrukturanalysen mittels Metallografie oder Elektronenmikroskopie, um Porosität, Risse oder Bindefehler aufzuspüren – kritische Mängel, die die strukturelle Integrität beeinträchtigen. Die Mikrostruktur zu charakterisieren ist wesentlich, um zu verstehen, wie der Schichtaufbau den inneren Zusammenhalt des Materials beeinflusst. Dadurch lassen sich Druckparameter mit der Qualität der Schichtbindung und dem Fehlen interner Fehler verknüpfen, die als Ausgangspunkte für Brüche dienen könnten. Maßprüfung und Materialanalyse liefern einander ergänzende Nachweise: Die eine prüft die Geometrie, die andere sucht nach Fehlern, die an der Oberfläche möglicherweise nicht sichtbar sind.
Wiederholbarkeit und statistische Prozesskontrolle
Wiederholbarkeit ist das entscheidende Unterscheidungsmerkmal zwischen einer Labordemonstration und einer industriellen Fertigungslinie. Ein Bauteil kann perfekt sein; wenn das nächste jedoch eine andere Dichte oder abweichende Eigenschaften aufweist, ist der Prozess nicht validiert. Deshalb werden Wiederholbarkeits- und Reproduzierbarkeitsstudien (R&R) sowie statistische Prozessanalysen eingesetzt. Einrichtungen wie das NIST haben Leitfäden für sogenannte round robin studies (Ringversuche beziehungsweise Laborvergleichsstudien) entwickelt. Damit lässt sich überprüfen, ob die Ergebnisse über verschiedene Maschinen, Bedienpersonen und Materialchargen hinweg übereinstimmen. Solche Studien sind für die Bestimmung der Prozessfähigkeit entscheidend: Sie helfen festzustellen, ob beobachtete Schwankungen auf Systemrauschen oder auf beeinflussbare Faktoren zurückzuführen sind, die sich durch Anpassungen der Fertigungsparameter verringern lassen. Ein einzelner erfolgreicher Fertigungslauf reicht für den Nachweis der Prozessfähigkeit nicht aus; die Ergebnisse müssen über mehrere Läufe und relevante Produktionsbedingungen hinweg bewertet werden.
Die betriebliche Prozesssteuerung stützt sich zunehmend auf Vorhersagemodelle und Echtzeitsensoren. Das Konzept der Model-Based Production Operational Control umfasst die Überwachung von Größen wie der Temperatur des Pulverbettens, der Laserenergie oder der Scangeschwindigkeit sowie deren Verknüpfung mit den Eigenschaften des fertigen Bauteils. So können Abweichungen erkannt werden, bevor sie zu Fehlern führen; zugleich sinkt der Ausschuss und das Vertrauen in die Serienproduktion steigt. Durch die Verbindung von Echtzeitdaten mit physikalischen Modellen lässt sich der Regelkreis schließen: Druckparameter können dynamisch angepasst werden, um Schwankungen der Umgebungsbedingungen oder des Materials auszugleichen und über lange Produktionsläufe eine gleichbleibende Qualität sicherzustellen. Diese Überwachung ergänzt die Validierung, ersetzt sie aber nicht. Messungen und Anpassungen müssen ebenfalls dokumentiert werden, damit ihr Zusammenhang mit der Qualität des fertigen Bauteils beurteilt werden kann.
Regelwerk und Zertifizierungsstandards
Das Fehlen einer einzigen universellen Norm hat zur Entstehung eines eigenen Regelwerks für die additive Fertigung geführt. Normen wie ISO/ASTM 52900 legen Begriffe und Grundsätze fest, während ISO/ASTM 52901 Anforderungen an die Qualifizierung industrieller Fertigungsprozesse und Produktionsstandorte definiert. Diese Normen schreiben keine einzige Methode vor, sondern verlangen vom Hersteller den Nachweis, dass sein Prozess wiederholt Bauteile innerhalb der Spezifikationsgrenzen fertigen kann. Sie schaffen einen gemeinsamen Rahmen für die Kommunikation zwischen Herstellern, Zulieferern und Zertifizierungsstellen, erleichtern die Akzeptanz der Technologie auf globalen Märkten und unterstützen eine einheitliche Auslegung der Qualitätskriterien in verschiedenen Rechtsräumen. Für die Qualifizierung muss der Hersteller somit Nachweise vorlegen, die Prozesskontrollen und Prüfergebnisse mit den Anforderungen an das Bauteil verknüpfen.
In regulierten Branchen ist die Zertifizierung noch strenger. Die Agentur der Europäischen Union für Flugsicherheit (EASA) hat Konsultationen und spezifische Leitlinien zur Anerkennung der additiven Fertigung bei der Zertifizierung von Luftfahrtprodukten veröffentlicht. Zusätzlich zur Einhaltung der technischen Norm muss der Hersteller nachweisen, dass sein Qualitätsmanagementsystem, etwa AS9100 oder ISO 9001, die besonderen Kontrollen der additiven Fertigung umfasst. Dazu gehören die Rückverfolgbarkeit von Metallpulverchargen und die Validierung der Druckparameter für jede spezifische Geometrie. Die Einbindung in das bestehende Qualitätsmanagementsystem ist entscheidend: Sie ermöglicht Audits der Personalqualifikation, der Anlagenwartung und des Änderungsmanagements – Aspekte, die ebenso wichtig sind wie die intrinsische Qualität des gedruckten Bauteils. Die jeweils geltenden Anforderungen hängen von Branche und Verwendungszweck ab; die Dokumentation und Kontrolle des Prozesses bleiben jedoch grundlegend.
Vergleich mit konventionellen Verfahren: Kosten und Leistung
Beim Vergleich des 3D-Drucks mit konventionellen Verfahren wie Zerspanen, Gießen und Spritzgießen sind Verallgemeinerungen zu vermeiden. Additive Fertigung ist nicht grundsätzlich günstiger oder schneller; ihr Wettbewerbsvorteil liegt in der geometrischen Freiheit und dem geringeren Materialabfall. Bei komplexen Bauteilen mit inneren Geometrien oder topologieoptimierten Formen kann der 3D-Druck die Montage mehrerer Komponenten überflüssig machen und so Gewicht und gesamte Fertigungszeit verringern. Durch die Zusammenfassung von Bauteilen lassen sich mechanische Verbindungen vermeiden, die potenzielle Schwachstellen darstellen, und Werkstoff gezielt dort einsetzen, wo er strukturell benötigt wird. Dadurch kann ein besseres Verhältnis von Festigkeit zu Gewicht erzielt werden als mit herkömmlichen subtraktiven oder formgebenden Verfahren. Diese Vorteile hängen vom Bauteil und den Produktionsanforderungen ab und bedeuten nicht, dass additive Fertigung bei jeder Anwendung überlegen ist.
Bei einfachen Bauteilen mit hohen Stückzahlen ist die Zerspanung hingegen weiterhin kostengünstiger und schneller. Die Entscheidung sollte auf einer Lebenszyklusanalyse beruhen, die nicht nur die Fertigungskosten, sondern auch den Validierungsaufwand, die Lieferzeit und die Funktionsleistung umfasst. Ein gedrucktes Bauteil kann leichter und fester sein; sind Validierung und Zertifizierung für den vorgesehenen Einsatz jedoch unerschwinglich, bleibt das konventionelle Verfahren die praktikable Option. Auch die Skalierbarkeit muss berücksichtigt werden: Bei kleinen Stückzahlen können die Stückkosten des Drucks hoch sein, doch weniger Montageschritte und größere Designflexibilität können diesen Unterschied bei kurzen Entwicklungszyklen oder kleinen Serien mit hoher Komplexität ausgleichen. Ein sinnvoller Vergleich betrachtet daher den gesamten Weg von Entwurf und Qualifizierung bis zur Lieferung und Nutzung statt nur den Stückpreis.
Entscheidungskriterien: Wichtige Fragen, bevor man sich auf ein Bauteil verlässt
Bevor ein gedrucktes Bauteil für einen funktionalen oder regulierten Einsatz verwendet wird, müssen kritische Fragen gestellt werden, die über Aussehen und grundlegende Funktion hinausgehen. Sie helfen, eine vielversprechende Demonstration von einer industriell tragfähigen Lösung zu unterscheiden. Die Bewertung muss streng und evidenzbasiert sein. Jeder Aspekt des Fertigungsprozesses muss kontrolliert und so dokumentiert werden, dass jederzeit ein vollständiges Audit möglich ist. Die Antworten sollten zeigen, ob das Bauteil rückverfolgbar ist, ob der Prozess für seine konkrete Geometrie qualifiziert wurde und ob die Prüfungen für den vorgesehenen Einsatz geeignet sind. Positive Nachweise in einem Bereich können fehlende Belege in einem anderen nicht ersetzen.
- Ist das Material vollständig rückverfolgbar? Lässt sich die Pulver- oder Filamentcharge bis zum fertigen Bauteil zurückverfolgen?
- Ist der Prozess für diese spezifische Geometrie validiert? Wurden Wiederholbarkeitsprüfungen mit derselben Maschine und denselben Parametern durchgeführt?
- Werden die geltenden Normen eingehalten? Wurde ISO/ASTM 52901 oder eine entsprechende Branchenorm angewendet?
- Gibt es nach der Fertigung eine zerstörungsfreie Prüfung (ZfP)? Wurden Röntgen-, Ultraschall- oder Eindringprüfungen durchgeführt, um innere Fehler zu erkennen?
- Verfügt der Hersteller über ein zertifiziertes Qualitätsmanagementsystem? Kann er die Qualifikation der Bedienpersonen und die Wartung der Anlagen nachweisen?