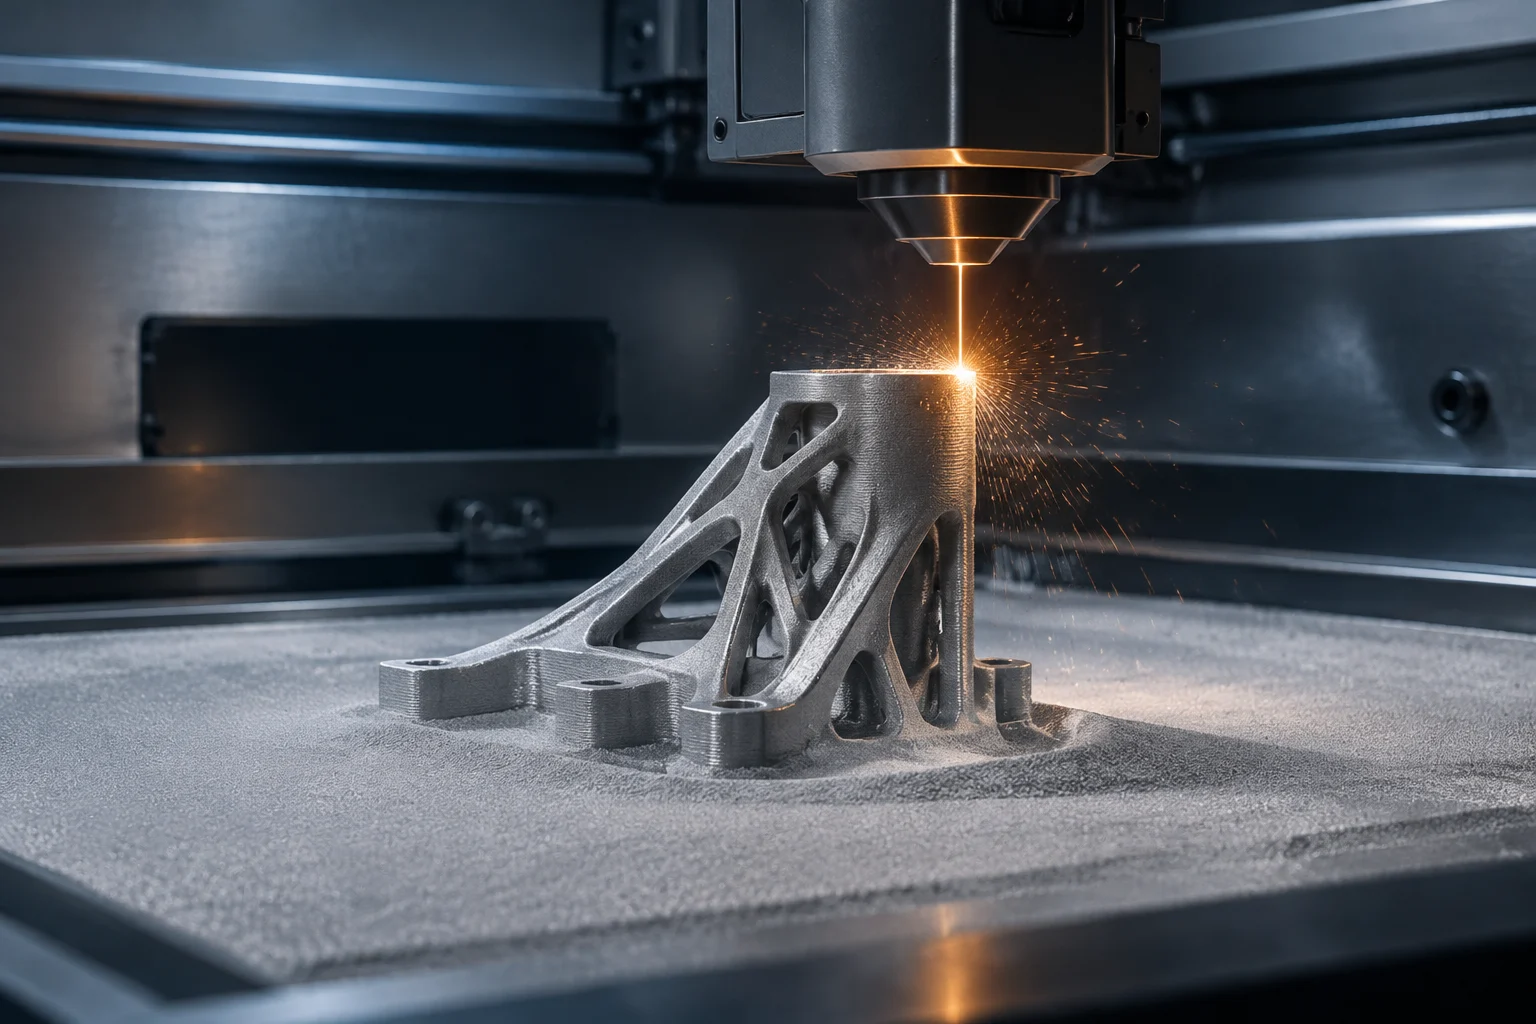
Au-delà du prototype : le seuil de validation
La fabrication additive a permis de passer du prototypage rapide à la production de pièces fonctionnelles, mais il existe un écart critique entre une pièce qui fonctionne une fois et une pièce reproductible, sûre et certifiable pour une utilisation réelle. Dans des secteurs comme l’aéronautique, la médecine ou la construction, la validation n’est pas une étape facultative : c’est une exigence légale et technique qui détermine si une pièce peut remplacer une méthode conventionnelle. Cette transition suppose de surmonter l’incertitude inhérente aux nouveaux procédés. En l’absence de nombreux précédents historiques, il faut constituer un corpus de preuves solide avant d’autoriser une utilisation en service. La réussite d’une première fabrication ne constitue donc que le point de départ : le fabricant doit démontrer que le même résultat peut être obtenu de manière constante et dans des conditions contrôlées.
Le principal défi n’est pas de savoir imprimer, mais d’avoir la capacité de démontrer que chaque pièce produite satisfait aux spécifications requises dans des conditions contrôlées. Il faut vérifier la pièce finale, mais aussi auditer l’ensemble du processus, de la qualité des matières premières aux paramètres de la machine et au contrôle des opérations de post-traitement. Sans cette traçabilité, une pièce imprimée est, du point de vue réglementaire, un prototype non validé. L’audit doit couvrir toute la chaîne d’approvisionnement et garantir que chaque variable, de la composition chimique de la poudre à l’étalonnage du laser, est documentée et maîtrisée afin d’assurer la constance du résultat final. Concrètement, il faut pouvoir relier la matière, l’équipement de production, les réglages de fabrication, les opérations de finition et les résultats d’inspection à chaque pièce ou lot concerné.
Propriétés mécaniques et dimensions : que mesure-t-on ?
La première étape de validation porte sur les propriétés intrinsèques du matériau et la géométrie de la pièce. Contrairement au moulage ou à l’usinage, où le matériau est généralement isotrope, les pièces imprimées en 3D présentent une anisotropie inhérente : leurs propriétés mécaniques — résistance à la traction, module de Young et ténacité — varient selon l’orientation des volumes imprimés. Il ne suffit donc pas de mesurer la résistance dans une seule direction ; il faut caractériser le comportement selon plusieurs axes. Cette variabilité directionnelle exige des protocoles d’essai spécifiques, qui évaluent la réponse du matériau à des charges appliquées selon différents angles par rapport à l’axe de fabrication, afin de vérifier que la pièce supportera les forces auxquelles elle sera réellement soumise dans son application finale. Les orientations pertinentes doivent tenir compte à la fois de la construction de la pièce et des sollicitations en service : un résultat obtenu dans une direction ne peut pas être automatiquement extrapolé aux autres.
Outre la résistance, la validation porte sur la précision dimensionnelle et la rugosité de surface. Pour les applications d’ajustement ou d’étanchéité, un écart de quelques microns peut rendre la pièce inutilisable. Les essais comprennent des mesures par MMT (machines à mesurer tridimensionnelles) et une analyse de la microstructure par métallographie ou microscopie électronique, afin de détecter la porosité, les fissures ou les défauts de fusion, qui compromettent l’intégrité structurelle. La caractérisation microstructurale est essentielle pour comprendre comment la formation des couches influe sur la cohésion interne du matériau. Elle permet de mettre en relation les paramètres d’impression avec la qualité de la liaison entre les couches et l’absence de défauts internes susceptibles d’amorcer une rupture. Le contrôle dimensionnel et l’examen du matériau apportent ainsi des preuves complémentaires : l’un vérifie la géométrie, l’autre recherche les défauts qui peuvent rester invisibles en surface.
Répétabilité et maîtrise statistique du procédé
La répétabilité est ce qui distingue une démonstration en laboratoire d’une ligne de production industrielle. Une pièce peut être parfaite, mais si la suivante présente des variations de densité ou de propriétés, le procédé n’est pas validé. On utilise pour cela des études de répétabilité et de reproductibilité (R&R) ainsi que des analyses statistiques du procédé. Des institutions comme le NIST ont élaboré des guides consacrés aux round robin studies (études de comparaison interlaboratoires), qui permettent de vérifier la cohérence des résultats entre différentes machines, différents opérateurs et plusieurs lots de matières premières. Ces études sont indispensables pour établir la capabilité du procédé et déterminer si les variations observées relèvent du bruit du système ou de facteurs maîtrisables auxquels il est possible de remédier en ajustant les paramètres de fabrication. Une seule fabrication réussie ne suffit pas à établir cette capabilité : les résultats doivent être examinés sur plusieurs fabrications et dans les conditions de production pertinentes.
La maîtrise opérationnelle s’appuie de plus en plus sur des modèles prédictifs et des capteurs en temps réel. Le concept de Model-Based Production Operational Control consiste à surveiller des variables telles que la température du lit de poudre, l’énergie du laser ou la vitesse de balayage, puis à les mettre en relation avec les propriétés finales de la pièce. Cela permet de repérer les écarts avant qu’ils ne deviennent des défauts, de réduire le gaspillage et d’accroître la confiance dans la production en série. L’intégration des données en temps réel aux modèles physiques permet de fermer la boucle de contrôle, en ajustant dynamiquement les paramètres d’impression pour compenser les variations environnementales ou matérielles et maintenir ainsi une qualité constante sur de longues séries. Cette surveillance complète la validation, mais ne la remplace pas : les mesures et les ajustements doivent eux aussi être documentés afin que leur lien avec la qualité de la pièce finale puisse être évalué.
Cadre réglementaire et normes de certification
L’absence de norme universelle unique a conduit à la création d’un écosystème réglementaire propre à la fabrication additive. Des normes telles que ISO/ASTM 52900 définissent les termes et les principes, tandis que ISO/ASTM 52901 établit les exigences relatives à la qualification des procédés et des sites de production industrielle. Ces normes n’imposent pas une méthode unique ; elles demandent au fabricant de démontrer que son procédé peut produire de manière constante des pièces respectant les limites spécifiées. Elles offrent un cadre commun de communication entre fabricants, fournisseurs et autorités de certification, facilitent l’acceptation de la technologie sur les marchés internationaux et contribuent à une interprétation uniforme des critères de qualité dans différentes juridictions. Pour le fabricant, la qualification consiste donc à apporter des preuves reliant les contrôles du procédé et les résultats d’inspection aux spécifications applicables à la pièce.
Dans les secteurs réglementés, la certification est encore plus stricte. L’Agence de l’Union européenne pour la sécurité aérienne (EASA) a publié des consultations et des orientations spécifiques sur l’acceptation de la fabrication additive pour la certification des produits aéronautiques. Outre le respect de la norme technique, le fabricant doit démontrer que son système de management de la qualité, par exemple AS9100 ou ISO 9001, intègre les contrôles propres à la fabrication additive, notamment la traçabilité des lots de poudre métallique et la validation des paramètres d’impression pour chaque géométrie spécifique. L’intégration au système qualité existant est essentielle, car elle permet d’auditer les compétences du personnel, la maintenance des équipements et la gestion des changements, des éléments aussi déterminants que la qualité intrinsèque de la pièce imprimée. Les exigences applicables dépendent du secteur et de l’usage prévu, mais la nécessité de documenter et de maîtriser le procédé demeure centrale.
Comparaison avec les méthodes conventionnelles : coût et performances
Comparer l’impression 3D aux méthodes conventionnelles — usinage, moulage et injection — exige d’éviter les généralisations. La fabrication additive n’est pas systématiquement moins chère ni plus rapide ; son avantage concurrentiel réside dans la liberté géométrique et la réduction du gaspillage de matière. Pour les pièces complexes dotées de géométries internes ou d’une topologie optimisée, l’impression 3D peut supprimer l’assemblage de plusieurs composants et réduire ainsi le poids et le temps total de fabrication. La consolidation de pièces peut éliminer des assemblages mécaniques, qui constituent des points faibles potentiels, et permettre de placer la matière uniquement là où elle est nécessaire sur le plan structurel. On peut ainsi obtenir un meilleur rapport résistance-poids qu’avec des méthodes soustractives ou de moulage traditionnelles. Ces avantages dépendent toutefois de la pièce et des besoins de production : ils ne garantissent pas que la fabrication additive surpassera les autres méthodes dans toutes les applications.
Pour les pièces simples produites en grande série, l’usinage reste cependant plus efficace en matière de coût et de rapidité. La décision doit s’appuyer sur une analyse du cycle de vie qui inclut non seulement le coût de fabrication, mais aussi celui de la validation, les délais de livraison et les performances fonctionnelles. Une pièce imprimée peut être plus légère et plus résistante, mais si les coûts de validation et de certification sont prohibitifs pour l’application, la méthode conventionnelle demeure l’option viable. L’analyse doit également prendre en compte la capacité de montée en échelle : le coût unitaire de l’impression peut être élevé pour les petits volumes, mais la réduction des étapes d’assemblage et la souplesse de conception peuvent compenser cet écart lors de cycles de développement courts ou de productions en faible volume et à forte complexité. Une comparaison pertinente couvre ainsi toute la démarche, de la conception et de la qualification à la livraison et à l’usage, plutôt que le seul prix unitaire.
Critères de décision : les questions à poser avant de se fier à une pièce
Avant de se fier à une pièce imprimée pour un usage fonctionnel ou réglementé, il faut se poser plusieurs questions essentielles qui vont au-delà de l’apparence ou du fonctionnement de base. Elles permettent de distinguer une démonstration prometteuse d’une solution industriellement viable. L’évaluation doit être rigoureuse et fondée sur des preuves ; tous les aspects du processus de fabrication doivent être maîtrisés et documentés de façon à permettre un audit complet à tout moment. Les réponses doivent établir si la pièce est traçable, si son procédé de fabrication a été qualifié pour sa géométrie et si les contrôles et inspections sont adaptés à son usage prévu. Des résultats positifs dans un domaine ne peuvent compenser l’absence de preuves dans un autre.
- La matière est-elle entièrement traçable ? Peut-on suivre le lot de poudre ou de filament jusqu’à la pièce finale ?
- Le procédé est-il validé pour cette géométrie spécifique ? Des essais de répétabilité ont-ils été réalisés avec la même machine et les mêmes paramètres ?
- Les normes applicables sont-elles respectées ? La norme ISO/ASTM 52901 ou une norme sectorielle équivalente a-t-elle été suivie ?
- Un contrôle non destructif (CND) est-il effectué après le procédé ? Des examens par rayons X, ultrasons ou ressuage ont-ils été réalisés pour détecter des défauts internes ?
- Le fabricant dispose-t-il d’un système de management de la qualité certifié ? Peut-il démontrer les compétences de ses opérateurs et la maintenance de ses équipements ?