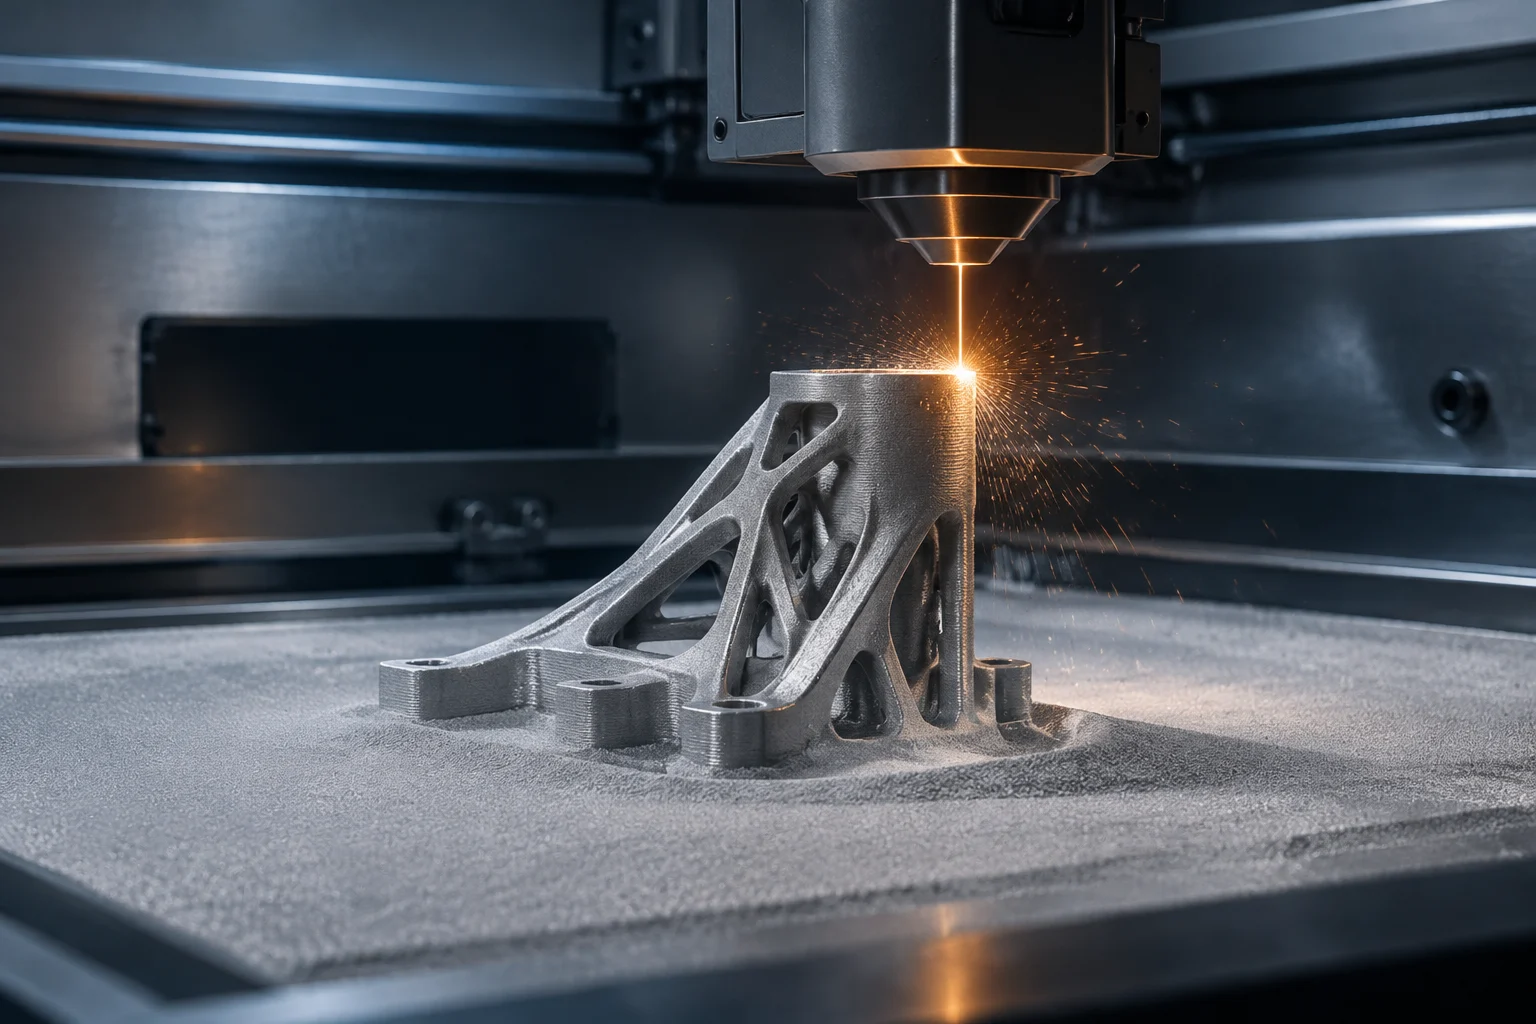
Más allá del prototipo: la barrera de la validación
La fabricación aditiva ha permitido pasar de la prototipación rápida a la producción de piezas funcionales, pero existe una distancia crítica entre que una pieza funcione una vez y que sea reproducible, segura y certificable para un uso real. En sectores como la aeronáutica, la medicina o la construcción, la validación no es un paso opcional, sino un requisito legal y técnico que determina si la pieza puede sustituir a un método convencional. Esta transición exige superar la incertidumbre inherente a los procesos nuevos, donde la falta de precedentes históricos obliga a construir una base de evidencia sólida antes de autorizar el uso en servicio.
El principal reto no es la capacidad de imprimir, sino la capacidad de demostrar que cada pieza producida cumple con las especificaciones requeridas bajo condiciones controladas. Esto implica no solo verificar la pieza final, sino auditar todo el proceso: desde la calidad de la materia prima hasta los parámetros de la máquina y el control post-proceso. Sin esta trazabilidad, una pieza impresa es, a efectos regulatorios, un prototipo no validado. La auditoría debe cubrir la cadena de suministro completa, asegurando que cada variable, desde la composición química del polvo hasta la calibración del láser, esté documentada y controlada para garantizar la consistencia del resultado final.
Propiedades mecánicas y dimensionalidad: qué se mide
La primera capa de validación se centra en las propiedades intrínsecas del material y la geometría de la pieza. A diferencia de la fundición o el mecanizado, donde el material suele ser isotrópico, las piezas impresas en 3D presentan una anisotropía inherente: sus propiedades mecánicas (resistencia a la tracción, módulo de Young, tenacidad) varían según la orientación de los volúmenes de impresión. Por ello, no basta con medir la resistencia en una dirección; es necesario caracterizar el comportamiento en múltiples ejes. Esta variabilidad direccional requiere protocolos de ensayo específicos que evalúen la respuesta del material bajo cargas aplicadas en distintos ángulos respecto al eje de construcción, asegurando que la pieza soportará las fuerzas reales a las que estará expuesta en su aplicación final.
Además de la resistencia, se evalúa la precisión dimensional y la rugosidad superficial. En aplicaciones de encaje o sellado, una desviación de micras puede invalidar la pieza. Las pruebas incluyen mediciones con CMM (máquinas de medición por coordenadas) y análisis de microestructura mediante metalografía o microscopía electrónica para detectar porosidad, grietas o falta de fusión, defectos críticos que comprometen la integridad estructural. La caracterización microestructural es vital para entender cómo la formación de capas afecta a la cohesión interna del material, permitiendo correlacionar los parámetros de impresión con la calidad del enlace entre capas y la ausencia de defectos internos que podrían actuar como iniciadores de fractura.
Repetibilidad y control estadístico del proceso
La repetibilidad es el diferenciador clave entre una demostración de laboratorio y una línea de producción industrial. Una pieza puede ser perfecta, pero si la siguiente presenta variaciones en densidad o propiedades, el proceso no está validado. Para ello, se emplean estudios de repetibilidad y reproducibilidad (R&R) y análisis estadístico de proceso. Instituciones como el NIST han desarrollado guías específicas para realizar round robin studies (estudios de comparación interlaboratorio) que permiten verificar que los resultados son consistentes entre diferentes máquinas, operadores y lotes de material. Estos estudios son fundamentales para establecer la capacidad del proceso, determinando si las variaciones observadas son atribuibles al ruido del sistema o a factores controlables que pueden ser mitigados mediante ajustes en los parámetros de fabricación.
El control operativo se apoya cada vez más en modelos predictivos y sensores en tiempo real. El concepto de Model-Based Production Operational Control implica monitorizar variables como la temperatura del lecho de polvo, la energía del láser o la velocidad de barrido, correlacionándolas con las propiedades finales de la pieza. Esto permite detectar desviaciones antes de que se conviertan en defectos, reduciendo el desperdicio y aumentando la confianza en la producción en serie. La integración de datos en tiempo real con modelos físicos permite cerrar el bucle de control, ajustando dinámicamente los parámetros de impresión para compensar variaciones ambientales o de material, asegurando así una calidad constante a lo largo de lotes de producción extensos.
Marco normativo y estándares de certificación
La ausencia de un estándar único universal ha llevado a la creación de un ecosistema normativo específico para la fabricación aditiva. Normas como la ISO/ASTM 52900 definen los términos y principios, mientras que la ISO/ASTM 52901 establece los requisitos para la calificación de procesos y sitios de producción industrial. Estas normas no prescriben un método único, sino que exigen que el fabricante demuestre que su proceso es capaz de producir piezas dentro de los límites de especificación de forma consistente. La estructura de estas normas proporciona un marco común para la comunicación entre fabricantes, proveedores y autoridades de certificación, facilitando la aceptación de la tecnología en mercados globales y asegurando que los criterios de calidad sean interpretados de manera uniforme en diferentes jurisdicciones.
En sectores regulados, la certificación es aún más estricta. La Agencia Europea de Seguridad Aérea (EASA) ha publicado consultas y directrices específicas sobre la aceptación de la fabricación aditiva en la certificación de productos aeronáuticos. Esto implica que, además de cumplir la norma técnica, el fabricante debe demostrar que su sistema de gestión de calidad (como AS9100 o ISO 9001) integra el control específico de la fabricación aditiva, incluyendo la trazabilidad de los lotes de polvo metálico y la validación de los parámetros de impresión para cada geometría específica. La integración en el sistema de calidad existente es crucial, ya que permite auditar la competencia del personal, el mantenimiento de los equipos y la gestión de cambios, elementos que son tan críticos como la calidad intrínseca de la pieza impresa.
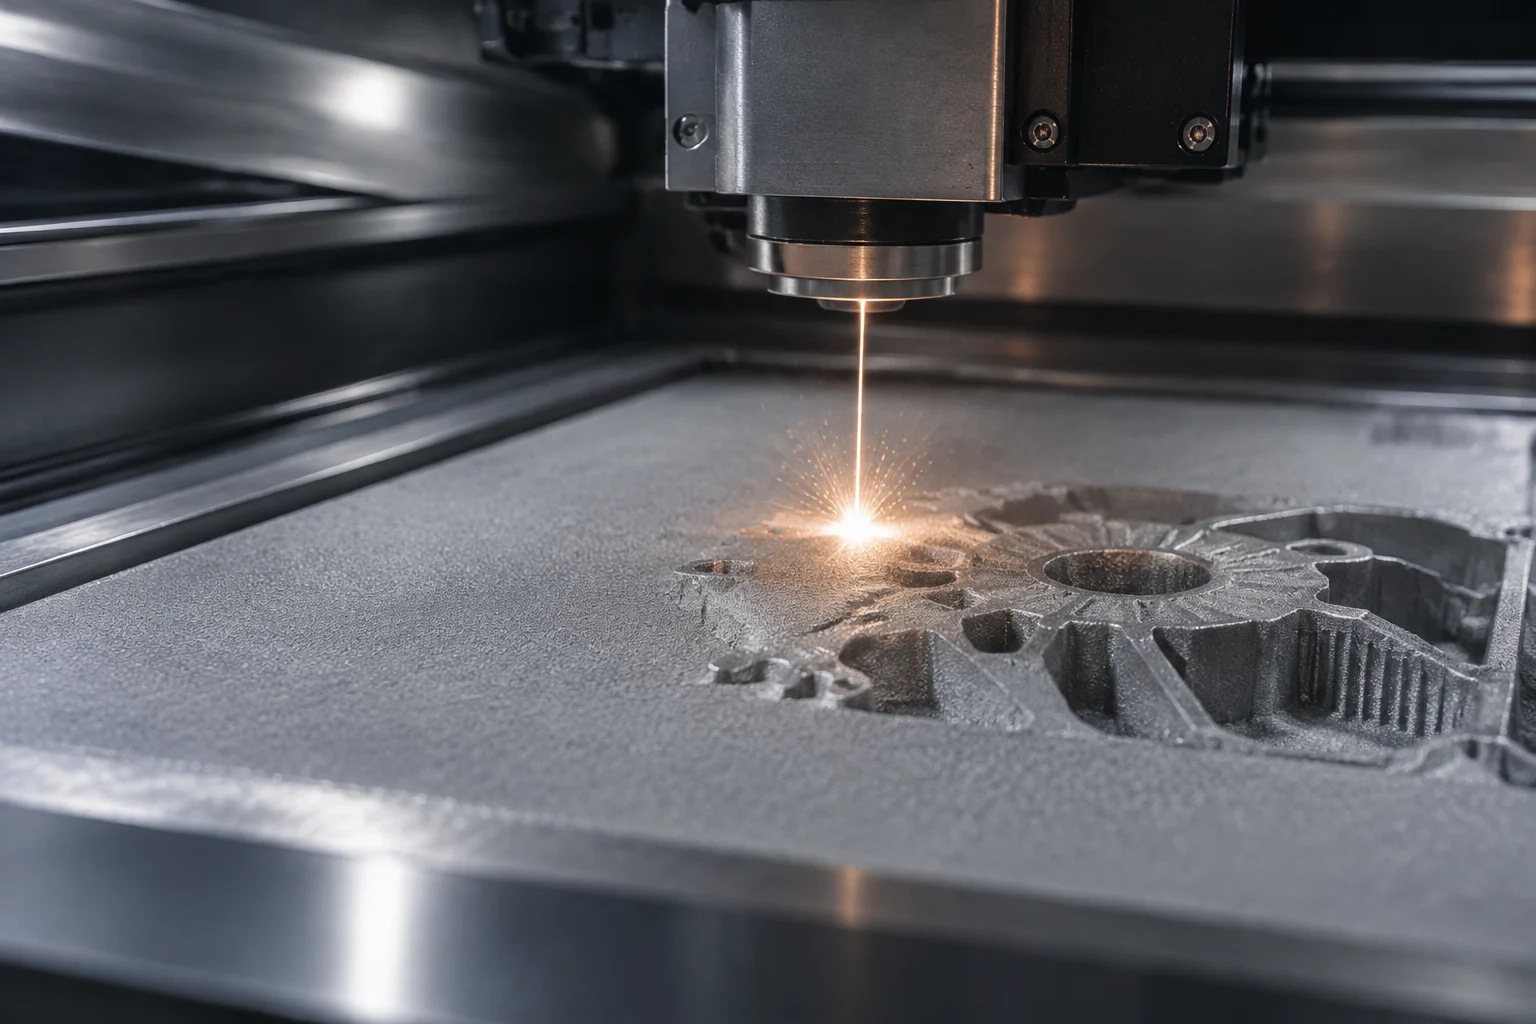
Comparativa con métodos convencionales: coste y rendimiento
Comparar la impresión 3D con métodos convencionales (mecanizado, fundición, inyección) requiere evitar generalizaciones. La fabricación aditiva no es inherentemente más barata ni más rápida en todos los casos; su ventaja competitiva reside en la libertad geométrica y la reducción de desperdicio de material. Para piezas complejas con geometrías internas o topología optimizada, la impresión 3D puede eliminar la necesidad de ensamblar múltiples componentes, reduciendo el peso y el tiempo de fabricación total. Esta capacidad de consolidar piezas permite eliminar uniones mecánicas, que son puntos débiles potenciales, y optimizar la distribución del material solo donde es estructuralmente necesario, logrando un mejor ratio resistencia-peso que los métodos sustractivos o de moldeado tradicionales.
Sin embargo, para piezas simples y de gran volumen, el mecanizado sigue siendo más eficiente en coste y velocidad. La decisión debe basarse en un análisis de ciclo de vida que incluya no solo el coste de fabricación, sino también el coste de validación, el tiempo de entrega y el rendimiento funcional. Una pieza impresa puede ser más ligera y resistente, pero si el proceso de validación y certificación es prohibitivo para la aplicación, el método convencional seguirá siendo la opción viable. El análisis debe considerar también la escalabilidad: mientras que el coste unitario de la impresión puede ser alto en volúmenes bajos, la reducción de pasos de ensamblaje y la agilidad en el diseño pueden compensar estas diferencias en ciclos de desarrollo cortos o en producciones de bajo volumen y alta complejidad.
Criterios de decisión: preguntas clave antes de confiar
Antes de confiar en una pieza impresa para un uso funcional o regulado, es necesario plantearse una serie de preguntas críticas que van más allá de la estética o la funcionalidad básica. Estas preguntas ayudan a distinguir entre una demostración prometedora y una solución industrialmente viable. La evaluación debe ser rigurosa y basada en evidencia, asegurando que todos los aspectos del proceso de fabricación estén bajo control y documentados de manera que permitan una auditoría completa en cualquier momento.
- ¿Existe trazabilidad completa del material? ¿Se puede rastrear el lote de polvo o filamento hasta la pieza final?
- ¿El proceso está validado para esta geometría específica? ¿Se han realizado pruebas de repetibilidad con la misma máquina y parámetros?
- ¿Cumple con las normas aplicables? ¿Se ha seguido la ISO/ASTM 52901 o equivalentes sectoriales?
- ¿Hay inspección no destructiva (END) post-proceso? ¿Se han realizado pruebas de rayos X, ultrasonido o tintes penetrantes para detectar defectos internos?
- ¿El fabricante tiene un sistema de gestión de calidad certificado? ¿Puede demostrar la competencia de sus operadores y el mantenimiento de sus equipos?