Fabricación aditiva: varias formas de imprimir en 3D
La fabricación aditiva produce un objeto a partir de un diseño digital, añadiendo material en lugar de retirar material de un bloque. En muchas tecnologías, la máquina construye la pieza por capas; cambian el material y la manera de formar cada una.
En FDM/FFF, un mecanismo empuja filamento termoplástico hacia una boquilla calentada, que deposita el material fundido. En SLA, un láser endurece resina líquida; en DLP, un proyector expone una imagen de cada capa; y en MSLA, una pantalla LCD actúa como máscara para la luz. SLS utiliza un láser para sinterizar polvo, habitualmente polimérico: no es extrusión de filamento.
Las diferencias importan al preparar el trabajo. FDM/FFF emplea filamento, mientras que SLA, DLP y MSLA trabajan con resina fotopolimérica y requieren un posprocesado apropiado. SLS forma piezas a partir de polvo. No se deben trasladar automáticamente a una tecnología los materiales, ajustes o precauciones de otra.
Del diseño a las instrucciones de la impresora
El recorrido habitual es modelado 3D → archivo → laminador → vista previa → instrucciones → impresión y posprocesado. Modelar significa crear o modificar la representación digital de un objeto tridimensional. El diseño puede realizarse con CAD, sigla de diseño asistido por ordenador, o partir de un modelo descargado con permiso de uso. El laminador prepara la geometría para una impresora y un perfil concretos: Cura y PrusaSlicer son ejemplos de este tipo de software. FreeCAD es una herramienta CAD que también importa y exporta formatos 3D.
Los formatos no son equivalentes. STL describe una malla de triángulos y no declara una unidad de medida dentro del archivo. OBJ también representa geometría de malla. 3MF puede reunir geometría y datos adicionales en un paquete. Un proyecto 3MF de un laminador también puede incluir ajustes: al abrir uno, conviene comprobar qué impresora, material y perfil se han importado, en vez de asumir que son los correctos para el equipo propio.
STEP sirve para intercambiar geometría CAD, incluidos modelos con geometría sólida y NURBS. Que un formato exista no implica que todos los laminadores lo acepten: la compatibilidad depende del programa y de su versión. Si el flujo incluye importar un STEP, comprueba antes que el software elegido admita ese archivo.
El laminador divide el modelo en capas y genera instrucciones como G-code. Estas indican operaciones y movimientos para la máquina; no son el modelo editable. Un archivo preparado para una impresora, una boquilla y un material puede no ser adecuado para otra combinación. Revisa el perfil y la vista previa antes de enviar el trabajo.
Partes de una impresora FDM y la primera capa
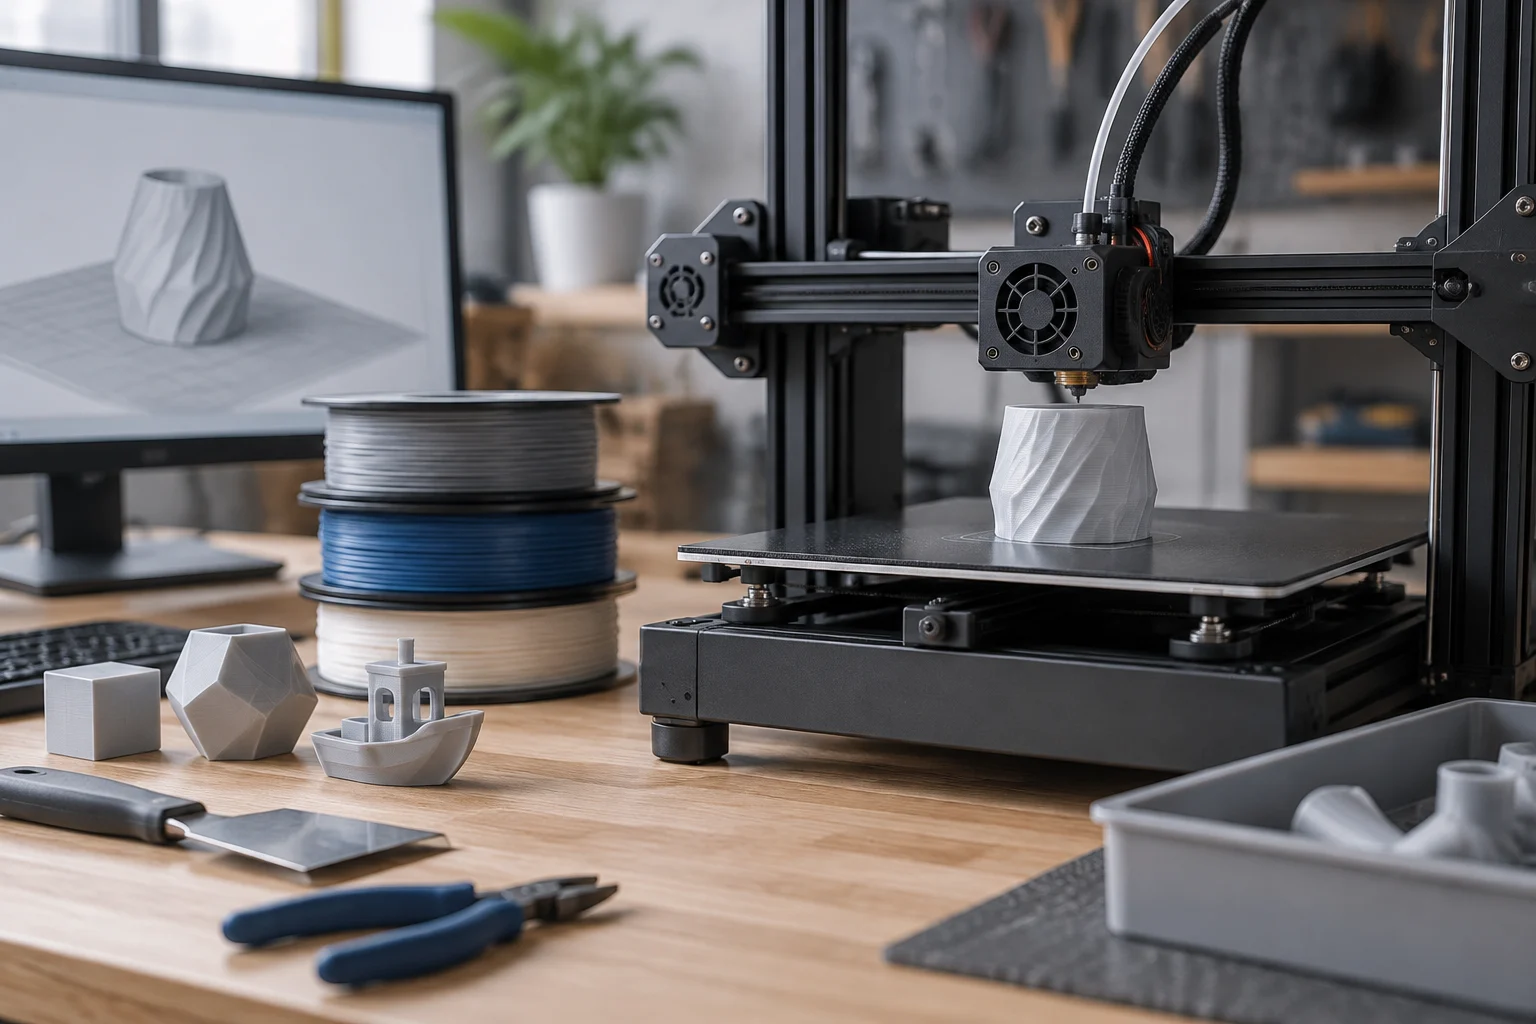
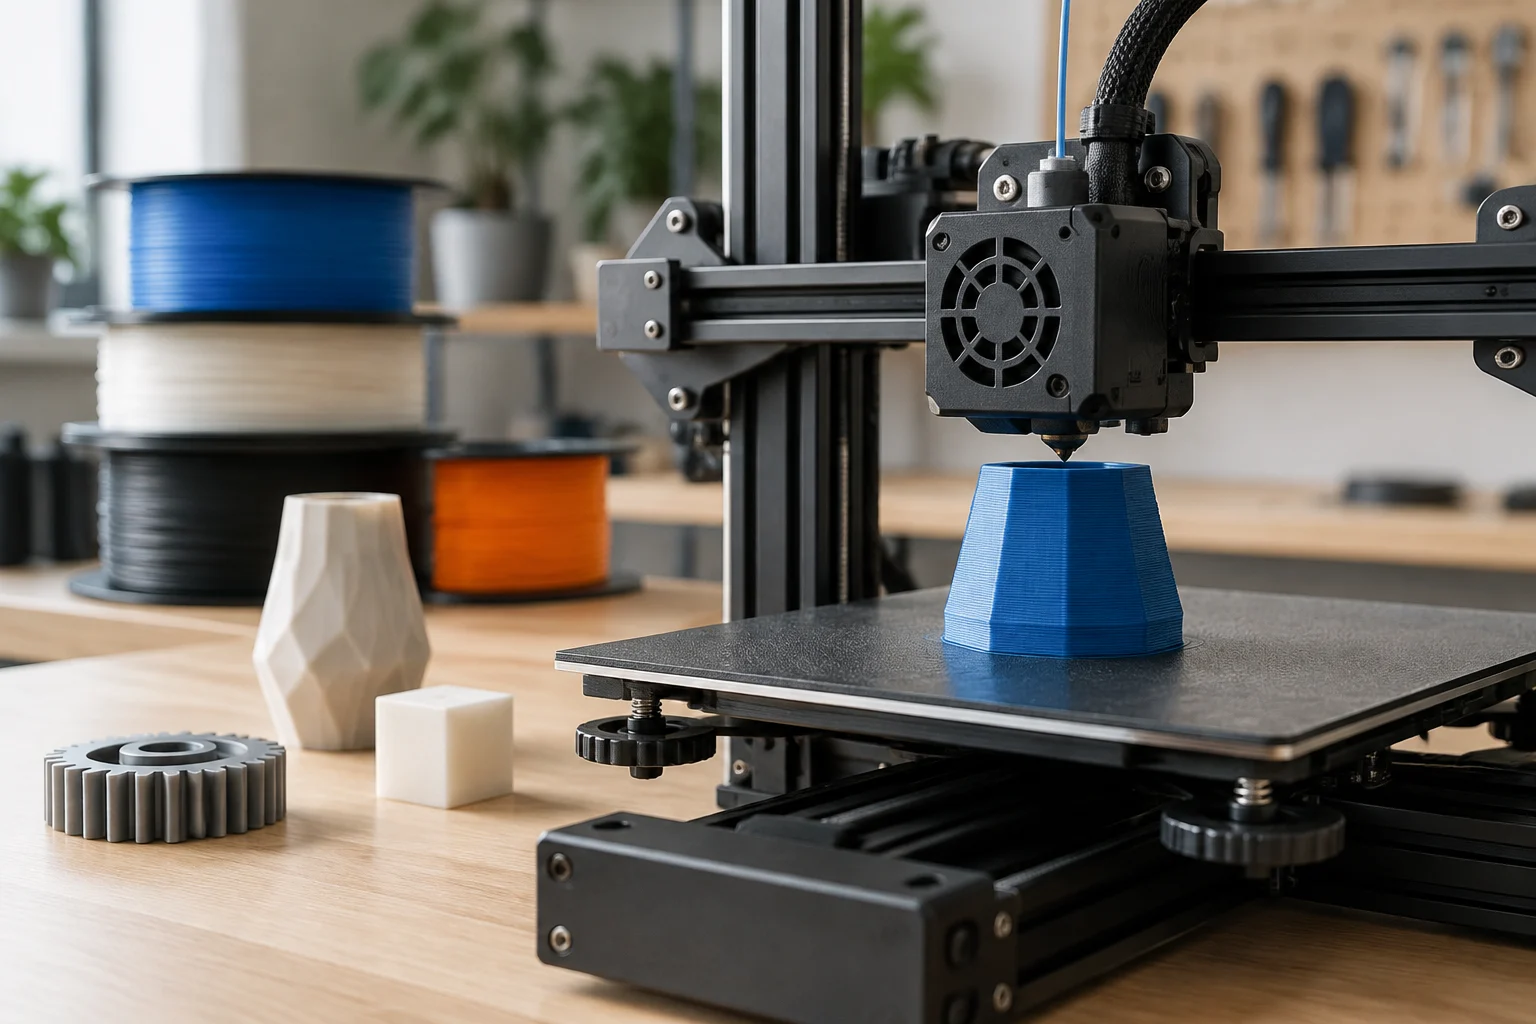
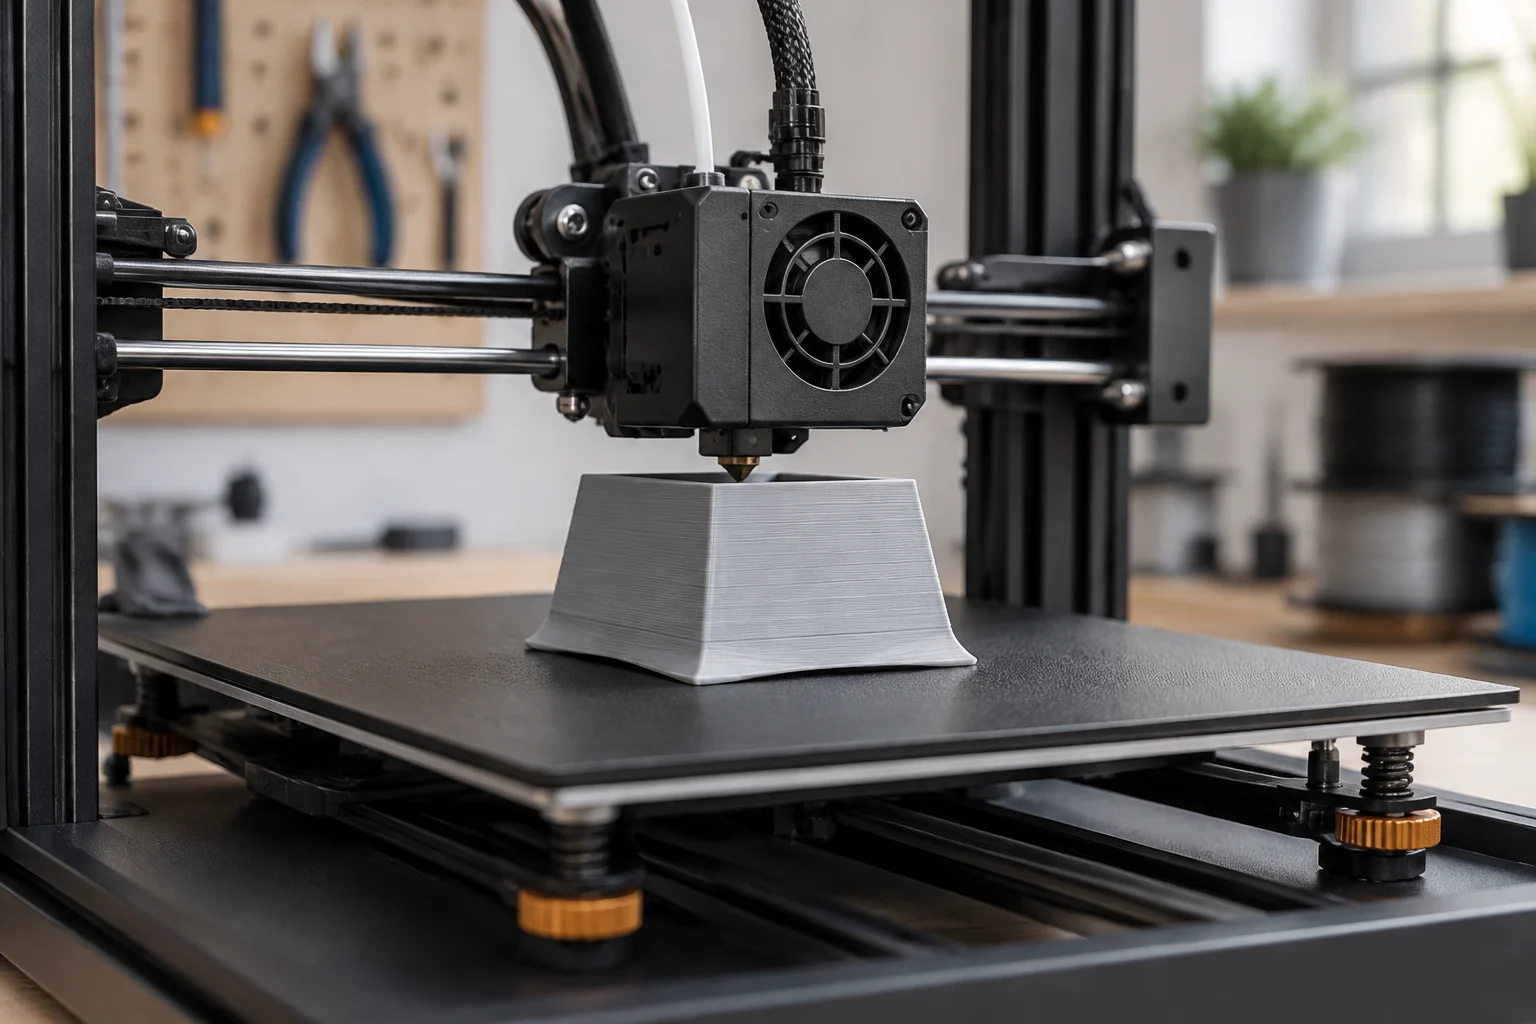
En una impresora FDM, el extrusor es el mecanismo que empuja el filamento; el hotend lo calienta y funde, y la boquilla es la salida por donde se deposita. El diámetro de la boquilla y la altura de capa describen cosas distintas: el primero se relaciona con el ancho de las líneas que se pueden depositar; la segunda, con el espesor vertical de cada capa.
La cama caliente es una base de impresión que puede calentarse durante el proceso. La superficie de impresión es la zona donde comienza la pieza y se adhiere su primera capa. En el sistema de coordenadas, X e Y sitúan la deposición en el plano y Z corresponde a la altura; qué elemento se mueve depende del diseño de la máquina. La nivelación ajusta la distancia entre la boquilla y la base. Sigue el procedimiento de calibración y ajuste de primera capa previsto para el equipo del espacio.
La primera capa es un punto práctico de comprobación, no una garantía automática de que el resto del trabajo vaya bien. Si el filamento no se fija o queda excesivamente aplastado, la distancia entre boquilla y superficie puede ser inadecuada; también pueden influir el estado de la superficie, el perfil o el material. La nivelación automática, cuando existe, no corrige por sí sola todas las causas de mala adhesión.
Para la primera pieza, sigue un orden sencillo: confirma el modelo de impresora y la boquilla; selecciona un material y perfil compatibles; orienta el objeto y activa soportes solo si hacen falta; lamina y examina la vista previa, incluida la primera capa; luego inicia la impresión siguiendo las instrucciones del equipo.
Filamentos y parámetros que dependen del material
PLA es un termoplástico habitual para primeras piezas y prototipos; su resistencia al calor es una limitación que conviene valorar antes de darle un uso. PETG es un copoliéster utilizado como filamento: revisa las propiedades de la formulación y el perfil correspondiente. ABS y ASA son termoplásticos que pueden requerir mayor control de las condiciones de impresión. ASA se emplea cuando interesa la resistencia a la radiación UV; comprueba la ficha técnica si la pieza va a estar al aire libre. El nombre del material no garantiza por sí solo que una pieza sea adecuada para una aplicación.
TPU es un filamento flexible. La flexibilidad no significa que todas sus piezas sean débiles: el resultado depende de la formulación, la geometría y los ajustes. Puede ser más difícil de alimentar que un filamento rígido y es sensible a la humedad. En general, conviene consultar las instrucciones del fabricante de cada bobina para las condiciones de uso y secado.
La temperatura de boquilla afecta a la fusión y extrusión del material; la temperatura de cama se aplica a la superficie de impresión. Los valores recomendados no son universales: cambian según filamento, impresora, boquilla y perfil. La humedad puede perjudicar la impresión de algunos filamentos; si se sospecha, comprueba las indicaciones del fabricante antes de secar la bobina.
No confundas el ventilador que enfría el plástico recién depositado con la ventilación del espacio. Son funciones distintas. La primera ayuda a controlar el enfriamiento de la pieza; la segunda forma parte de la gestión del entorno y de las emisiones. Ajustes válidos para una bobina o máquina no se deben copiar sin más a otra.
Cómo leer los ajustes de un laminador
La altura de capa es el espesor vertical de cada capa, no el diámetro del filamento. Una capa más fina puede mostrar más detalle vertical y aumentar el tiempo de impresión; los efectos dependen del objeto y de la máquina. El diámetro de boquilla es otro parámetro y afecta al ancho de extrusión posible.
Los perímetros o paredes forman la carcasa exterior. El relleno ocupa parte del interior y puede configurarse con distintas densidades y patrones, como líneas, cuadrícula o giroide. Son geometrías con compromisos distintos de material, tiempo y soporte de las superficies superiores; no hay un patrón ganador para todas las piezas ni una densidad que garantice por sí sola una resistencia concreta.
La velocidad de impresión se refiere al movimiento durante la deposición. Los desplazamientos son viajes de la boquilla sin extruir material. La retracción recoge filamento durante ciertos viajes para ayudar a reducir hilos o goteo, pero no existe una distancia universal: depende del extrusor, el material y el perfil.
La vista previa permite comprobar si hay zonas suspendidas, qué áreas reciben soportes y cómo se construyen las capas. Si un ajuste cambia, vuelve a laminar y revisa el resultado: la vista previa anterior ya no representa necesariamente las instrucciones nuevas.
Soportes, raft, brim y skirt no son lo mismo
Los soportes sostienen salientes o partes que no tienen material debajo durante la impresión. El laminador puede generarlos automáticamente o permitir colocarlos manualmente. La orientación del modelo también puede reducir la necesidad de soportes, aunque hay que valorar la geometría y el acabado esperado.
Un raft es una base sacrificable impresa debajo de la pieza; se separa al terminar. El brim es un borde unido a la primera capa del objeto que amplía la zona de contacto con la superficie. Ambos pueden ayudar en situaciones distintas, pero consumen material y después requieren retirada.
El skirt o falda se imprime alrededor de la pieza sin tocarla. Sirve, según el perfil, para estabilizar el flujo de filamento y comprobar la extrusión antes de que empiece el objeto; no añade contacto a la base de la pieza. En resumen: raft debajo, brim unido al contorno y skirt separado.
No añadas soportes o bordes por costumbre. Examina la vista previa y considera si el modelo puede orientarse mejor. Tras la impresión, retira las estructuras con cuidado: pueden dejar marcas y algunos fragmentos salen despedidos al desprenderse.
Problemas frecuentes y comprobaciones razonables
Warping es el levantamiento o deformación de los bordes de una pieza. Puede relacionarse con la contracción del material, la adhesión o las condiciones del entorno. Comprueba que la superficie esté preparada como indica el fabricante y revisa orientación, perfil y primera capa; cambiar una sola variable cada vez facilita entender el efecto.
Stringing describe los hilos finos que quedan entre zonas de la pieza. La retracción, la temperatura, la humedad y la trayectoria de desplazamiento pueden influir. Ajusta solo con referencia al filamento y al perfil, en lugar de aplicar una distancia de retracción universal.
La falta de adhesión aparece cuando la primera capa no se fija bien. Observa si la superficie está limpia y en condiciones apropiadas, y revisa nivelación, distancia de boquilla y ajustes compatibles con el material. No des por hecho que una función de autonivelación resolverá el problema.
La sobreextrusión deposita más material del previsto; la subextrusión deja un déficit, que puede verse como huecos o capas incompletas. Entre las comprobaciones prudentes están el perfil, el flujo, el estado de la boquilla y la alimentación del filamento. Revisa estos aspectos siguiendo las instrucciones del equipo y mantén las manos alejadas de las partes móviles y las superficies calientes.
Posprocesado, seguridad y recursos para aprender
Deja que la pieza se enfríe antes de retirarla y usa herramientas adecuadas para soportes o rebabas. Las piezas pueden tener bordes afilados; al desprender soportes, protege los ojos frente a fragmentos. Al lijar, controla el polvo y sigue las normas de seguridad del espacio donde trabajas.
La impresión puede implicar superficies calientes, partes móviles y emisiones de partículas ultrafinas y compuestos químicos. NIOSH recomienda gestionar estos riesgos con controles de ingeniería, como ventilación adecuada y control de las emisiones en origen, junto con las normas de trabajo y la protección que requiera la actividad. En una biblioteca o centro educativo, consulta el plan de seguridad y al responsable del espacio antes de empezar.
La resina sin curar requiere precauciones diferentes a las del filamento: evita el contacto con la piel y sigue la ficha de seguridad del material y las instrucciones del proceso de lavado, curado y gestión de residuos. No improvises mezclas o vertidos. En un makerspace, biblioteca o centro educativo, sigue además las reglas locales y las instrucciones del responsable del espacio.
Para aprender el flujo, consulta el repositorio y la documentación de UltiMaker Cura, la guía de primera impresión de PrusaSlicer y el manual de importación y exportación de FreeCAD. En repositorios de modelos como Printables y Thingiverse, revisa cada ficha: autor, licencia exacta y condiciones para adaptar o redistribuir. No todos los modelos tienen los mismos permisos. La guía de licencias Creative Commons explica las condiciones BY (atribución), SA (compartir adaptaciones bajo los términos indicados), NC (uso no comercial) y ND (restricción de compartir adaptaciones). Descargar un archivo no concede permisos que su licencia no otorgue.
Tabla resumen: términos de impresión 3D
Usa este resumen como referencia rápida: en caso de duda, la ficha del modelo, el perfil de la impresora y las instrucciones del fabricante del material determinan qué opciones son aplicables.
| Término | Definición breve |
|---|---|
| Fabricación aditiva | Producción de objetos mediante la adición sucesiva de material a partir de un diseño digital. |
| FDM/FFF | Impresión que deposita filamento termoplástico fundido por una boquilla. |
| SLA | Proceso que endurece resina líquida mediante un láser. |
| DLP | Proceso que expone cada capa con una imagen proyectada. |
| MSLA | Proceso de resina que usa una pantalla LCD como máscara de luz. |
| SLS | Proceso que sinteriza polvo con un láser. |
| Modelado 3D | Creación o modificación de la representación digital de un objeto tridimensional. |
| CAD | Diseño asistido por ordenador. |
| STL | Formato de malla triangular utilizado para objetos 3D. |
| OBJ | Formato de malla que puede contener geometría de objetos 3D. |
| 3MF | Paquete de impresión 3D que puede incluir geometría y datos adicionales. |
| STEP | Formato de intercambio de geometría CAD. |
| Laminador | Software que prepara un modelo y genera instrucciones de impresión. |
| G-code | Instrucciones de operación y movimiento para una máquina. |
| Extrusor | Mecanismo que empuja el filamento hacia el conjunto de calentamiento. |
| Hotend | Conjunto que calienta el filamento antes de depositarlo. |
| Boquilla | Salida por la que se deposita el material fundido. |
| Cama caliente | Base de impresión que puede calentarse para el proceso. |
| Superficie de impresión | Zona donde comienza la pieza y se adhiere su primera capa. |
| Ejes X, Y y Z | Coordenadas que sitúan la deposición en el plano y en altura. |
| Nivelación | Ajuste de la distancia entre boquilla y base de impresión. |
| Primera capa | Primera capa depositada, cuya adhesión conviene comprobar. |
| Filamento | Material en forma de hilo utilizado por una impresora FDM/FFF. |
| PLA | Termoplástico común en impresión FDM/FFF; sus propiedades dependen del uso y la formulación. |
| PETG | Copoliéster utilizado como filamento para impresión FDM/FFF. |
| ABS | Termoplástico que puede requerir condiciones de impresión controladas. |
| ASA | Termoplástico empleado en impresión FDM/FFF; consulta el perfil específico. |
| TPU | Material termoplástico flexible disponible en distintas formulaciones. |
| Temperaturas de boquilla y cama | Ajustes térmicos distintos para fundir el filamento y calentar la base. |
| Humedad del filamento | Agua absorbida que puede perjudicar la extrusión de ciertos materiales. |
| Ventilación del espacio | Renovación y control del aire para gestionar emisiones; distinta del enfriamiento de pieza. |
| Altura de capa | Espesor vertical de cada capa impresa. |
| Perímetros | Líneas que forman las paredes exteriores de una pieza. |
| Relleno | Estructura interna configurada dentro de la pieza. |
| Patrón de relleno | Geometría de las trayectorias internas del material. |
| Velocidad de impresión | Velocidad de movimiento mientras se deposita material. |
| Desplazamiento | Movimiento de la boquilla sin depositar material. |
| Retracción | Recogida de filamento durante determinados desplazamientos. |
| Soportes | Estructuras temporales que sostienen zonas suspendidas. |
| Raft | Base sacrificable impresa debajo del objeto. |
| Brim | Borde unido a la primera capa para ampliar el contacto con la base. |
| Skirt | Contorno separado de la pieza, impreso antes del objeto. |
| Warping | Levantamiento o deformación de los bordes de una pieza. |
| Stringing | Hilos finos entre partes impresas durante los desplazamientos. |
| Falta de adhesión | La primera capa no queda fijada adecuadamente a la superficie. |
| Sobreextrusión | Depósito de más material del previsto por el perfil. |
| Subextrusión | Depósito insuficiente de material, a menudo con huecos o capas incompletas. |
| Posprocesado | Operaciones posteriores a la impresión, como retirar soportes o lijar. |