Fabbricazione additiva: diversi modi di stampare in 3D
La fabbricazione additiva produce un oggetto a partire da un progetto digitale, aggiungendo materiale anziché rimuoverlo da un blocco. In molte tecnologie, la macchina costruisce il pezzo a strati; cambiano il materiale e il modo in cui si forma ciascuno di essi.
Nella FDM/FFF, un meccanismo spinge il filamento termoplastico verso un ugello riscaldato, che deposita il materiale fuso. Nella SLA, un laser indurisce la resina liquida; nella DLP, un proiettore espone un'immagine di ogni strato; e nella MSLA, uno schermo LCD funge da maschera per la luce. La SLS utilizza un laser per sinterizzare la polvere, solitamente polimerica: non è estrusione di filamento.
Le differenze contano nella preparazione del lavoro. FDM/FFF impiega filamento, mentre SLA, DLP e MSLA lavorano con resina fotopolimerica e richiedono un post-processing adeguato. SLS forma i pezzi a partire da polvere. Non si devono trasferire automaticamente a una tecnologia i materiali, le impostazioni o le precauzioni di un'altra.
Dal design alle istruzioni della stampante
Il percorso abituale è modellazione 3D → file → slicer → anteprima → istruzioni → stampa e post-processing. Modellare significa creare o modificare la rappresentazione digitale di un oggetto tridimensionale. Il design può essere realizzato con CAD, acronimo di computer-aided design, o partire da un modello scaricato con permesso d'uso. Lo slicer prepara la geometria per una stampante e un profilo specifici: Cura e PrusaSlicer sono esempi di questo tipo di software. FreeCAD è uno strumento CAD che importa ed esporta anche formati 3D.
I formati non sono equivalenti. STL descrive una mesh di triangoli. OBJ rappresenta anch'esso una geometria di mesh. 3MF può riunire geometria e dati aggiuntivi in un pacchetto. Un progetto 3MF di uno slicer può includere impostazioni: aprendolo, è opportuno verificare quale stampante, materiale e profilo siano stati importati, anziché dare per scontato che siano corretti per il proprio dispositivo.
STEP serve per scambiare geometrie CAD, inclusi modelli con geometria solida e NURBS. L'esistenza di un formato non implica che tutti gli slicer lo accettino: la compatibilità dipende dal programma e dalla sua versione. Se il flusso include l'importazione di un STEP, verifica prima che il software scelto supporti quel file.
Lo slicer divide il modello in strati e genera istruzioni come G-code. Queste indicano operazioni e movimenti per la macchina; non sono il modello modificabile. Un file preparato per una stampante, un ugello e un materiale potrebbe non essere adatto a un'altra combinazione. Rivedi il profilo e l'anteprima prima di inviare il lavoro.
Parti di una stampante FDM e il primo strato
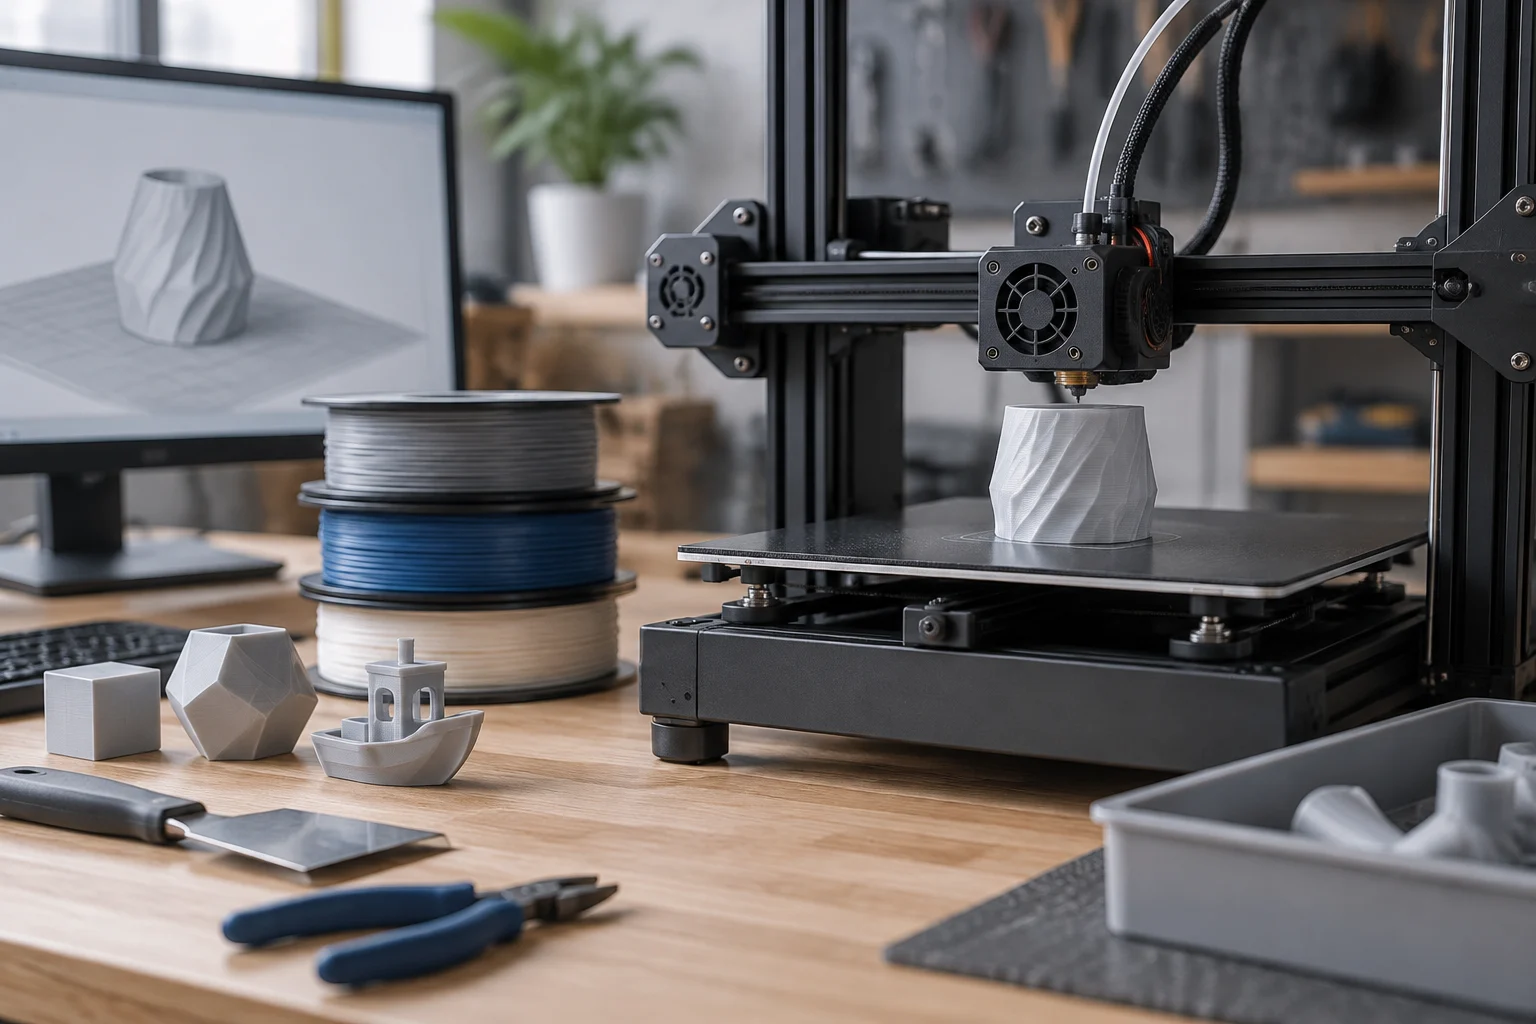
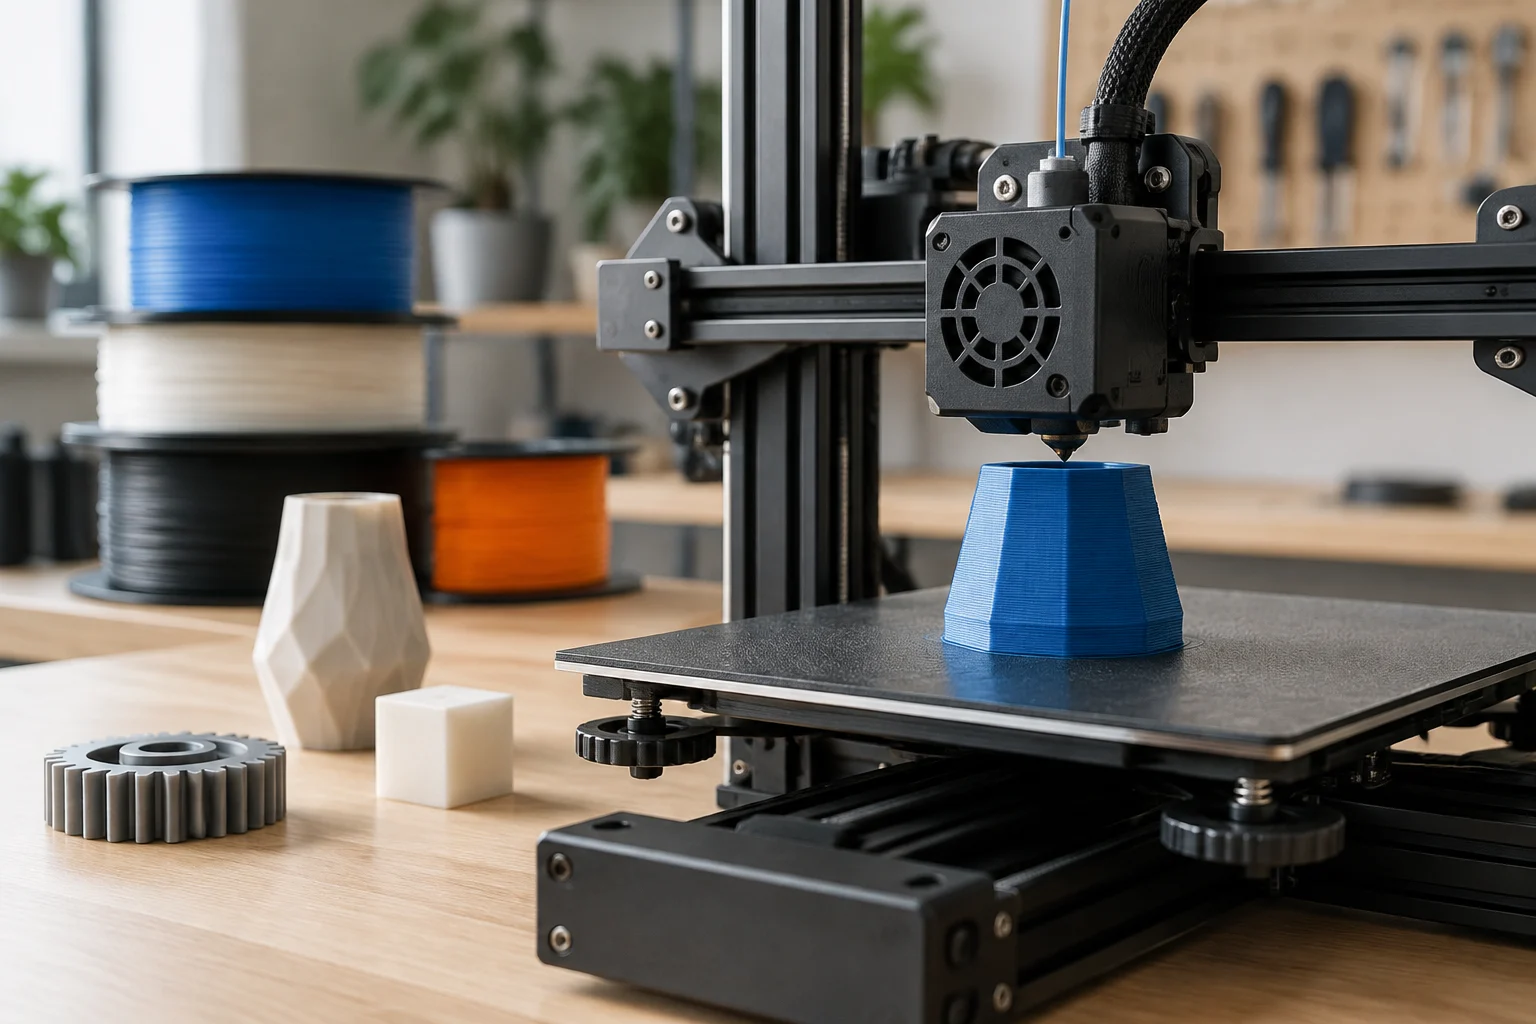
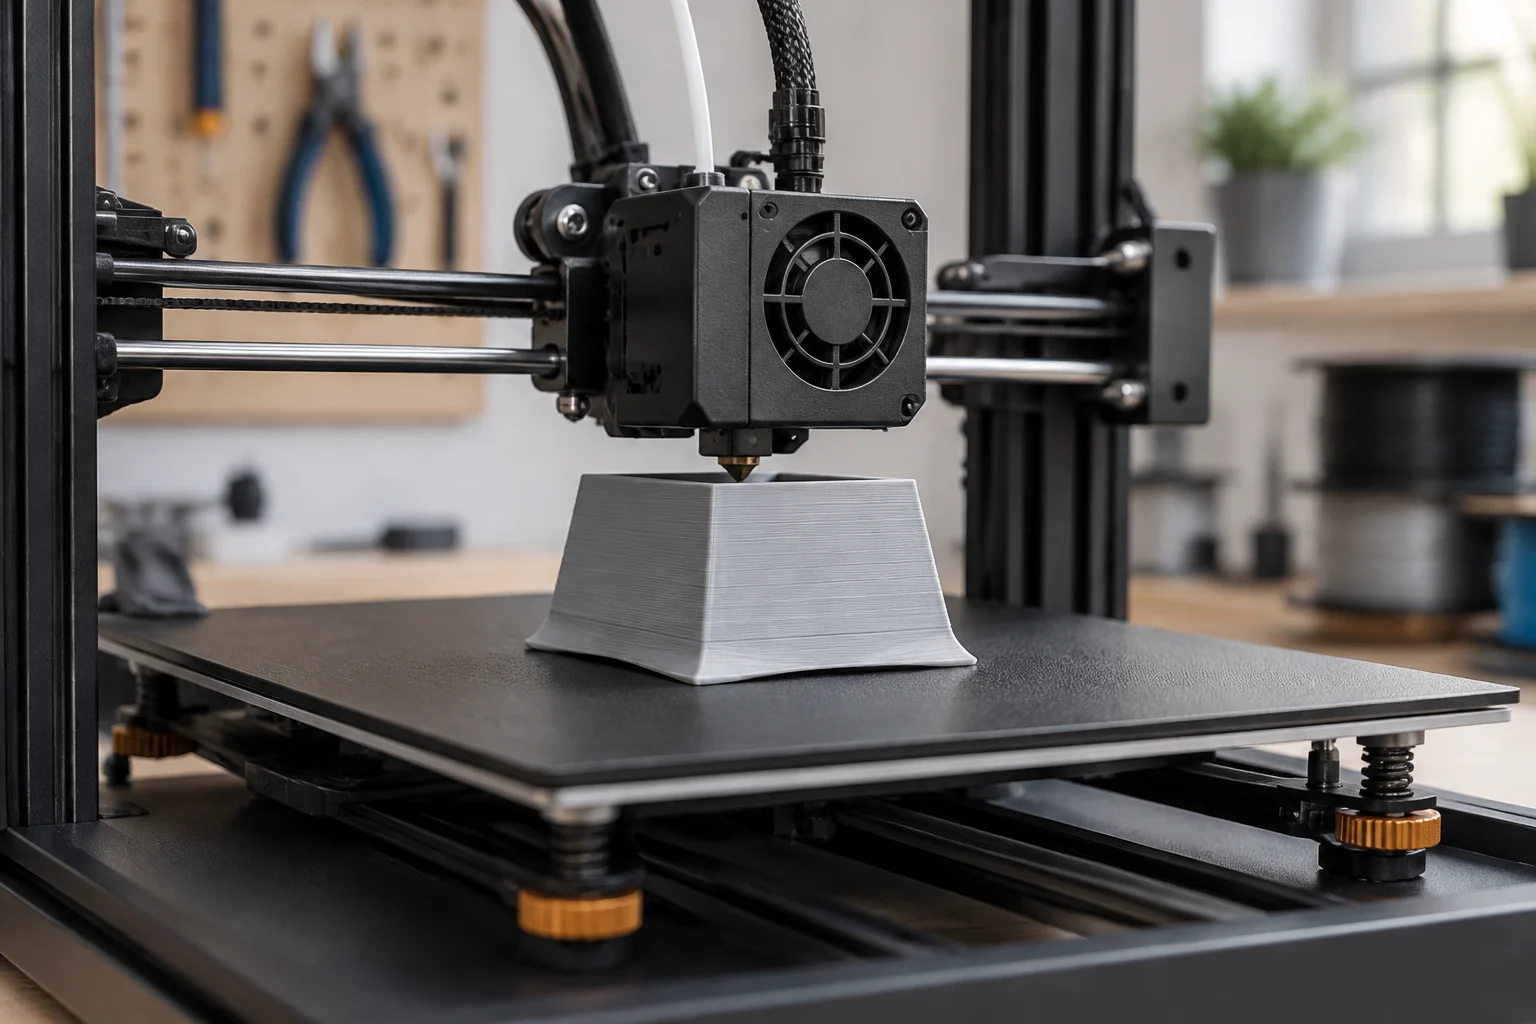
In una stampante FDM, l'estrusore è il meccanismo che spinge il filamento; l'hotend lo riscalda e lo fonde, e l'ugello è l'uscita da cui viene depositato. L'altezza dello strato indica lo spessore verticale di ogni strato.
La piattaforma riscaldata è una base di stampa che può essere riscaldata durante il processo. La superficie di stampa è l'area dove inizia il pezzo e si aderisce il suo primo strato. Nel sistema di coordinate, X e Y posizionano il deposito sul piano e Z corrisponde all'altezza; quale elemento si muove dipende dal design della macchina. Il livellamento regola la distanza tra l'ugello e la base. Segui la procedura di calibrazione e regolazione del primo strato prevista per l'attrezzatura dello spazio.
Il primo strato è un punto pratico di verifica, non una garanzia automatica che il resto del lavoro andrà bene. Se il filamento non si fissa o risulta eccessivamente schiacciato, la distanza tra ugello e superficie potrebbe essere inadeguata; possono influire anche lo stato della superficie, il profilo o il materiale. Il livellamento automatico, se presente, non corregge da solo tutte le cause di scarsa aderenza.
Per il primo pezzo, segui un ordine semplice: conferma il modello di stampante e l'ugello; seleziona un materiale e un profilo compatibili; orienta l'oggetto e attiva i supporti solo se necessari; esegui lo slicing ed esamina l'anteprima, incluso il primo strato; poi avvia la stampa seguendo le istruzioni dell'attrezzatura.
Filamenti e parametri che dipendono dal materiale
PLA è un termoplastico comune per i primi pezzi e prototipi; la sua resistenza al calore è un limite da valutare prima di dargli un uso specifico. PETG è un copoliestere utilizzato come filamento: verifica le proprietà della formulazione e il profilo corrispondente. ABS e ASA sono termoplastici che possono richiedere un maggiore controllo delle condizioni di stampa. L'ASA si usa quando interessa la resistenza alla radiazione UV; controlla la scheda tecnica se il pezzo sarà all'aperto. Il nome del materiale non garantisce da solo che un pezzo sia adatto a un'applicazione.
TPU è un filamento flessibile. La flessibilità non significa che tutti i suoi pezzi siano deboli: il risultato dipende dalla formulazione, dalla geometria e dalle impostazioni. Può essere più difficile da alimentare rispetto a un filamento rigido ed è sensibile all'umidità. In generale, è consigliabile consultare le istruzioni del produttore di ogni bobina per le condizioni d'uso e l'essiccazione.
La temperatura dell'ugello influisce sulla fusione e sull'estrusione del materiale; la temperatura della piattaforma si applica alla superficie di stampa. I valori consigliati non sono universali: cambiano a seconda del filamento, della stampante, dell'ugello e del profilo. L'umidità può danneggiare la stampa di alcuni filamenti; se si sospetta, verifica le indicazioni del produttore prima di asciugare la bobina.
Non confondere la ventola che raffredda la plastica appena depositata con la ventilazione dello spazio. Sono funzioni diverse. La prima aiuta a controllare il raffreddamento del pezzo; la seconda fa parte della gestione dell'ambiente e delle emissioni. Impostazioni valide per una bobina o una macchina non devono essere copiate senza modifiche su un'altra.
Come leggere le impostazioni di uno slicer
L'altezza dello strato è lo spessore verticale di ogni strato, non il diametro del filamento. Uno strato più sottile può mostrare più dettaglio verticale e aumentare il tempo di stampa; gli effetti dipendono dall'oggetto e dalla macchina. Il diametro dell'ugello è un altro parametro e influisce sulla larghezza di estrusione possibile.
I perimetri o pareti formano la carcassa esterna. Il riempimento occupa parte dell'interno e può essere configurato con diverse densità e pattern, come linee, griglia o girale. Sono geometrie con compromessi diversi di materiale, tempo e supporto delle superfici superiori; non esiste un pattern vincente per tutti i pezzi né una densità che garantisca da sola una resistenza specifica.
La velocità di stampa si riferisce al movimento durante il deposito. I spostamenti sono viaggi dell'ugello senza estrusione di materiale. Il retrazione raccoglie il filamento durante certi viaggi per aiutare a ridurre fili o gocciolamento, ma non esiste una distanza universale: dipende dall'estrusore, dal materiale e dal profilo.
L'anteprima consente di verificare se ci sono zone sospese, quali aree ricevono supporti e come vengono costruiti gli strati. Se un'impostazione cambia, esegui di nuovo lo slicing e rivedi il risultato: l'anteprima precedente non rappresenta necessariamente le nuove istruzioni.
Supporti, raft, brim e skirt non sono la stessa cosa
I supporti sostengono sporgenze o parti che non hanno materiale sottostante durante la stampa. Lo slicer può generarli automaticamente o consentire di posizionarli manualmente. L'orientamento del modello può anche ridurre la necessità di supporti, anche se bisogna valutare la geometria e la finitura prevista.
Un raft è una base sacrificale stampata sotto il pezzo; viene rimossa al termine. Il brim è un bordo unito al primo strato dell'oggetto che amplia l'area di contatto con la superficie. Entrambi possono aiutare in situazioni diverse, ma consumano materiale e richiedono poi la rimozione.
Lo skirt o gonnellino viene stampato attorno al pezzo senza toccarlo. Serve, a seconda del profilo, a stabilizzare il flusso del filamento e a verificare l'estrusione prima che inizi l'oggetto; non aggiunge contatto alla base del pezzo. In sintesi: raft sotto, brim unito al contorno e skirt separato.
Non aggiungere supporti o bordi per abitudine. Esamina l'anteprima e considera se il modello può essere orientato meglio. Dopo la stampa, rimuovi le strutture con cura: possono lasciare segni e alcuni frammenti possono staccarsi violentemente.
Problemi frequenti e verifiche ragionevoli
Il warping è il sollevamento o la deformazione dei bordi di un pezzo. Può essere correlato alla contrazione del materiale, all'aderenza o alle condizioni ambientali. Verifica che la superficie sia preparata come indicato dal produttore e rivedi orientamento, profilo e primo strato; cambiare una sola variabile alla volta facilita la comprensione dell'effetto.
Lo stringing descrive i fili sottili che rimangono tra le zone del pezzo. La retrazione, la temperatura, l'umidità e il percorso di spostamento possono influire. Regola solo con riferimento al filamento e al profilo, anziché applicare una distanza di retrazione universale.
La mancanza di aderenza si verifica quando il primo strato non si fissa bene. Osserva se la superficie è pulita e in condizioni adeguate, e rivedi livellamento, distanza dell'ugello e impostazioni compatibili con il materiale. Non dare per scontato che una funzione di auto-livellamento risolverà il problema.
La sovrastampa deposita più materiale del previsto; la sottostampa lascia un deficit, visibile come vuoti o strati incompleti. Tra le verifiche prudenti ci sono il profilo, il flusso, lo stato dell'ugello e l'alimentazione del filamento. Rivedi questi aspetti seguendo le istruzioni dell'attrezzatura e tieni le mani lontane dalle parti mobili e dalle superfici calde.
Post-processing, sicurezza e risorse per imparare
Lascia raffreddare il pezzo prima di rimuoverlo e usa strumenti adeguati per supporti o sbavature. I pezzi possono avere bordi affilati; quando rimuovi i supporti, proteggi gli occhi dai frammenti. Durante la levigatura, controlla la polvere e segui le norme di sicurezza dello spazio di lavoro.
La stampa può implicare superfici calde, parti mobili ed emissioni di particelle ultrafini e composti chimici. La NIOSH raccomanda di gestire questi rischi con controlli ingegneristici, come una ventilazione adeguata e il controllo delle emissioni alla fonte, insieme alle norme di lavoro e alla protezione richiesta dall'attività. In una biblioteca o in un centro educativo, consulta il piano di sicurezza e il responsabile dello spazio prima di iniziare.
La resina non curata richiede precauzioni diverse rispetto al filamento: evita il contatto con la pelle e segui la scheda di sicurezza del materiale e le istruzioni per il processo di lavaggio, cura e smaltimento dei rifiuti. Non improvvisare miscele o scarichi. In un makerspace, biblioteca o centro educativo, segui anche le regole locali e le istruzioni del responsabile dello spazio.
Per imparare il flusso, consulta il repository e la documentazione di UltiMaker Cura, la guida alla prima stampa di PrusaSlicer e il manuale di importazione ed esportazione di FreeCAD. In repository di modelli come Printables e Thingiverse, rivedi ogni scheda: autore, licenza esatta e condizioni per adattare o ridistribuire. Non tutti i modelli hanno gli stessi permessi. La guida alle licenze Creative Commons spiega le condizioni BY (attribuzione), SA (condividi adattamenti nei termini indicati), NC (uso non commerciale) e ND (restrizione di condivisione di adattamenti). Scaricare un file non concede permessi che la sua licenza non dia.
Tabella riassuntiva: termini di stampa 3D
Usa questo riassunto come riferimento rapido: in caso di dubbio, la scheda del modello, il profilo della stampante e le istruzioni del produttore del materiale determinano quali opzioni siano applicabili.
| Termine | Definizione breve |
|---|---|
| Fabbricazione additiva | Produzione di oggetti mediante l'aggiunta successiva di materiale a partire da un progetto digitale. |
| FDM/FFF | Stampa che deposita filamento termoplastico fuso tramite un ugello. |
| SLA | Processo che indurisce resina liquida mediante un laser. |
| DLP | Processo che espone ogni strato con un'immagine proiettata. |
| MSLA | Processo di resina che usa uno schermo LCD come maschera di luce. |
| SLS | Processo che sinterizza la polvere con un laser. |
| Modellazione 3D | Progettazione di modelli tridimensionali al computer. |
| CAD | Design assistito da computer. |
| STL | Formato di mesh triangolare utilizzato per oggetti 3D. |
| OBJ | Formato di mesh che può contenere geometria di oggetti 3D. |
| 3MF | Pacchetto di stampa 3D che può includere geometria e dati aggiuntivi. |
| STEP | Formato di scambio di geometria CAD. |
| Slicer | Software che prepara un modello e genera istruzioni di stampa. |
| G-code | Istruzioni di operazione e movimento per una macchina. |
| Estrusore | Meccanismo che spinge il filamento verso l'insieme di riscaldamento. |
| Hotend | Insieme che riscalda il filamento prima di depositarlo. |
| Ugello | Uscita da cui viene depositato il materiale fuso. |
| Piattaforma riscaldata | Base di stampa che può essere riscaldata per il processo. |
| Superficie di stampa | Area dove inizia il pezzo e si aderisce il suo primo strato. |
| Assi X, Y e Z | Coordinate che posizionano il deposito sul piano e in altezza. |
| Livellamento | Regolazione della distanza tra ugello e base di stampa. |
| Primo strato | Primo strato depositato, la cui aderenza è opportuno verificare. |
| Filamento | Materiale in forma di filo utilizzato da una stampante FDM/FFF. |
| PLA | Termoplastico comune nella stampa FDM/FFF; le sue proprietà dipendono dall'uso e dalla formulazione. |
| PETG | Copoliestere utilizzato come filamento per la stampa FDM/FFF. |
| ABS | Termoplastico che può richiedere condizioni di stampa controllate. |
| ASA | Termoplastico impiegato nella stampa FDM/FFF; consulta il profilo specifico. |
| TPU | Materiale termoplastico flessibile disponibile in diverse formulazioni. |
| Temperature di ugello e piattaforma | Impostazioni termiche diverse per fondere il filamento e riscaldare la base. |
| Umidità del filamento | Acqua assorbita che può danneggiare l'estrusione di certi materiali. |
| Ventilazione dello spazio | Rinnovo e controllo dell'aria per gestire le emissioni; diversa dal raffreddamento del pezzo. |
| Altezza dello strato | Spessore verticale di ogni strato stampato. |
| Perimetri | Linee che formano le pareti esterne di un pezzo. |
| Riempimento | Struttura interna configurata all'interno del pezzo. |
| Pattern di riempimento | Geometria dei percorsi interni del materiale. |
| Velocità di stampa | Velocità di movimento durante il deposito di materiale. |
| Spostamento | Movimento dell'ugello senza deposito di materiale. |
| Retrazione | Raccolta del filamento durante determinati spostamenti. |
| Supporti | Strutture temporanee che sostengono zone sospese. |
| Raft | Base sacrificale stampata sotto l'oggetto. |
| Brim | Bordo unito al primo strato per ampliare il contatto con la base. |
| Skirt | Contorno separato dal pezzo, stampato prima dell'oggetto. |
| Warping | Sollevamento o deformazione dei bordi di un pezzo. |
| Stringing | Fili sottili tra parti stampate durante gli spostamenti. |
| Mancanza di aderenza | Il primo strato non si fissa adeguatamente alla superficie. |
| Sovrastampa | Deposito di più materiale del previsto dal profilo. |
| Sottostampa | Deposito insufficiente di materiale, spesso con vuoti o strati incompleti. |
| Post-processing | Operazioni successive alla stampa, come rimuovere supporti o levigare. |