Fabricação aditiva: várias formas de imprimir em 3D
A fabricação aditiva produz um objeto a partir de um projeto digital, acrescentando material em vez de removê-lo de um bloco. Em muitas tecnologias, a máquina constrói a peça em camadas; o material e a forma de criar cada camada variam.
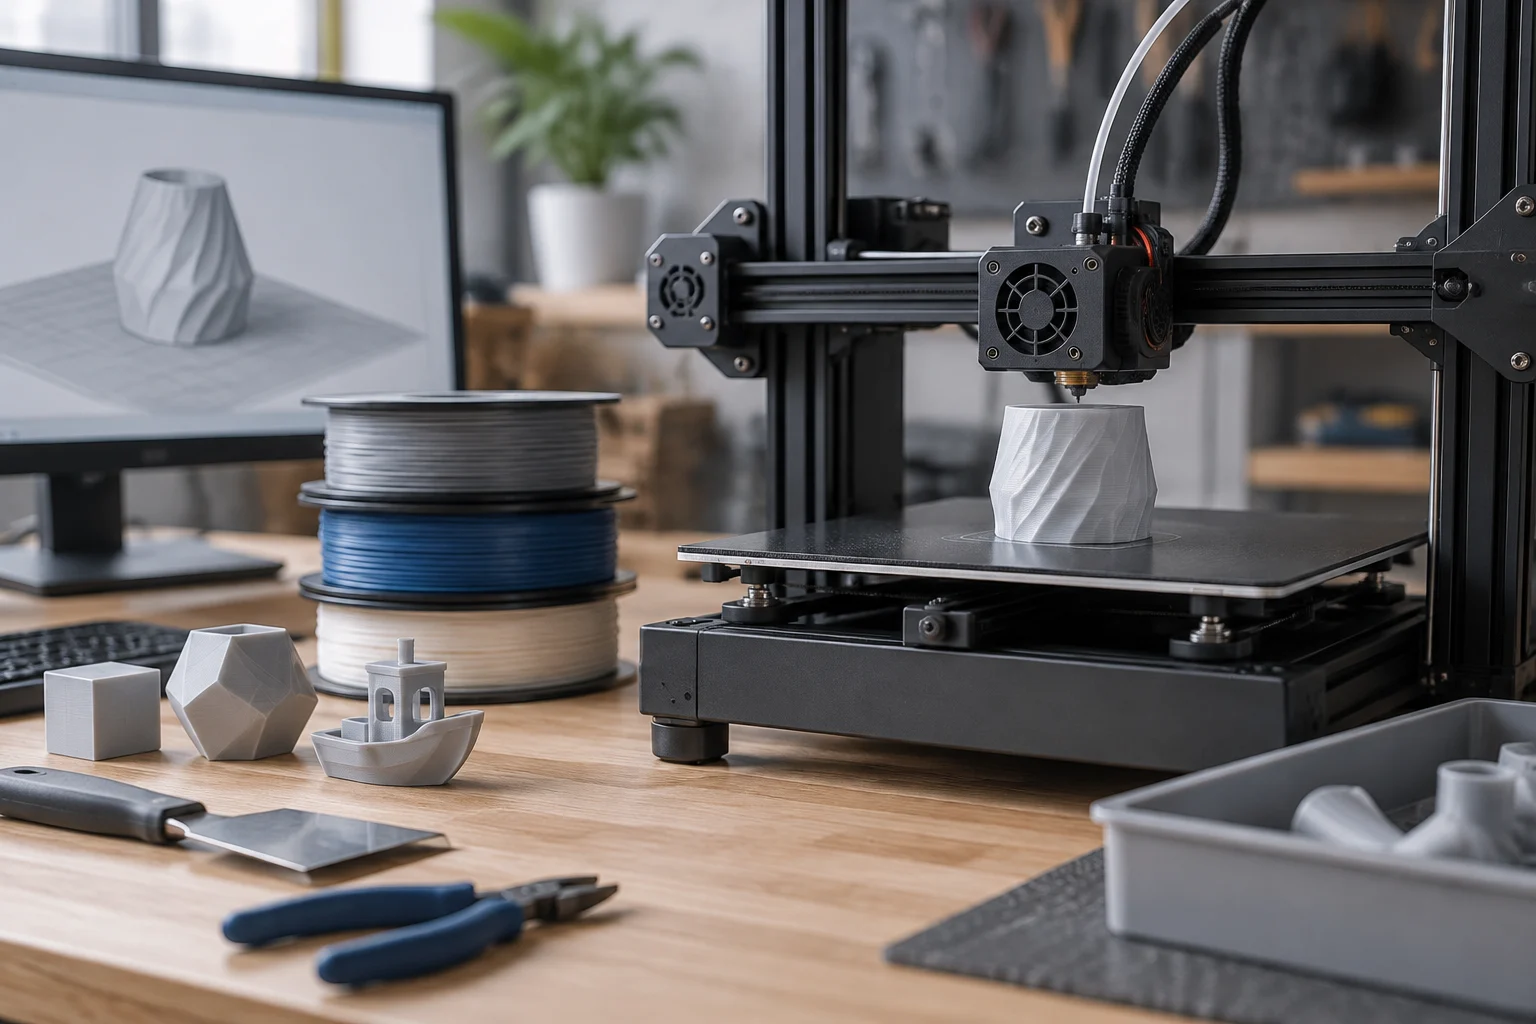
Na FDM/FFF, um mecanismo empurra filamento termoplástico até um bico aquecido, que deposita o material fundido. Na SLA, um laser endurece resina líquida; na DLP, um projetor expõe a imagem de cada camada; e, na MSLA, uma tela LCD funciona como máscara para a luz. A SLS usa um laser para sinterizar pó, geralmente polimérico: não é extrusão de filamento.
As diferenças importam na preparação do trabalho. A FDM/FFF usa filamento, enquanto SLA, DLP e MSLA trabalham com resina fotopolimérica e exigem pós-processamento adequado. A SLS forma peças a partir de pó. Materiais, ajustes e precauções de uma tecnologia não devem ser transferidos automaticamente para outra.
Do projeto às instruções da impressora
O fluxo habitual é modelagem 3D → arquivo → fatiador → pré-visualização → instruções → impressão e pós-processamento. Modelar significa criar ou modificar a representação digital de um objeto tridimensional. O projeto pode ser feito com CAD, sigla de desenho assistido por computador, ou partir de um modelo baixado com autorização de uso. O fatiador prepara a geometria para uma impressora e um perfil específicos: Cura e PrusaSlicer são exemplos desse tipo de software. O FreeCAD é uma ferramenta CAD que também importa e exporta formatos 3D.
Os formatos não são equivalentes. STL descreve uma malha de triângulos e não declara uma unidade de medida dentro do arquivo. OBJ também representa geometria de malha. 3MF pode reunir geometria e dados adicionais em um pacote. Um projeto 3MF de um fatiador também pode incluir ajustes: ao abrir um arquivo desses, confira qual impressora, material e perfil foram importados, em vez de presumir que são os corretos para o seu equipamento.
STEP serve para trocar geometria CAD, incluindo modelos com geometria sólida e NURBS. A existência de um formato não significa que todos os fatiadores o aceitem: a compatibilidade depende do programa e da versão. Se o fluxo de trabalho incluir a importação de um arquivo STEP, confirme antes se o software escolhido aceita esse formato.
O fatiador divide o modelo em camadas e gera instruções como o G-code. Elas indicam operações e movimentos da máquina; não são o modelo editável. Um arquivo preparado para uma impressora, um bico e um material pode não ser adequado para outra combinação. Confira o perfil e a pré-visualização antes de enviar o trabalho.
Partes de uma impressora FDM e a primeira camada
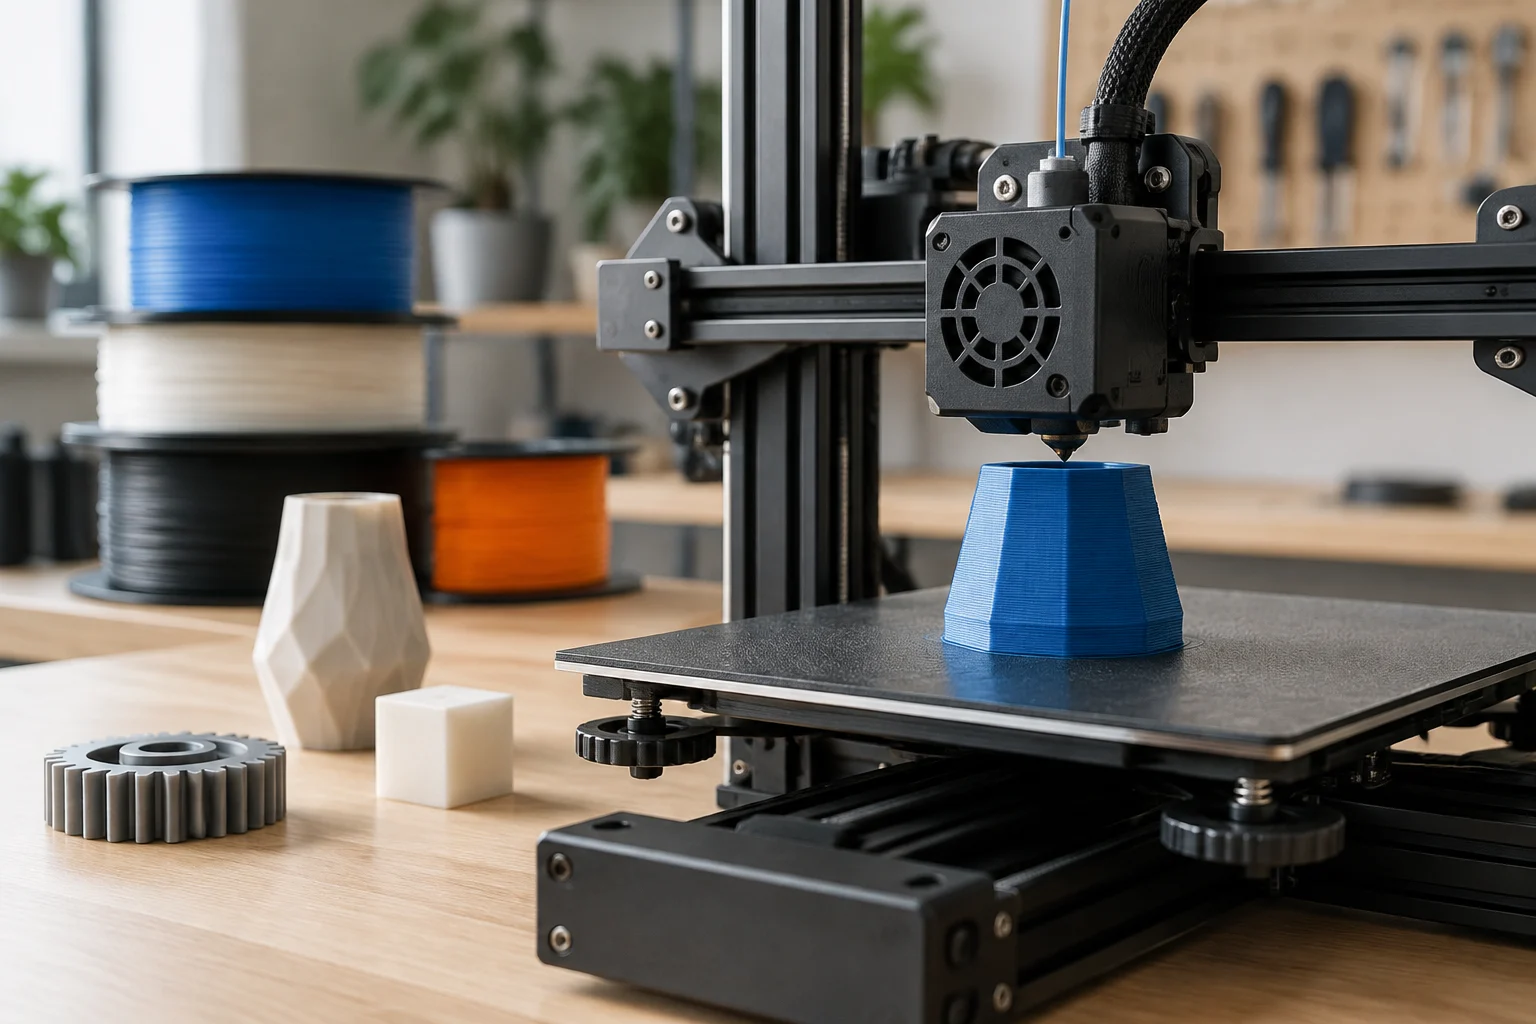
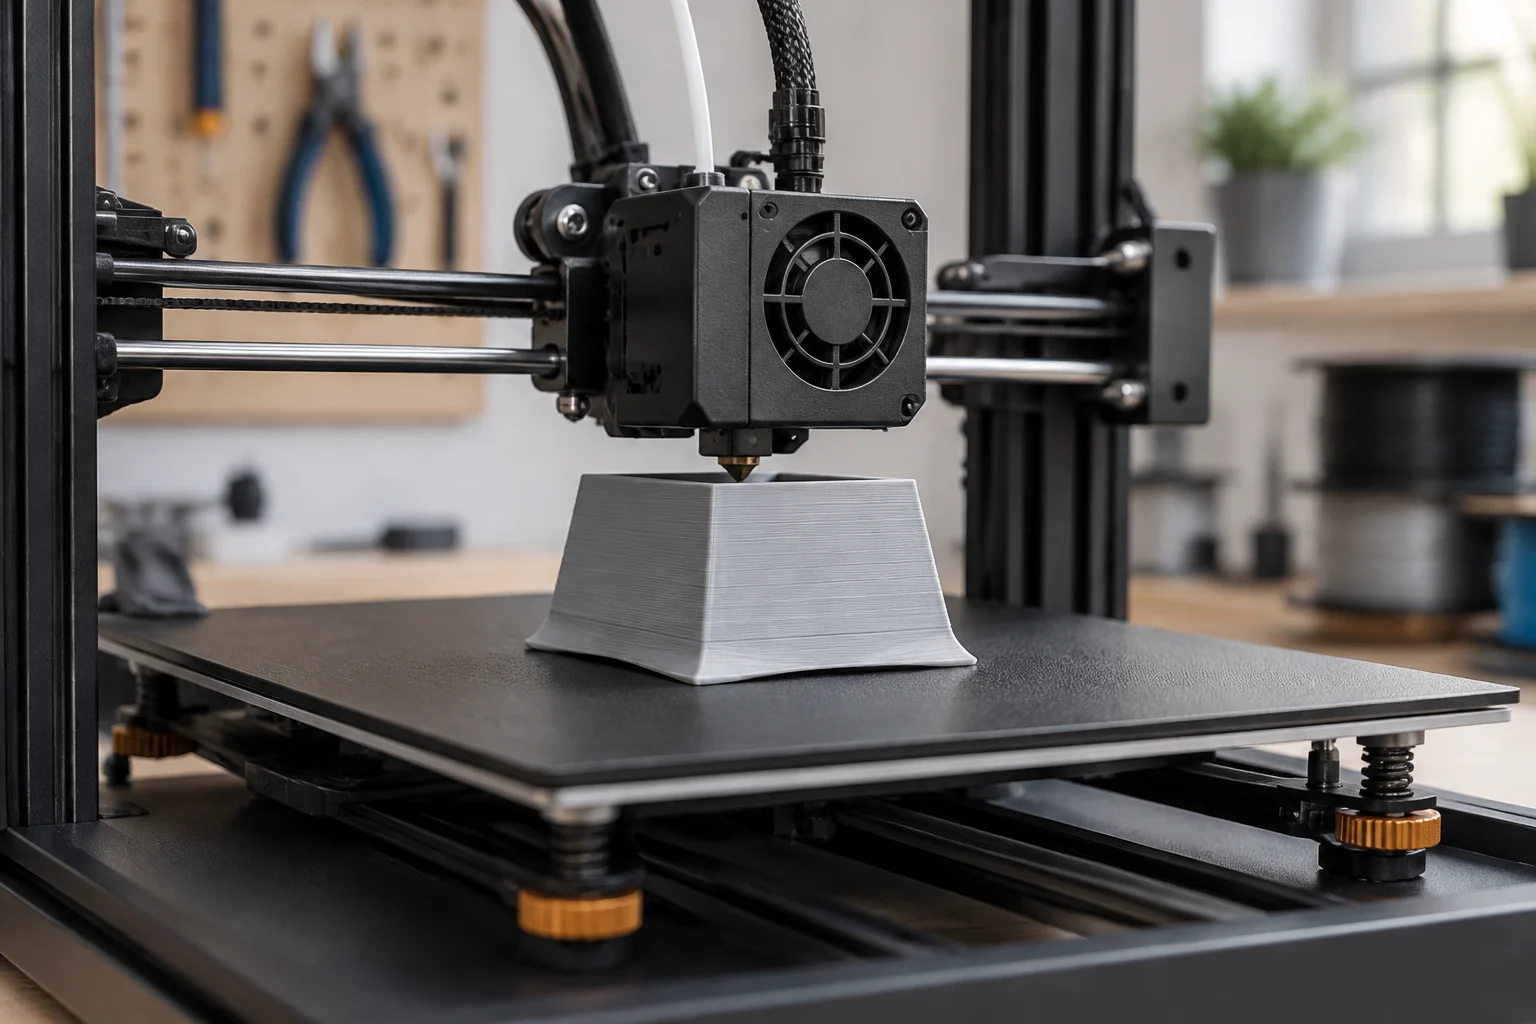
Em uma impressora FDM, o extrusor é o mecanismo que empurra o filamento; o hotend aquece e derrete o material, e o bico é a saída por onde ele é depositado. O diâmetro do bico e a altura de camada descrevem coisas diferentes: o primeiro está relacionado à largura das linhas que podem ser depositadas; a segunda, à espessura vertical de cada camada.
A mesa aquecida é uma base de impressão que pode ser aquecida durante o processo. A superfície de impressão é a área onde a peça começa e à qual a primeira camada adere. No sistema de coordenadas, X e Y posicionam a deposição no plano, e Z corresponde à altura; o componente que se move depende do projeto da máquina. O nivelamento ajusta a distância entre o bico e a base. Siga o procedimento de calibração e ajuste da primeira camada indicado para o equipamento do espaço.
A primeira camada é um ponto prático de verificação, não uma garantia automática de que o restante da impressão correrá bem. Se o filamento não aderir ou ficar excessivamente achatado, a distância entre o bico e a superfície pode estar inadequada; o estado da superfície, o perfil ou o material também podem influenciar. O nivelamento automático, quando disponível, não corrige sozinho todas as causas de má aderência.
Para imprimir a primeira peça, siga uma ordem simples: confirme o modelo da impressora e o bico; selecione um material e um perfil compatíveis; oriente o objeto e ative suportes apenas se necessário; fatie e examine a pré-visualização, incluindo a primeira camada; depois, inicie a impressão seguindo as instruções do equipamento.
Filamentos e parâmetros que dependem do material
PLA é um termoplástico comum para as primeiras peças e protótipos; sua resistência ao calor é uma limitação a considerar antes de escolher uma aplicação. PETG é um copoliéster usado como filamento: confira as propriedades da formulação e o perfil correspondente. ABS e ASA são termoplásticos que podem exigir maior controle das condições de impressão. O ASA é usado quando interessa a resistência à radiação UV; consulte a ficha técnica se a peça for ficar ao ar livre. O nome do material, por si só, não garante que uma peça seja adequada para determinada aplicação.
TPU é um filamento flexível. Flexibilidade não significa que todas as peças feitas com ele sejam frágeis: o resultado depende da formulação, da geometria e dos ajustes. Pode ser mais difícil de alimentar do que um filamento rígido e é sensível à umidade. Em geral, consulte as instruções do fabricante de cada bobina sobre condições de uso e secagem.
A temperatura do bico afeta a fusão e a extrusão do material; a temperatura da mesa é aplicada à superfície de impressão. Os valores recomendados não são universais: variam conforme o filamento, a impressora, o bico e o perfil. A umidade pode prejudicar a impressão de alguns filamentos; se houver suspeita, confira as instruções do fabricante antes de secar a bobina.
Não confunda o ventilador que resfria o plástico recém-depositado com a ventilação do ambiente. São funções distintas. A primeira ajuda a controlar o resfriamento da peça; a segunda faz parte do gerenciamento do ambiente e das emissões. Ajustes válidos para uma bobina ou máquina não devem ser copiados sem verificação para outra.
Como interpretar os ajustes de um fatiador
A altura de camada é a espessura vertical de cada camada, não o diâmetro do filamento. Uma camada mais fina pode mostrar mais detalhes verticais e aumentar o tempo de impressão; os efeitos dependem do objeto e da máquina. O diâmetro do bico é outro parâmetro e afeta a largura de extrusão possível.
Os perímetros ou paredes formam a carcaça externa. O preenchimento ocupa parte do interior e pode ser configurado com diferentes densidades e padrões, como linhas, grade ou giroide. Essas geometrias implicam compromissos distintos entre material, tempo e apoio das superfícies superiores; não há um padrão ideal para todas as peças nem uma densidade que, por si só, garanta determinada resistência.
A velocidade de impressão refere-se ao movimento durante a deposição. Os deslocamentos são movimentos do bico sem extrusão de material. A retração recolhe o filamento durante certos deslocamentos para ajudar a reduzir fios ou gotejamento, mas não existe uma distância universal: ela depende do extrusor, do material e do perfil.
A pré-visualização permite verificar se há áreas suspensas, quais regiões recebem suportes e como as camadas serão construídas. Se um ajuste mudar, fatie novamente e confira o resultado: a pré-visualização anterior pode já não representar as novas instruções.
Suportes, raft, brim e skirt são diferentes
Os suportes sustentam saliências ou partes sem material por baixo durante a impressão. O fatiador pode gerá-los automaticamente ou permitir a colocação manual. A orientação do modelo também pode reduzir a necessidade de suportes, mas é preciso considerar a geometria e o acabamento esperado.
Um raft é uma base removível impressa sob a peça; ela é separada no final. O brim é uma borda unida à primeira camada do objeto, que amplia a área de contato com a superfície. Ambos podem ajudar em situações diferentes, mas consomem material e precisam ser removidos depois.
O skirt, ou saia, é impresso ao redor da peça sem tocá-la. Conforme o perfil, serve para estabilizar o fluxo do filamento e verificar a extrusão antes de o objeto começar; não aumenta a área de contato da peça com a base. Em resumo: raft embaixo, brim unido ao contorno e skirt separado.
Não adicione suportes ou bordas por hábito. Examine a pré-visualização e considere se o modelo pode ser orientado melhor. Depois da impressão, remova as estruturas com cuidado: elas podem deixar marcas, e alguns fragmentos podem ser lançados durante a remoção.
Problemas frequentes e verificações razoáveis
Warping é o levantamento ou a deformação das bordas de uma peça. Pode estar relacionado à contração do material, à aderência ou às condições do ambiente. Confira se a superfície foi preparada conforme as instruções do fabricante e revise a orientação, o perfil e a primeira camada; alterar uma variável por vez facilita entender o efeito.
Stringing descreve os fios finos que ficam entre áreas da peça. A retração, a temperatura, a umidade e o percurso dos deslocamentos podem influenciar. Faça ajustes considerando o filamento e o perfil, em vez de aplicar uma distância de retração universal.
A falta de aderência ocorre quando a primeira camada não se fixa bem. Observe se a superfície está limpa e em condições adequadas, e confira o nivelamento, a distância do bico e os ajustes compatíveis com o material. Não presuma que uma função de autonivelamento resolverá o problema.
A sobre-extrusão deposita mais material do que o previsto; a subextrusão deixa um déficit, que pode aparecer como espaços vazios ou camadas incompletas. Entre as verificações prudentes estão o perfil, o fluxo, o estado do bico e a alimentação do filamento. Examine esses aspectos seguindo as instruções do equipamento e mantenha as mãos afastadas das partes móveis e das superfícies quentes.
Pós-processamento, segurança e recursos para aprender
Após a impressão, remova os suportes com cuidado: eles podem deixar marcas. Ao lixar, controle a poeira e siga as normas de segurança do espaço onde trabalha.
A impressão pode envolver superfícies quentes, partes móveis e emissões de partículas ultrafinas e compostos químicos. O NIOSH recomenda gerenciar esses riscos com controles de engenharia, como ventilação adequada e controle das emissões na origem, além das normas de trabalho e da proteção exigida pela atividade. Em uma biblioteca ou centro educacional, consulte o plano de segurança e o responsável pelo espaço antes de começar.
A resina não curada exige precauções diferentes das do filamento: evite o contato com a pele e siga as instruções de lavagem e cura. Em um makerspace, biblioteca ou centro educacional, siga também as regras locais e as orientações do responsável pelo espaço.
Para aprender o fluxo de trabalho, consulte o repositório e a documentação do UltiMaker Cura, o guia da primeira impressão com o PrusaSlicer e o manual de importação e exportação do FreeCAD. Em repositórios de modelos como Printables e Thingiverse, confira a licença e as condições para adaptar ou redistribuir cada modelo. O guia de licenças Creative Commons explica condições como BY (atribuição), SA (compartilhar adaptações nos termos indicados), NC (uso não comercial) e ND (restrição ao compartilhamento de adaptações). Baixar um arquivo não concede permissões que a licença não prevê.
Tabela-resumo: termos de impressão 3D
Use este resumo como referência rápida: em caso de dúvida, a página do modelo, o perfil da impressora e as instruções do fabricante do material determinam quais opções são aplicáveis.
| Termo | Definição breve |
|---|---|
| Fabricação aditiva | Produção de objetos pela adição sucessiva de material a partir de um projeto digital. |
| FDM/FFF | Impressão que deposita filamento termoplástico fundido por um bico. |
| SLA | Processo que endurece resina líquida com um laser. |
| DLP | Processo que expõe cada camada com uma imagem projetada. |
| MSLA | Processo de resina que usa uma tela LCD como máscara de luz. |
| SLS | Processo que sinteriza pó com um laser. |
| Modelagem 3D | Criação ou modificação da representação digital de um objeto tridimensional. |
| CAD | Desenho assistido por computador. |
| STL | Formato de malha triangular usado para objetos 3D. |
| OBJ | Formato de malha que pode conter geometria de objetos 3D. |
| 3MF | Formato de modelos 3D; no PrusaSlicer, pode conter um projeto com modelos e configurações. |
| STEP | Formato de intercâmbio de geometria CAD. |
| Fatiador | Software que prepara um modelo e gera instruções de impressão. |
| G-code | Instruções de operação e movimento para uma máquina. |
| Extrusor | Mecanismo que empurra o filamento até o conjunto de aquecimento. |
| Hotend | Conjunto que aquece o filamento antes de depositá-lo. |
| Bico | Saída por onde o material fundido é depositado. |
| Mesa aquecida | Base de impressão que pode ser aquecida durante o processo. |
| Superfície de impressão | Área onde a peça começa e à qual a primeira camada adere. |
| Eixos X, Y e Z | Coordenadas que posicionam a deposição no plano e na altura. |
| Nivelamento | Ajuste da distância entre o bico e a base de impressão. |
| Primeira camada | Primeira camada depositada, cuja aderência convém verificar. |
| Filamento | Material em forma de fio usado por uma impressora FDM/FFF. |
| PLA | Termoplástico comum na impressão FDM/FFF; suas propriedades dependem do uso e da formulação. |
| PETG | Copoliéster usado como filamento para impressão FDM/FFF. |
| ABS | Termoplástico que pode exigir condições de impressão controladas. |
| ASA | Termoplástico usado na impressão FDM/FFF; consulte o perfil específico. |
| TPU | Material termoplástico flexível disponível em diferentes formulações. |
| Temperaturas do bico e da mesa | Ajustes térmicos distintos para derreter o filamento e aquecer a base. |
| Umidade do filamento | Água absorvida que pode prejudicar a extrusão de certos materiais. |
| Ventilação do ambiente | Renovação e controle do ar para gerenciar emissões; diferente do resfriamento da peça. |
| Altura de camada | Espessura vertical de cada camada impressa. |
| Perímetros | Linhas que formam as paredes externas de uma peça. |
| Preenchimento | Estrutura interna configurada dentro da peça. |
| Padrão de preenchimento | Geometria dos percursos internos do material. |
| Velocidade de impressão | Velocidade do movimento durante a deposição de material. |
| Deslocamento | Movimento do bico sem depositar material. |
| Retração | Recolhimento do filamento durante determinados deslocamentos. |
| Suportes | Estruturas temporárias que sustentam áreas suspensas. |
| Raft | Base removível impressa sob o objeto. |
| Brim | Borda unida à primeira camada para ampliar o contato com a base. |
| Skirt | Contorno separado da peça, impresso antes do objeto. |
| Warping | Levantamento ou deformação das bordas de uma peça. |
| Stringing | Fios finos entre partes impressas durante os deslocamentos. |
| Falta de aderência | A primeira camada não fica bem fixada à superfície. |
| Sobre-extrusão | Deposição de mais material do que o previsto pelo perfil. |
| Subextrusão | Deposição insuficiente de material, muitas vezes com espaços vazios ou camadas incompletas. |
| Pós-processamento | Operações após a impressão, como remover suportes ou lixar. |