Fabrication additive : différentes façons d'imprimer en 3D
La fabrication additive produit un objet à partir d'une conception numérique en ajoutant de la matière plutôt qu'en en retirant d'un bloc. Dans de nombreuses technologies, la machine construit la pièce couche par couche ; la matière et la méthode de formation de chaque couche varient.
En FDM/FFF, un mécanisme pousse le filament thermoplastique vers une buse chauffée qui dépose la matière fondue. En SLA, un laser durcit la résine liquide ; en DLP, un projecteur expose une image de chaque couche ; et en MSLA, un écran LCD agit comme masque pour la lumière. SLS utilise un laser pour fuser la poudre, généralement polymère : ce n'est pas une extrusion de filament.
Les différences comptent lors de la préparation du travail. FDM/FFF utilise du filament, tandis que SLA, DLP et MSLA travaillent avec de la résine photopolymère et nécessitent un post-traitement approprié. SLS forme des pièces à partir de poudre. Il ne faut pas transférer automatiquement les matériaux, les réglages ou les précautions d'une technologie à une autre.
De la conception aux instructions de l'imprimante
Le parcours habituel est modélisation 3D → fichier → trancheur → aperçu → instructions → impression et post-traitement. Modéliser signifie créer ou modifier la représentation numérique d'un objet tridimensionnel. La conception peut être réalisée avec un CAO (conception assistée par ordinateur) ou partir d'un modèle téléchargé avec autorisation d'utilisation. Le trancheur prépare la géométrie pour une imprimante et un profil spécifiques : Cura et PrusaSlicer sont des exemples de ce type de logiciel. FreeCAD est un outil CAO qui importe et exporte également des formats 3D.
Les formats ne sont pas équivalents. STL décrit une maille de triangles et ne déclare pas d'unité de mesure dans le fichier. OBJ représente également une géométrie de maille. 3MF peut regrouper géométrie et données supplémentaires dans un package. Un projet 3MF d'un trancheur peut inclure des réglages : lors de l'ouverture, il est conseillé de vérifier quelle imprimante, quel matériau et quel profil ont été importés, plutôt que de supposer qu'ils sont corrects pour votre équipement.
STEP sert à échanger la géométrie CAO, y compris les modèles avec géométrie solide et NURBS. L'existence d'un format n'implique pas que tous les trancheurs l'acceptent : la compatibilité dépend du programme et de sa version. Si le flux inclut l'importation d'un STEP, vérifiez d'abord que le logiciel choisi prend en charge ce fichier.
Le trancheur divise le modèle en couches et génère des instructions comme le G-code. Ces instructions indiquent les opérations et les mouvements pour la machine ; ce n'est pas le modèle éditable. Un fichier préparé pour une imprimante, une buse et un matériau peut ne pas être adapté à une autre combinaison. Vérifiez le profil et l'aperçu avant d'envoyer le travail.
Composants d'une imprimante FDM et la première couche
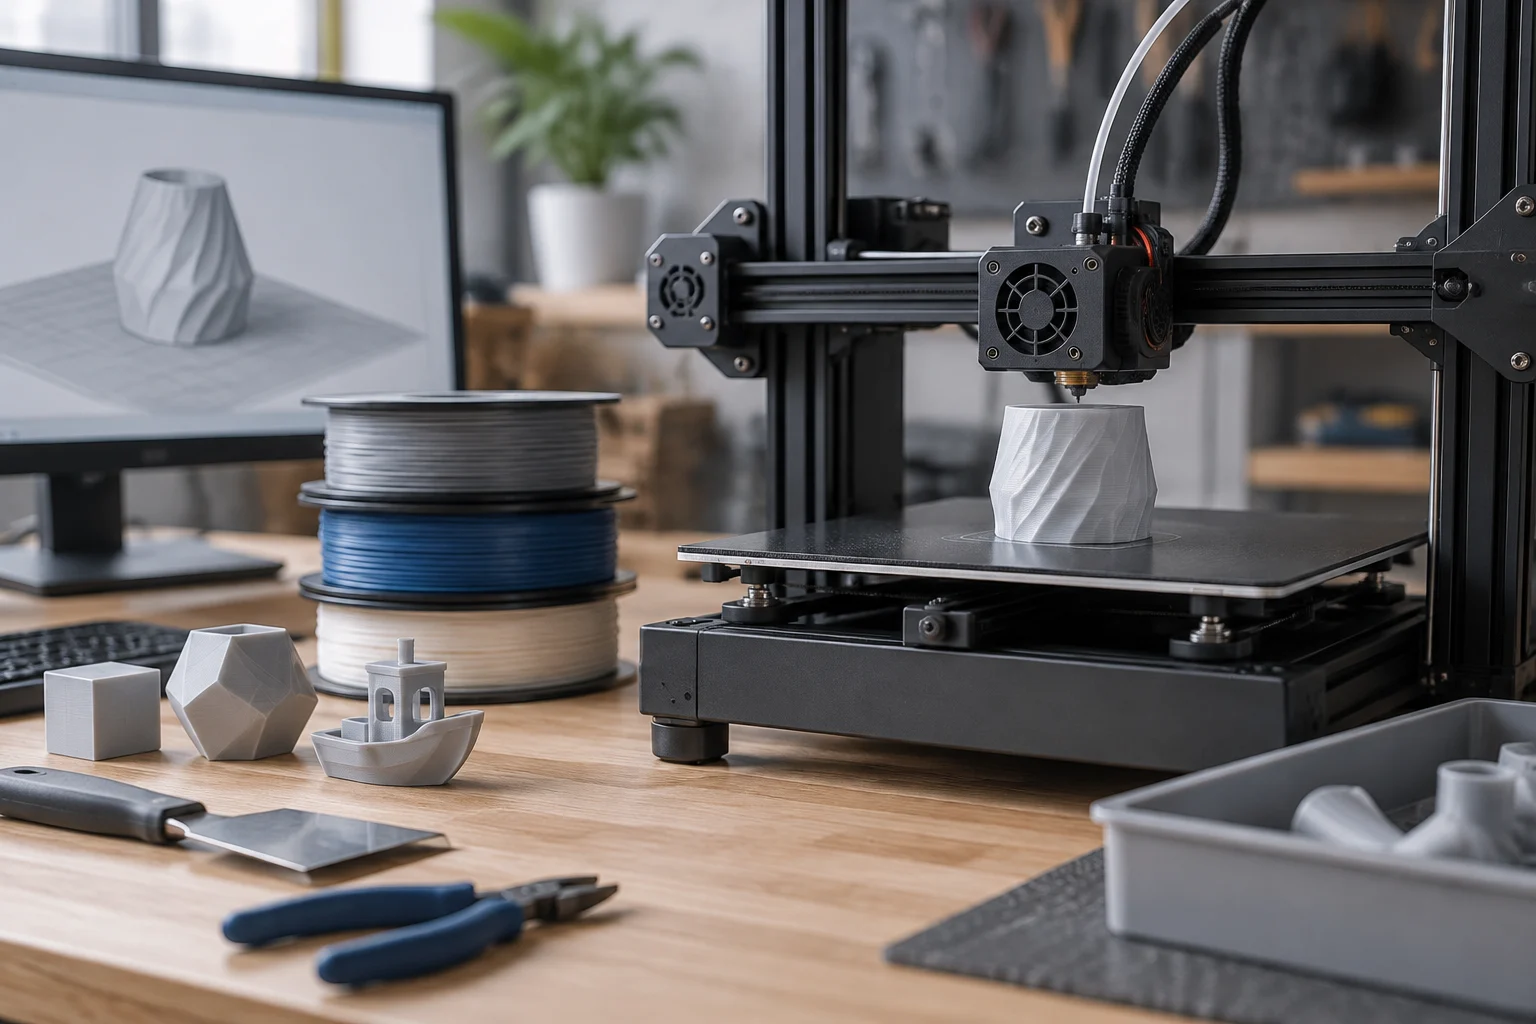
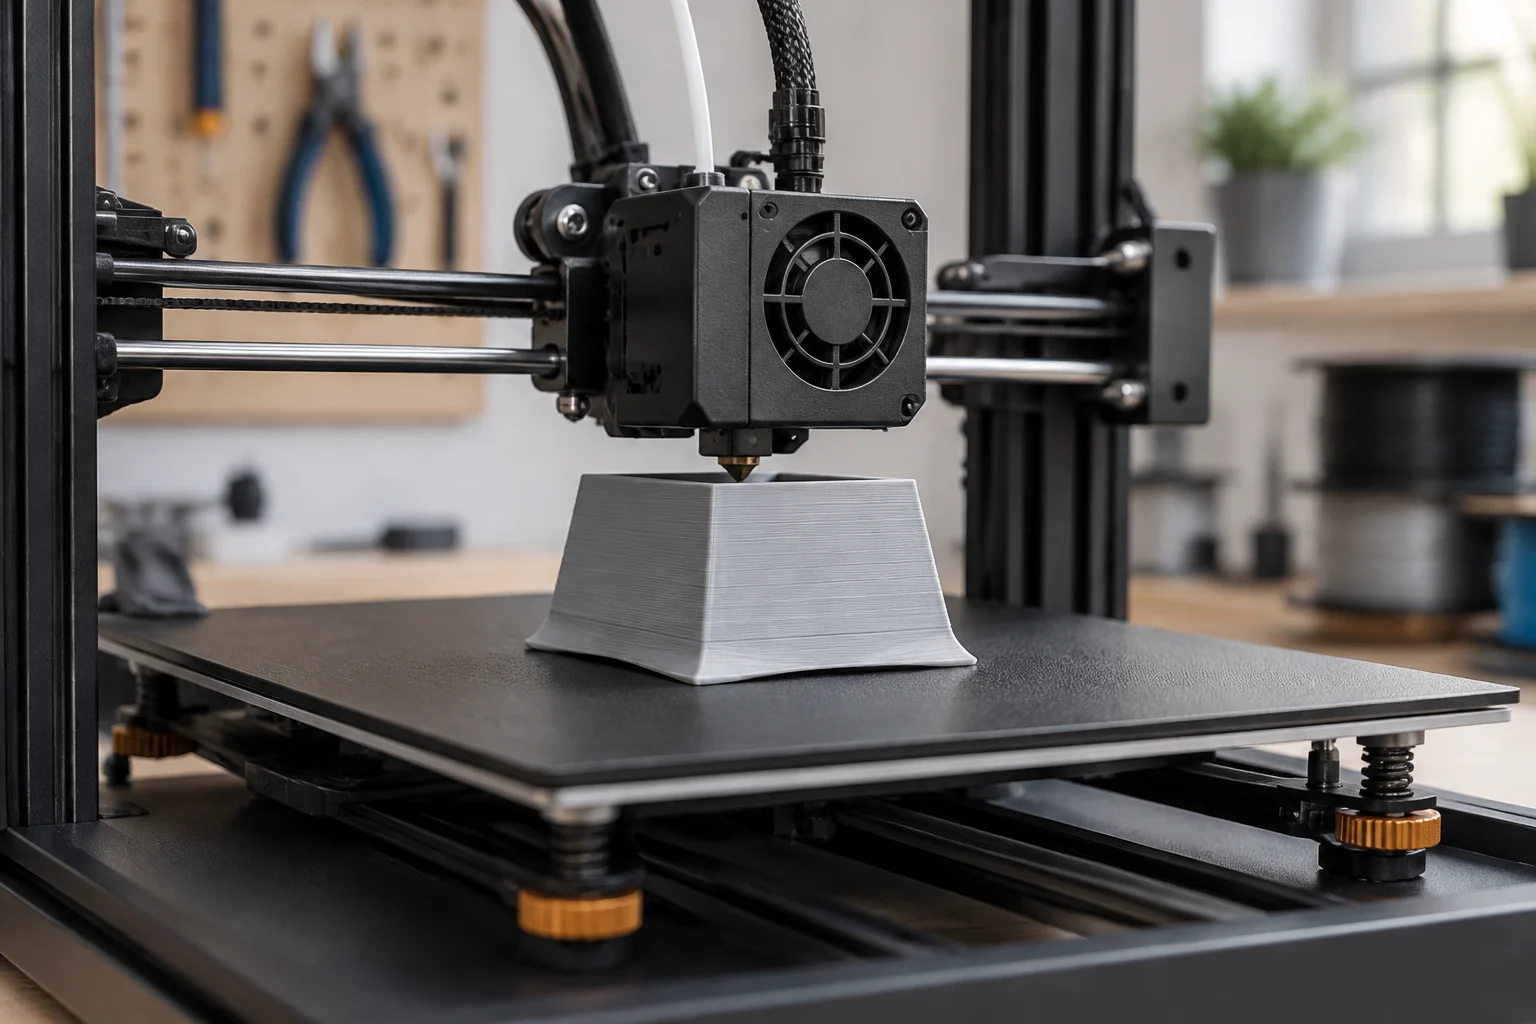
Dans une imprimante FDM, l'extrudeur est le mécanisme qui pousse le filament ; le hotend le chauffe et le fond, et la buse est la sortie par laquelle la matière est déposée. Le diamètre de la buse et la hauteur de couche décrivent des choses différentes : le premier est lié à la largeur des lignes qui peuvent être déposées ; la seconde, à l'épaisseur verticale de chaque couche.
Le plateau chauffant est une base d'impression qui peut être chauffée pendant le processus. La surface d'impression est la zone où la pièce commence et où sa première couche adhère. Dans le système de coordonnées, X et Y positionnent le dépôt dans le plan et Z correspond à la hauteur ; l'élément qui se déplace dépend de la conception de la machine. Le calibrage ajuste la distance entre la buse et la base. Suivez la procédure de calibration et d'ajustement de la première couche prévue pour l'équipement de l'espace.
La première couche est un point pratique de vérification, pas une garantie automatique que le reste du travail ira bien. Si le filament n'adhère pas ou est trop écrasé, la distance entre la buse et la surface peut être inadaptée ; l'état de la surface, le profil ou le matériau peuvent également influencer. Le calibrage automatique, s'il existe, ne corrige pas à lui seul toutes les causes de mauvaise adhérence.
Pour la première pièce, suivez un ordre simple : confirmez le modèle d'imprimante et la buse ; sélectionnez un matériau et un profil compatibles ; orientez l'objet et activez les supports seulement si nécessaire ; tranchez et examinez l'aperçu, y compris la première couche ; puis lancez l'impression en suivant les instructions de l'équipement.
Filaments et paramètres dépendant du matériau
PLA est un thermoplastique courant pour les premières pièces et les prototypes ; sa résistance à la chaleur est une limitation à évaluer avant de lui donner un usage. PETG est un copolymère utilisé comme filament : vérifiez les propriétés de la formulation et le profil correspondant. ABS et ASA sont des thermoplastiques qui peuvent nécessiter un meilleur contrôle des conditions d'impression. L'ASA est utilisé lorsque la résistance aux UV est importante ; vérifiez la fiche technique si la pièce sera en extérieur. Le nom du matériau ne garantit pas à lui seul qu'une pièce est adaptée à une application.
TPU est un filament flexible. La flexibilité ne signifie pas que toutes ses pièces sont faibles : le résultat dépend de la formulation, de la géométrie et des réglages. Il peut être plus difficile à alimenter qu'un filament rigide et est sensible à l'humidité. En général, il est conseillé de consulter les instructions du fabricant de chaque bobine pour les conditions d'utilisation et de séchage.
La température de buse affecte la fusion et l'extrusion du matériau ; la température du plateau s'applique à la surface d'impression. Les valeurs recommandées ne sont pas universelles : elles changent selon le filament, l'imprimante, la buse et le profil. L'humidité peut nuire à l'impression de certains filaments ; si vous en soupçonnez, vérifiez les indications du fabricant avant de sécher la bobine.
Ne confondez pas le ventilateur qui refroidit le plastique fraîchement déposé avec la ventilation de l'espace. Ce sont des fonctions distinctes. Le premier aide à contrôler le refroidissement de la pièce ; la seconde fait partie de la gestion de l'environnement et des émissions. Les réglages valides pour une bobine ou une machine ne doivent pas être copiés tels quels sur une autre.
Comment lire les réglages d'un trancheur
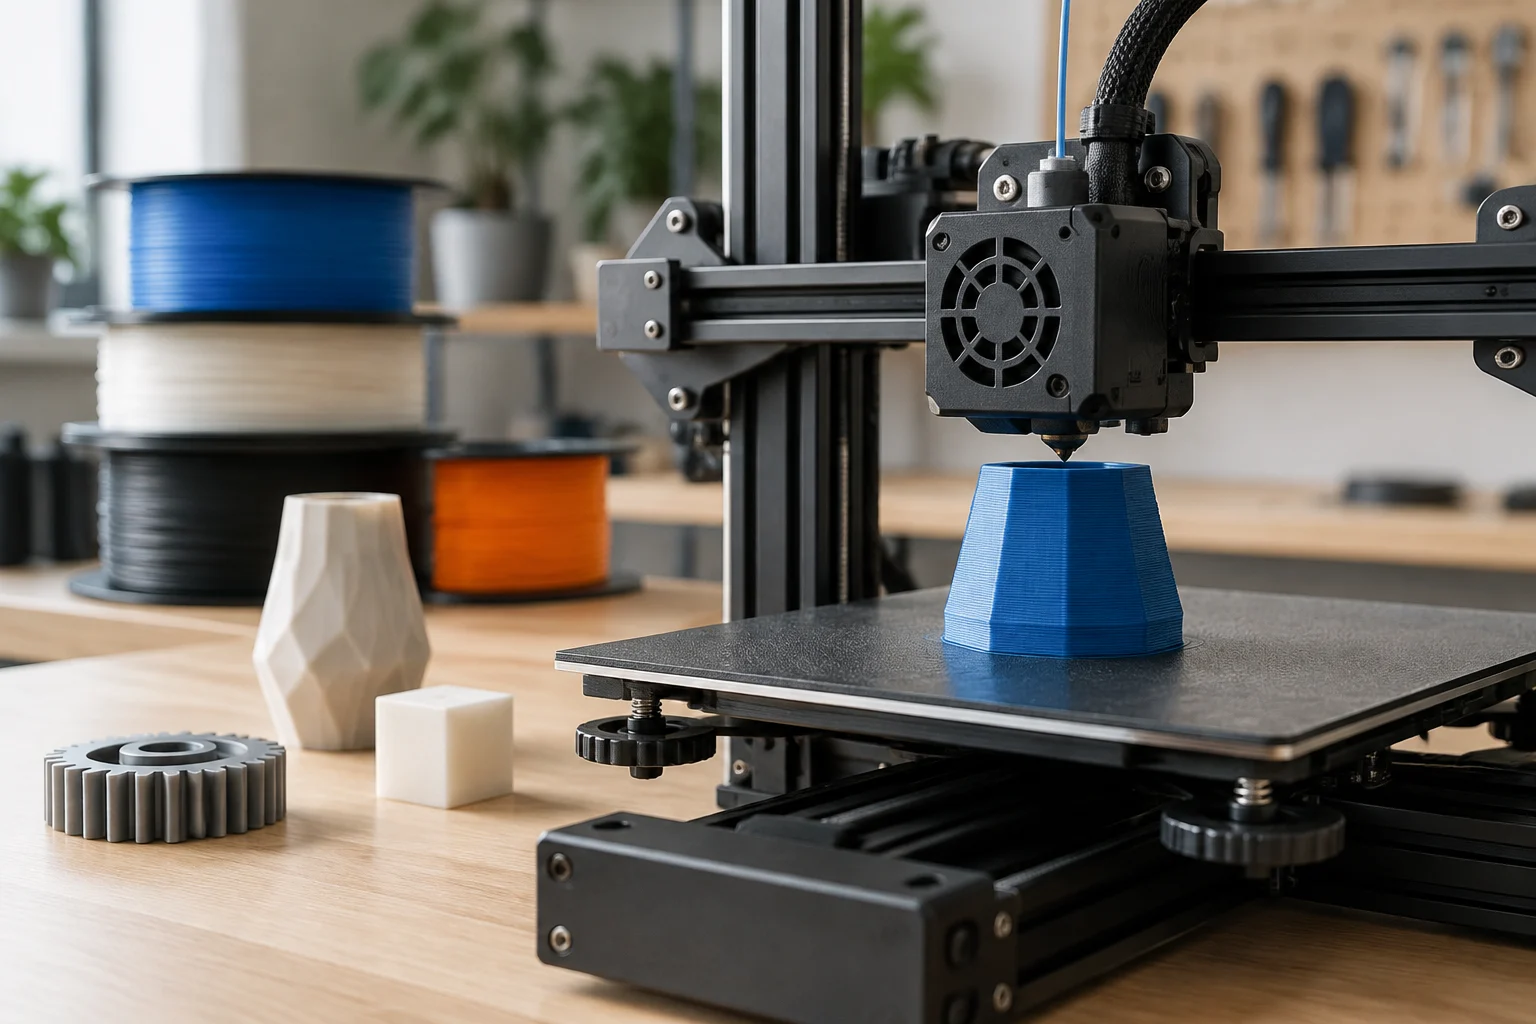
La hauteur de couche est l'épaisseur verticale de chaque couche, pas le diamètre du filament. Une couche plus fine peut montrer plus de détail vertical et augmenter le temps d'impression ; les effets dépendent de l'objet et de la machine. Le diamètre de la buse est un autre paramètre et affecte la largeur d'extrusion possible.
Les périmètres ou parois forment la coque extérieure. Le remplissage occupe une partie de l'intérieur et peut être configuré avec différentes densités et motifs, comme des lignes, une grille ou un gyroïde. Ce sont des géométries avec des compromis différents de matière, de temps et de support des surfaces supérieures ; il n'y a pas de motif gagnant pour toutes les pièces ni de densité qui garantisse à elle seule une résistance spécifique.
La vitesse d'impression se réfère au mouvement pendant le dépôt. Les déplacements sont des trajets de la buse sans extrusion de matière. La rétraction ramasse le filament pendant certains trajets pour aider à réduire les fils ou le goutte-à-goutte, mais il n'existe pas de distance universelle : cela dépend de l'extrudeur, du matériau et du profil.
L'aperçu permet de vérifier s'il y a des zones suspendues, quelles zones reçoivent des supports et comment les couches sont construites. Si un réglage change, re-tranchez et réexaminez le résultat : l'aperçu précédent ne représente plus nécessairement les nouvelles instructions.
Supports, raft, brim et skirt ne sont pas la même chose
Les supports soutiennent les saillies ou les parties qui n'ont pas de matière en dessous pendant l'impression. Le trancheur peut les générer automatiquement ou permettre de les placer manuellement. L'orientation du modèle peut également réduire le besoin de supports, bien qu'il faille évaluer la géométrie et la finition attendue.
Un raft est une base sacrificielle imprimée sous la pièce ; elle est retirée à la fin. Le brim est un bord joint à la première couche de l'objet qui élargit la zone de contact avec la surface. Tous deux peuvent aider dans des situations différentes, mais consomment de la matière et nécessitent ensuite un retrait.
Le skirt ou jupe est imprimé autour de la pièce sans la toucher. Selon le profil, il sert à stabiliser le flux de filament et à vérifier l'extrusion avant que l'objet ne commence ; il n'ajoute pas de contact à la base de la pièce. En résumé : raft en dessous, brim joint au contour et skirt séparé.
N'ajoutez pas de supports ou de bords par habitude. Examinez l'aperçu et envisagez si le modèle peut être mieux orienté. Après l'impression, retirez les structures avec précaution : elles peuvent laisser des marques et certains fragments peuvent se détacher brusquement.
Problèmes fréquents et vérifications raisonnables
Warping est le soulèvement ou la déformation des bords d'une pièce. Il peut être lié à la contraction du matériau, à l'adhérence ou aux conditions de l'environnement. Vérifiez que la surface est préparée comme indiqué par le fabricant et réexaminez l'orientation, le profil et la première couche ; changer une seule variable à la fois facilite la compréhension de l'effet.
Stringing décrit les fils fins qui restent entre les zones de la pièce. La rétraction, la température, l'humidité et la trajectoire de déplacement peuvent influencer. Ajustez uniquement en référence au filament et au profil, plutôt que d'appliquer une distance de rétraction universelle.
Le manque d'adhérence apparaît lorsque la première couche ne se fixe pas bien. Observez si la surface est propre et dans des conditions appropriées, et réexaminez le calibrage, la distance de la buse et les réglages compatibles avec le matériau. Ne supposez pas qu'une fonction d'autocalibrage résoudra le problème.
La sur-extrusion dépose plus de matière que prévu ; la sous-extrusion laisse un déficit, qui peut se voir comme des trous ou des couches incomplètes. Parmi les vérifications prudentes figurent le profil, le flux, l'état de la buse et l'alimentation du filament. Révisez ces aspects en suivant les instructions de l'équipement et gardez les mains éloignées des parties mobiles et des surfaces chaudes.
Post-traitement, sécurité et ressources pour apprendre
Laissez la pièce refroidir avant de la retirer et utilisez des outils appropriés pour les supports ou les bavures. Les pièces peuvent avoir des bords tranchants ; lors du retrait des supports, protégez les yeux contre les fragments. Lors du ponçage, contrôlez la poussière et suivez les normes de sécurité de l'espace où vous travaillez.
L'impression peut impliquer des surfaces chaudes, des parties mobiles et des émissions de particules ultrafines et de composés chimiques. La NIOSH recommande de gérer ces risques avec des contrôles d'ingénierie, comme une ventilation adéquate et le contrôle des émissions à la source, ainsi que les règles de travail et la protection requise par l'activité. Dans une bibliothèque ou un centre éducatif, consultez le plan de sécurité et le responsable de l'espace avant de commencer.
La résine non durcie nécessite des précautions différentes de celles du filament : évitez le contact avec la peau et suivez la fiche de sécurité du matériau et les instructions du processus de lavage, de durcissement et de gestion des déchets. N'improvisez pas de mélanges ou de rejets. Dans un makerspace, une bibliothèque ou un centre éducatif, suivez également les règles locales et les instructions du responsable de l'espace.
Pour apprendre le flux, consultez le dépôt et la documentation d'UltiMaker Cura, le guide de première impression de PrusaSlicer et le manuel d'importation et d'exportation de FreeCAD. Dans les dépôts de modèles comme Printables et Thingiverse, vérifiez chaque fiche : auteur, licence exacte et conditions pour adapter ou redistribuer. Tous les modèles n'ont pas les mêmes permissions. Le guide des licences Creative Commons explique les conditions BY (attribution), SA (partage des adaptations sous les termes indiqués), NC (usage non commercial) et ND (restriction du partage des adaptations). Télécharger un fichier n'accorde pas de permissions que sa licence n'accorde pas.
Tableau récapitulatif : termes d'impression 3D
Utilisez ce résumé comme référence rapide : en cas de doute, la fiche du modèle, le profil de l'imprimante et les instructions du fabricant du matériau déterminent quelles options sont applicables.
| Terme | Définition brève |
|---|---|
| Fabrication additive | Production d'objets par l'ajout successif de matière à partir d'une conception numérique. |
| FDM/FFF | Impression qui dépose du filament thermoplastique fondu par une buse. |
| SLA | Processus qui durcit la résine liquide par un laser. |
| DLP | Processus qui expose chaque couche avec une image projetée. |
| MSLA | Processus de résine qui utilise un écran LCD comme masque de lumière. |
| SLS | Processus qui fuse la poudre avec un laser. |
| Modélisation 3D | Création ou modification de la représentation numérique d'un objet tridimensionnel. |
| CAO | Conception assistée par ordinateur. |
| STL | Format de maille triangulaire utilisé pour les objets 3D. |
| OBJ | Format de maille pouvant contenir la géométrie d'objets 3D. |
| 3MF | Package d'impression 3D pouvant inclure géométrie et données supplémentaires. |
| STEP | Format d'échange de géométrie CAO. |
| Trancheur | Logiciel qui prépare un modèle et génère des instructions d'impression. |
| G-code | Instructions d'opération et de mouvement pour une machine. |
| Extrudeur | Mécanisme qui pousse le filament vers l'ensemble de chauffage. |
| Hotend | Ensemble qui chauffe le filament avant de le déposer. |
| Buse | Sortie par laquelle la matière fondue est déposée. |
| Plateau chauffant | Base d'impression qui peut être chauffée pour le processus. |
| Surface d'impression | Zone où la pièce commence et où sa première couche adhère. |
| Axes X, Y et Z | Coordonnées qui positionnent le dépôt dans le plan et en hauteur. |
| Calibrage | Ajustement de la distance entre la buse et la base d'impression. |
| Première couche | Première couche déposée, dont l'adhérence doit être vérifiée. |
| Filament | Matière sous forme de fil utilisée par une imprimante FDM/FFF. |
| PLA | Thermoplastique courant en impression FDM/FFF ; ses propriétés dépendent de l'usage et de la formulation. |
| PETG | Copolymère utilisé comme filament pour l'impression FDM/FFF. |
| ABS | Thermoplastique pouvant nécessiter des conditions d'impression contrôlées. |
| ASA | Thermoplastique utilisé en impression FDM/FFF ; consultez le profil spécifique. |
| TPU | Matériau thermoplastique flexible disponible dans différentes formulations. |
| Températures de buse et de plateau | Réglages thermiques distincts pour fondre le filament et chauffer la base. |
| Humidité du filament | Eau absorbée pouvant nuire à l'extrusion de certains matériaux. |
| Ventilation de l'espace | Renouvellement et contrôle de l'air pour gérer les émissions ; distinct du refroidissement de la pièce. |
| Hauteur de couche | Épaisseur verticale de chaque couche imprimée. |
| Périmètres | Lignes qui forment les parois extérieures d'une pièce. |
| Remplissage | Structure interne configurée à l'intérieur de la pièce. |
| Motif de remplissage | Géométrie des trajectoires internes de la matière. |
| Vitesse d'impression | Vitesse de mouvement pendant le dépôt de matière. |
| Déplacement | Mouvement de la buse sans dépôt de matière. |
| Rétraction | Ramassage du filament pendant certains déplacements. |
| Supports | Structures temporaires qui soutiennent les zones suspendues. |
| Raft | Base sacrificielle imprimée sous l'objet. |
| Brim | Bord joint à la première couche pour élargir le contact avec la base. |
| Skirt | Contour séparé de la pièce, imprimé avant l'objet. |
| Warping | Soulèvement ou déformation des bords d'une pièce. |
| Stringing | Fils fins entre les parties imprimées pendant les déplacements. |
| Manque d'adhérence | La première couche n'est pas correctement fixée à la surface. |
| Sur-extrusion | Dépôt de plus de matière que prévu par le profil. |
| Sous-extrusion | Dépôt insuffisant de matière, souvent avec des trous ou des couches incomplètes. |
| Post-traitement | Opérations après l'impression, comme le retrait des supports ou le ponçage. |