Additive Fertigung: verschiedene Wege zum 3D-Druck
Additive Fertigung erzeugt ein Objekt anhand eines digitalen Entwurfs, indem Material hinzugefügt wird, statt Material aus einem Block abzutragen. Bei vielen Verfahren baut die Maschine das Werkstück Schicht für Schicht auf; Material und Verfahren zur Bildung der einzelnen Schichten unterscheiden sich.
Bei FDM/FFF schiebt ein Mechanismus thermoplastisches Filament zu einer beheizten Düse, die das geschmolzene Material aufträgt. Bei SLA härtet ein Laser flüssiges Harz aus, bei DLP belichtet ein Projektor das Bild einer Schicht und bei MSLA dient ein LCD-Bildschirm als Lichtmaske. SLS sintert Pulver, üblicherweise Polymerpulver, mit einem Laser: Hier wird kein Filament extrudiert.
Die Unterschiede sind bei der Vorbereitung eines Druckauftrags wichtig. FDM/FFF verarbeitet Filament, während SLA, DLP und MSLA mit Photopolymerharz arbeiten und eine geeignete Nachbearbeitung erfordern. SLS erzeugt Werkstücke aus Pulver. Materialien, Einstellungen und Vorsichtsmaßnahmen eines Verfahrens lassen sich nicht automatisch auf ein anderes übertragen.
Vom Entwurf zu den Anweisungen für den Drucker
Der typische Ablauf lautet 3D-Modellierung → Datei → Slicer → Vorschau → Anweisungen → Druck und Nachbearbeitung. Modellieren heißt, die digitale Darstellung eines dreidimensionalen Objekts zu erstellen oder zu verändern. Der Entwurf kann mit CAD entstehen, der Abkürzung für computergestütztes Konstruieren, oder aus einem Modell stammen, das mit entsprechender Nutzungserlaubnis heruntergeladen wurde. Ein Slicer bereitet die Geometrie für einen bestimmten Drucker und ein bestimmtes Profil auf; Cura und PrusaSlicer sind Beispiele für solche Programme. FreeCAD ist ein CAD-Werkzeug, das auch 3D-Formate importiert und exportiert.
Die Dateiformate sind nicht gleichwertig. STL beschreibt ein Dreiecksnetz und enthält keine Maßeinheit. OBJ stellt ebenfalls Netzgeometrie dar. 3MF kann Geometrie und zusätzliche Daten in einem Paket enthalten. Ein 3MF-Projekt aus einem Slicer kann auch Einstellungen umfassen. Prüfe beim Öffnen, welcher Drucker, welches Material und welches Profil übernommen wurden, statt anzunehmen, dass sie zum eigenen Gerät passen.
STEP dient dem Austausch von CAD-Geometrie, darunter Volumenkörper und NURBS-Geometrie. Dass ein Format existiert, bedeutet nicht, dass jeder Slicer es unterstützt: Die Kompatibilität hängt vom Programm und seiner Version ab. Wenn du eine STEP-Datei importieren möchtest, prüfe zuerst, ob die gewählte Software dieses Format unterstützt.
Der Slicer zerlegt das Modell in Schichten und erzeugt Anweisungen wie G-Code. Darin stehen Arbeitsschritte und Bewegungen für die Maschine; es handelt sich nicht um ein bearbeitbares Modell. Eine für einen bestimmten Drucker, eine Düse und ein Material vorbereitete Datei ist möglicherweise für eine andere Kombination ungeeignet. Prüfe Profil und Vorschau, bevor du den Auftrag startest.
Teile eines FDM-Druckers und die erste Schicht
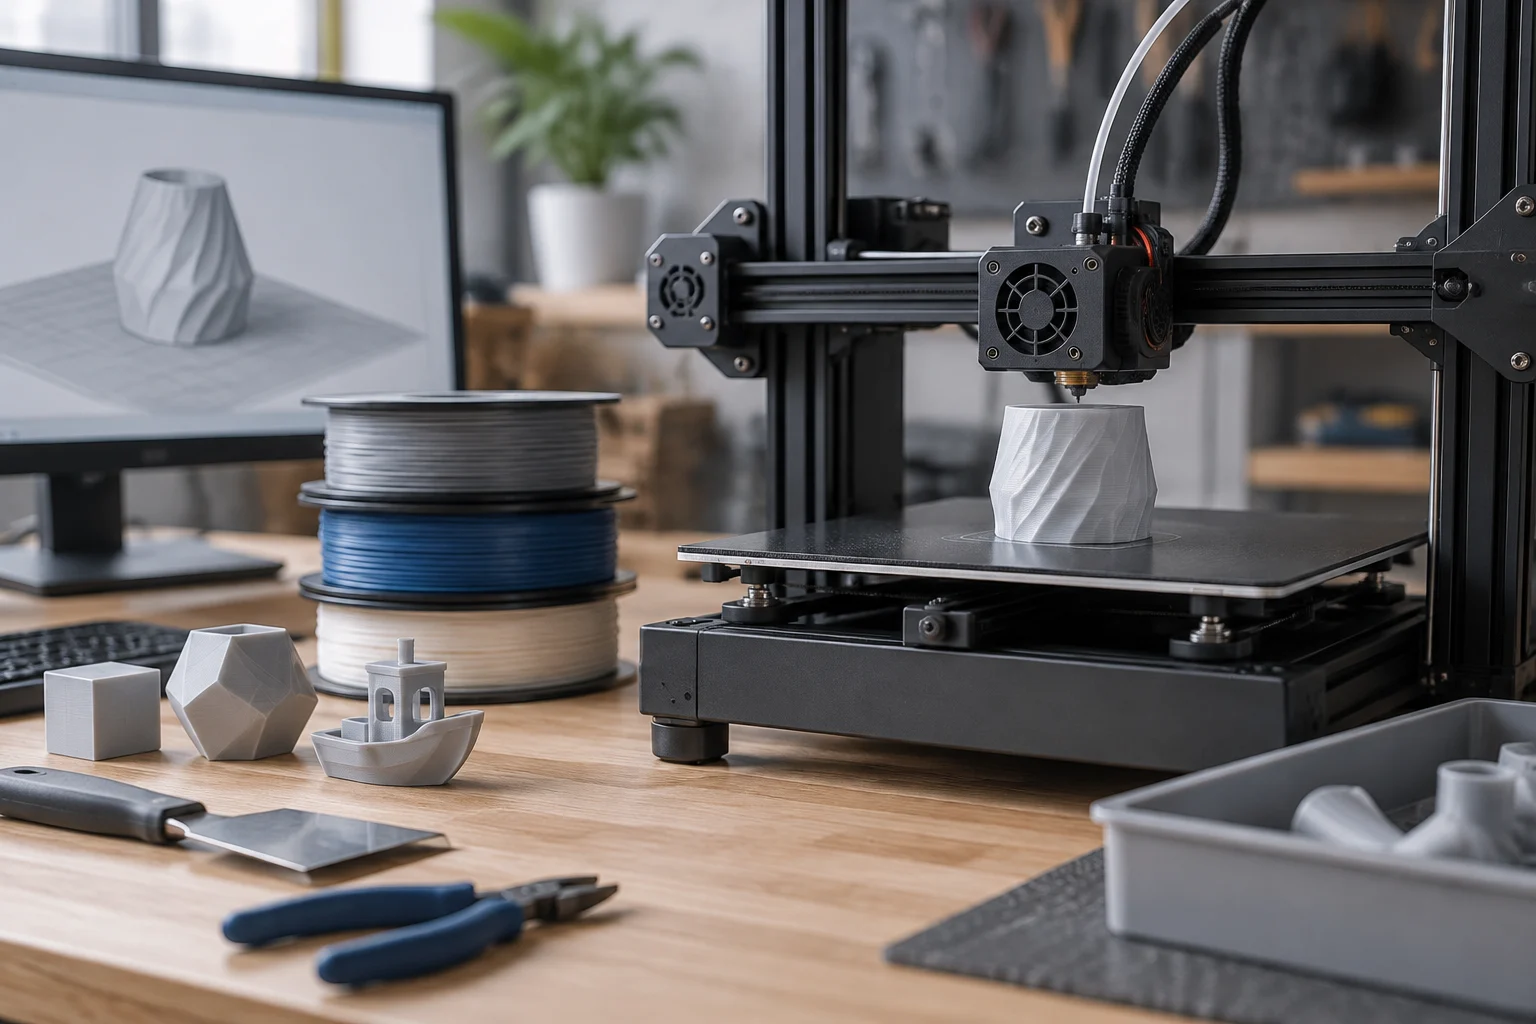
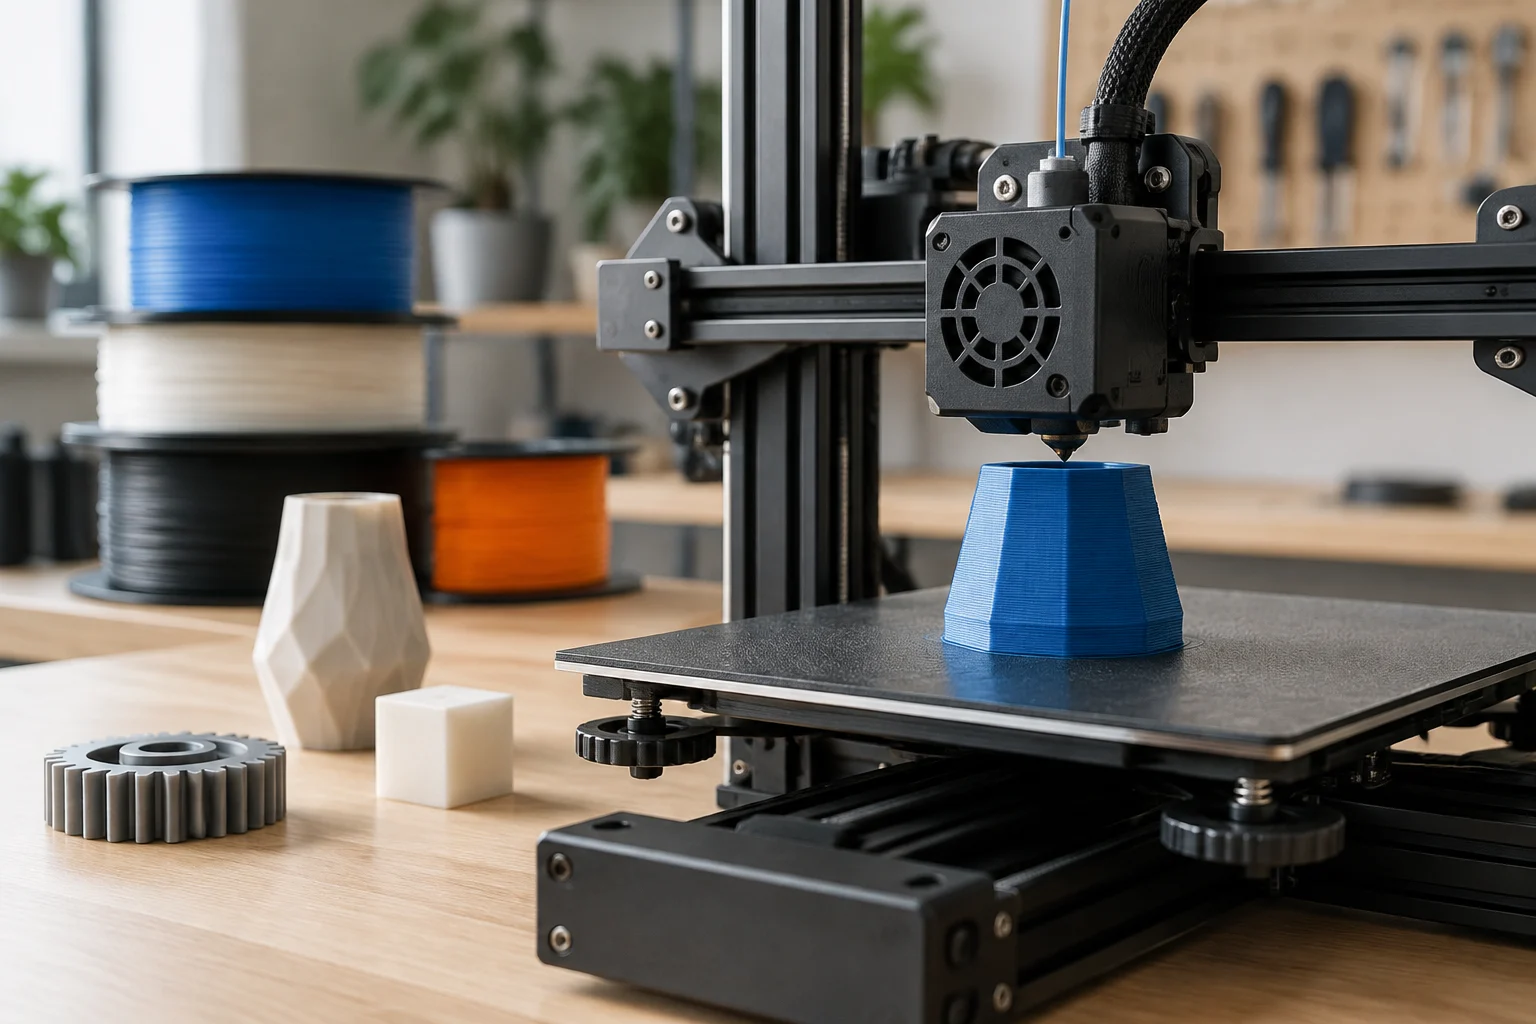
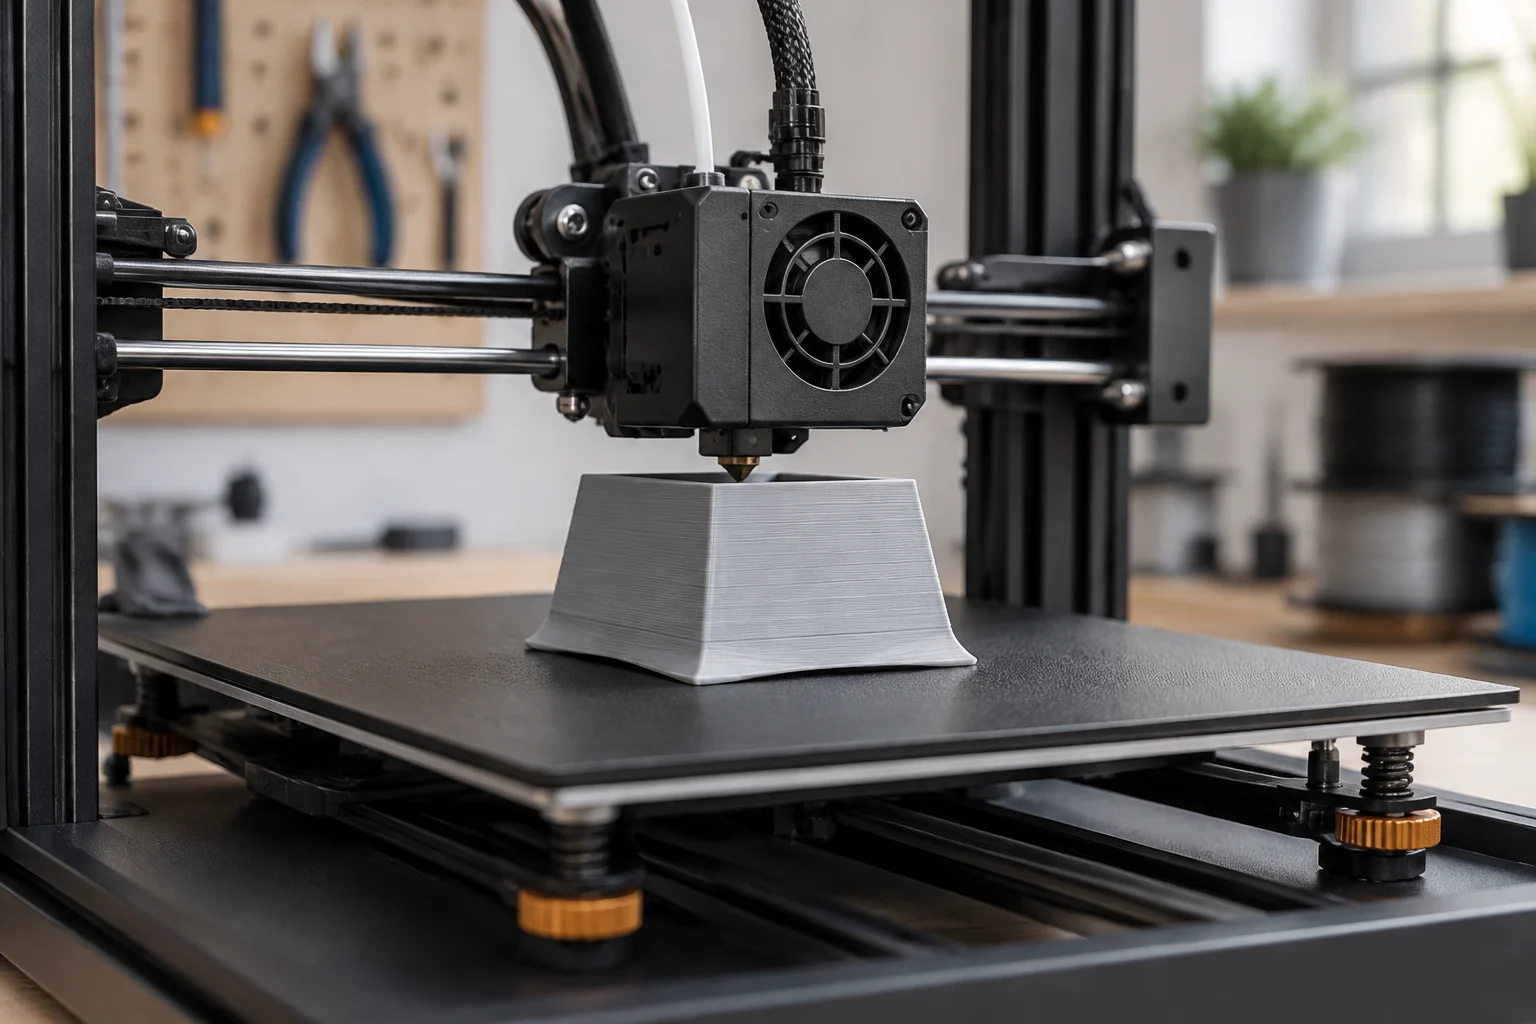
Bei einem FDM-Drucker ist der Extruder der Mechanismus, der das Filament vorschiebt; das Hotend erhitzt und schmilzt es, und die Düse ist die Öffnung, aus der das Material austritt. Düsendurchmesser und Schichthöhe bezeichnen unterschiedliche Dinge: Der Düsendurchmesser hängt mit der möglichen Linienbreite zusammen, die Schichthöhe mit der vertikalen Dicke jeder Schicht.
Ein beheiztes Druckbett ist eine Druckunterlage, die während des Drucks erwärmt werden kann. Die Druckoberfläche ist der Bereich, auf dem das Werkstück beginnt und an dem seine erste Schicht haftet. Im Koordinatensystem legen X und Y die Position in der Ebene fest, während Z der Höhe entspricht; welches Bauteil sich bewegt, hängt vom Druckerdesign ab. Die Bettnivellierung stellt den Abstand zwischen Düse und Unterlage ein. Folge dem Kalibrierungs- und Einstellverfahren für die erste Schicht, das für das jeweilige Gerät vorgesehen ist.
Die erste Schicht ist ein praktischer Kontrollpunkt, aber keine Garantie dafür, dass der restliche Druck problemlos verläuft. Haftet das Filament nicht oder wird es zu stark gequetscht, kann der Abstand zwischen Düse und Oberfläche ungeeignet sein. Auch der Zustand der Oberfläche, das Profil oder das Material können eine Rolle spielen. Eine automatische Nivellierung behebt nicht von selbst alle Ursachen schlechter Haftung.
Für den ersten Druck hilft eine einfache Reihenfolge: Prüfe Druckermodell und Düse, wähle ein kompatibles Material und Profil, richte das Objekt aus und aktiviere Stützstrukturen nur bei Bedarf. Slice das Modell und kontrolliere die Vorschau einschließlich der ersten Schicht. Starte anschließend den Druck gemäß den Anweisungen des Geräts.
Filamente und materialabhängige Parameter
PLA ist ein verbreiteter Thermoplast für erste Werkstücke und Prototypen. Seine begrenzte Wärmebeständigkeit sollte vor der Verwendung berücksichtigt werden. PETG ist ein als Filament verwendeter Copolyester; prüfe die Eigenschaften der jeweiligen Mischung und das zugehörige Profil. ABS und ASA sind Thermoplaste, bei denen die Druckbedingungen stärker kontrolliert werden müssen. ASA wird verwendet, wenn UV-Beständigkeit gefragt ist; soll das Werkstück im Freien eingesetzt werden, prüfe das Datenblatt. Der Materialname allein garantiert nicht, dass ein Werkstück für einen bestimmten Zweck geeignet ist.
TPU ist ein flexibles Filament. Flexibilität bedeutet nicht, dass alle daraus gedruckten Teile schwach sind: Das Ergebnis hängt von der Mischung, der Geometrie und den Einstellungen ab. TPU kann schwieriger zuzuführen sein als starres Filament und reagiert empfindlich auf Feuchtigkeit. Für Einsatz- und Trocknungsbedingungen solltest du die Angaben des Herstellers der jeweiligen Spule beachten.
Die Düsentemperatur beeinflusst das Schmelzen und Extrudieren des Materials; die Betttemperatur betrifft die Druckoberfläche. Die empfohlenen Werte sind nicht universell, sondern variieren je nach Filament, Drucker, Düse und Profil. Feuchtigkeit kann die Druckqualität bestimmter Filamente beeinträchtigen. Bei Verdacht prüfe die Herstellerangaben, bevor du die Spule trocknest.
Der Lüfter, der frisch aufgetragenen Kunststoff abkühlt, hat eine andere Funktion als die Belüftung des Raums. Ersterer unterstützt die Kontrolle der Abkühlung des Werkstücks; Letztere gehört zum Umgang mit der Umgebung und den Emissionen. Einstellungen, die für eine bestimmte Spule oder Maschine geeignet sind, sollten nicht ohne Prüfung auf andere übertragen werden.
Druckeinstellungen im Slicer verstehen
Die Schichthöhe ist die vertikale Dicke jeder Schicht und nicht der Durchmesser des Filaments. Eine dünnere Schicht kann mehr vertikale Details zeigen und die Druckzeit verlängern; die Auswirkungen hängen vom Objekt und der Maschine ab. Der Düsendurchmesser ist ein eigener Parameter und beeinflusst die mögliche Extrusionsbreite.
Perimeter oder Außenwände bilden die Hülle des Werkstücks. Die Füllung nimmt einen Teil des Innenraums ein und kann mit unterschiedlichen Dichten und Mustern wie Linien, Gitter oder Gyroid eingestellt werden. Diese Geometrien bringen verschiedene Kompromisse bei Materialverbrauch, Druckzeit und Unterstützung oberer Flächen mit sich. Ein Muster oder eine Dichte ist nicht für jedes Werkstück optimal und garantiert für sich genommen keine bestimmte Festigkeit.
Die Druckgeschwindigkeit bezeichnet die Bewegung während des Materialauftrags. Verfahrbewegungen sind Wege der Düse ohne Materialextrusion. Beim Retract wird während bestimmter Verfahrbewegungen Filament zurückgezogen, um Fäden oder Nachtropfen zu verringern. Eine universelle Retract-Distanz gibt es jedoch nicht: Sie hängt vom Extruder, Material und Profil ab.
In der Vorschau lässt sich prüfen, ob Bereiche frei in der Luft hängen, wo Stützstrukturen entstehen und wie die Schichten aufgebaut werden. Wenn du eine Einstellung änderst, slice das Modell erneut und prüfe das Ergebnis: Die vorherige Vorschau zeigt nicht zwangsläufig die neuen Anweisungen.
Stützstrukturen, Raft, Brim und Skirt sind nicht dasselbe
Stützstrukturen tragen Überhänge oder Teile, unter denen beim Drucken kein Material liegt. Der Slicer kann sie automatisch erzeugen oder eine manuelle Platzierung ermöglichen. Auch eine andere Ausrichtung des Modells kann den Bedarf an Stützstrukturen verringern; dabei sind jedoch Geometrie und gewünschte Oberfläche zu berücksichtigen.
Ein Raft ist eine ablösbare Basis, die unter dem Werkstück gedruckt wird. Ein Brim ist ein Rand, der mit der ersten Schicht des Objekts verbunden ist und dessen Kontaktfläche zur Druckoberfläche vergrößert. Beide können in unterschiedlichen Situationen helfen, verbrauchen aber Material und müssen anschließend entfernt werden.
Ein Skirt oder eine Umrandung wird um das Werkstück herum gedruckt, ohne es zu berühren. Je nach Profil hilft sie, den Filamentfluss zu stabilisieren und die Extrusion zu prüfen, bevor das eigentliche Objekt beginnt; sie vergrößert nicht dessen Kontakt zur Unterlage. Kurz gesagt: Raft darunter, Brim am Rand befestigt und Skirt mit Abstand zum Objekt.
Füge Stützstrukturen oder Ränder nicht automatisch hinzu. Prüfe die Vorschau und überlege, ob sich das Modell besser ausrichten lässt. Entferne die Strukturen nach dem Druck vorsichtig: Sie können Spuren hinterlassen, und beim Ablösen können Teile wegspringen.
Häufige Probleme und sinnvolle Kontrollen
Warping bezeichnet das Anheben oder Verformen der Kanten eines Werkstücks. Ursachen können Materialschrumpfung, Haftung oder Umgebungsbedingungen sein. Prüfe, ob die Oberfläche gemäß Herstellerangaben vorbereitet wurde, und kontrolliere Ausrichtung, Profil und erste Schicht. Wenn du jeweils nur eine Variable änderst, lässt sich die Wirkung besser nachvollziehen.
Stringing beschreibt feine Fäden zwischen Bereichen des Werkstücks. Retract, Temperatur, Feuchtigkeit und Verfahrwege können eine Rolle spielen. Richte Änderungen am Filament und Profil aus, statt eine universelle Retract-Distanz zu übernehmen.
Schlechte Haftung liegt vor, wenn die erste Schicht nicht richtig haftet. Prüfe, ob die Oberfläche sauber und geeignet ist, und kontrolliere Nivellierung, Düsenabstand sowie materialgerechte Einstellungen. Gehe nicht davon aus, dass eine automatische Nivellierung das Problem löst.
Überextrusion bedeutet, dass mehr Material als vorgesehen aufgetragen wird; bei Unterextrusion fehlt Material, was sich etwa durch Lücken oder unvollständige Schichten zeigen kann. Sinnvolle Kontrollen betreffen Profil, Materialfluss, Düsenstatus und Filamentzufuhr. Folge dabei den Anweisungen des Geräts und halte Hände von beweglichen Teilen und heißen Oberflächen fern.
Nachbearbeitung, Sicherheit und Lernressourcen
Lass das Werkstück abkühlen, bevor du es abnimmst, und verwende geeignete Werkzeuge für Stützstrukturen oder Grate. Schütze beim Ablösen der Stützstrukturen deine Augen vor umherfliegenden Fragmenten. Kontrolliere beim Schleifen den Staub und befolge die Sicherheitsregeln des jeweiligen Arbeitsbereichs.
Beim 3D-Druck können heiße Oberflächen, bewegliche Teile und Emissionen ultrafeiner Partikel und chemischer Stoffe eine Rolle spielen. NIOSH empfiehlt, Risiken durch technische Schutzmaßnahmen zu kontrollieren, etwa durch geeignete Belüftung und die Erfassung von Emissionen an der Quelle, ergänzt durch Arbeitsregeln und den für die Tätigkeit erforderlichen Schutz. In einer Bibliothek oder Bildungseinrichtung solltest du vor Beginn den Sicherheitsplan und die zuständige Person konsultieren.
Ungehärtetes Harz erfordert andere Vorsichtsmaßnahmen als Filament: Vermeide Hautkontakt und befolge das Sicherheitsdatenblatt des Materials sowie die Anweisungen zum Waschen, Härten und Entsorgen. Improvisiere keine Mischungen oder Entsorgungswege. In einem Makerspace, einer Bibliothek oder einer Bildungseinrichtung gelten zusätzlich die örtlichen Regeln und Anweisungen der verantwortlichen Person.
Zum Kennenlernen des Arbeitsablaufs eignen sich das Repository und die Dokumentation von UltiMaker Cura, die Anleitung zum ersten Druck mit PrusaSlicer und das Handbuch zum Import und Export in FreeCAD. Prüfe bei Modellplattformen wie Printables und Thingiverse die Angaben zu Urheberschaft, konkreter Lizenz und Bedingungen für Änderungen oder Weitergabe. Für jedes Modell können andere Rechte gelten. Der Leitfaden zu Creative-Commons-Lizenzen erläutert die Bedingungen BY (Namensnennung), SA (Weitergabe von Bearbeitungen unter den angegebenen Bedingungen), NC (nicht kommerziell) und ND (keine Weitergabe von Bearbeitungen). Ein Download gewährt keine Rechte, die in der Lizenz nicht eingeräumt werden.
Kurzübersicht: Begriffe aus dem 3D-Druck
Diese Übersicht dient als schnelle Orientierung. Im Zweifel bestimmen die Angaben zum Modell, das Druckerprofil und die Materialherstellerhinweise, welche Optionen geeignet sind.
| Begriff | Kurzdefinition |
|---|---|
| Additive Fertigung | Herstellung von Objekten durch schrittweises Hinzufügen von Material anhand eines digitalen Entwurfs. |
| FDM/FFF | Druckverfahren, bei dem geschmolzenes thermoplastisches Filament durch eine Düse aufgetragen wird. |
| SLA | Verfahren, bei dem flüssiges Harz mit einem Laser ausgehärtet wird. |
| DLP | Verfahren, bei dem jede Schicht mit einem projizierten Bild belichtet wird. |
| MSLA | Harzverfahren, bei dem ein LCD-Bildschirm als Lichtmaske dient. |
| SLS | Verfahren, bei dem Pulver mit einem Laser gesintert wird. |
| 3D-Modellierung | Erstellen oder Ändern eines digitalen 3D-Modells. |
| CAD | Computergestütztes Konstruieren. |
| STL | Dateiformat für ein dreieckiges Netz zur Darstellung von 3D-Objekten. |
| OBJ | Netzformat, das Geometrie von 3D-Objekten enthalten kann. |
| 3MF | 3D-Druckpaket, das Geometrie und zusätzliche Daten enthalten kann. |
| STEP | Austauschformat für CAD-Geometrie. |
| Slicer | Software, die ein Modell für den Druck aufbereitet und Druckanweisungen erzeugt. |
| G-Code | Anweisungen zu Arbeitsabläufen und Bewegungen einer Maschine. |
| Extruder | Mechanismus, der Filament zum Heizsystem vorschiebt. |
| Hotend | Baugruppe, die Filament vor dem Auftragen erhitzt. |
| Düse | Öffnung, durch die geschmolzenes Material aufgetragen wird. |
| Beheiztes Druckbett | Druckunterlage, die während des Druckvorgangs erwärmt werden kann. |
| Druckoberfläche | Bereich, auf dem das Werkstück beginnt und seine erste Schicht haftet. |
| X-, Y- und Z-Achse | Koordinaten für die Position in der Ebene und die Höhe. |
| Bettnivellierung | Einstellung des Abstands zwischen Düse und Druckunterlage. |
| Erste Schicht | Erste aufgetragene Schicht, deren Haftung geprüft werden sollte. |
| Filament | Material in Fadenform für FDM/FFF-Drucker. |
| PLA | In FDM/FFF verbreiteter Thermoplast; Eigenschaften hängen von Einsatz und Mischung ab. |
| PETG | Copolyester, der als Filament für den FDM/FFF-Druck verwendet wird. |
| ABS | Thermoplast, für den kontrollierte Druckbedingungen erforderlich sein können. |
| ASA | Thermoplast für den FDM/FFF-Druck; das spezifische Profil beachten. |
| TPU | Flexibles thermoplastisches Material, das in unterschiedlichen Mischungen erhältlich ist. |
| Düsen- und Betttemperatur | Unterschiedliche Temperatureinstellungen zum Schmelzen des Filaments und Erwärmen der Unterlage. |
| Filamentfeuchtigkeit | Aufgenommene Feuchtigkeit, die die Extrusion bestimmter Materialien beeinträchtigen kann. |
| Raumbelüftung | Luftaustausch und Luftkontrolle zum Umgang mit Emissionen; nicht dasselbe wie Werkstückkühlung. |
| Schichthöhe | Vertikale Dicke jeder gedruckten Schicht. |
| Perimeter | Linien, die die Außenwände eines Werkstücks bilden. |
| Füllung | Innenstruktur, die im Werkstück angelegt wird. |
| Füllmuster | Geometrie der inneren Materialbahnen. |
| Druckgeschwindigkeit | Bewegungsgeschwindigkeit während des Materialauftrags. |
| Verfahrbewegung | Bewegung der Düse ohne Materialauftrag. |
| Retract | Zurückziehen des Filaments während bestimmter Verfahrbewegungen. |
| Stützstrukturen | Temporäre Strukturen, die frei hängende Bereiche tragen. |
| Raft | Ablösbare Basis, die unter dem Objekt gedruckt wird. |
| Brim | Mit der ersten Schicht verbundener Rand, der den Kontakt zur Unterlage vergrößert. |
| Skirt | Mit Abstand zum Werkstück gedruckte Umrandung vor dem Objekt. |
| Warping | Anheben oder Verformen der Kanten eines Werkstücks. |
| Stringing | Feine Fäden zwischen gedruckten Bereichen während der Verfahrbewegungen. |
| Schlechte Haftung | Die erste Schicht haftet nicht ausreichend an der Oberfläche. |
| Überextrusion | Mehr Material wird aufgetragen, als das Profil vorsieht. |
| Unterextrusion | Zu wenig Material wird aufgetragen, oft mit Lücken oder unvollständigen Schichten. |
| Nachbearbeitung | Arbeitsschritte nach dem Druck, etwa das Entfernen von Stützstrukturen oder Schleifen. |