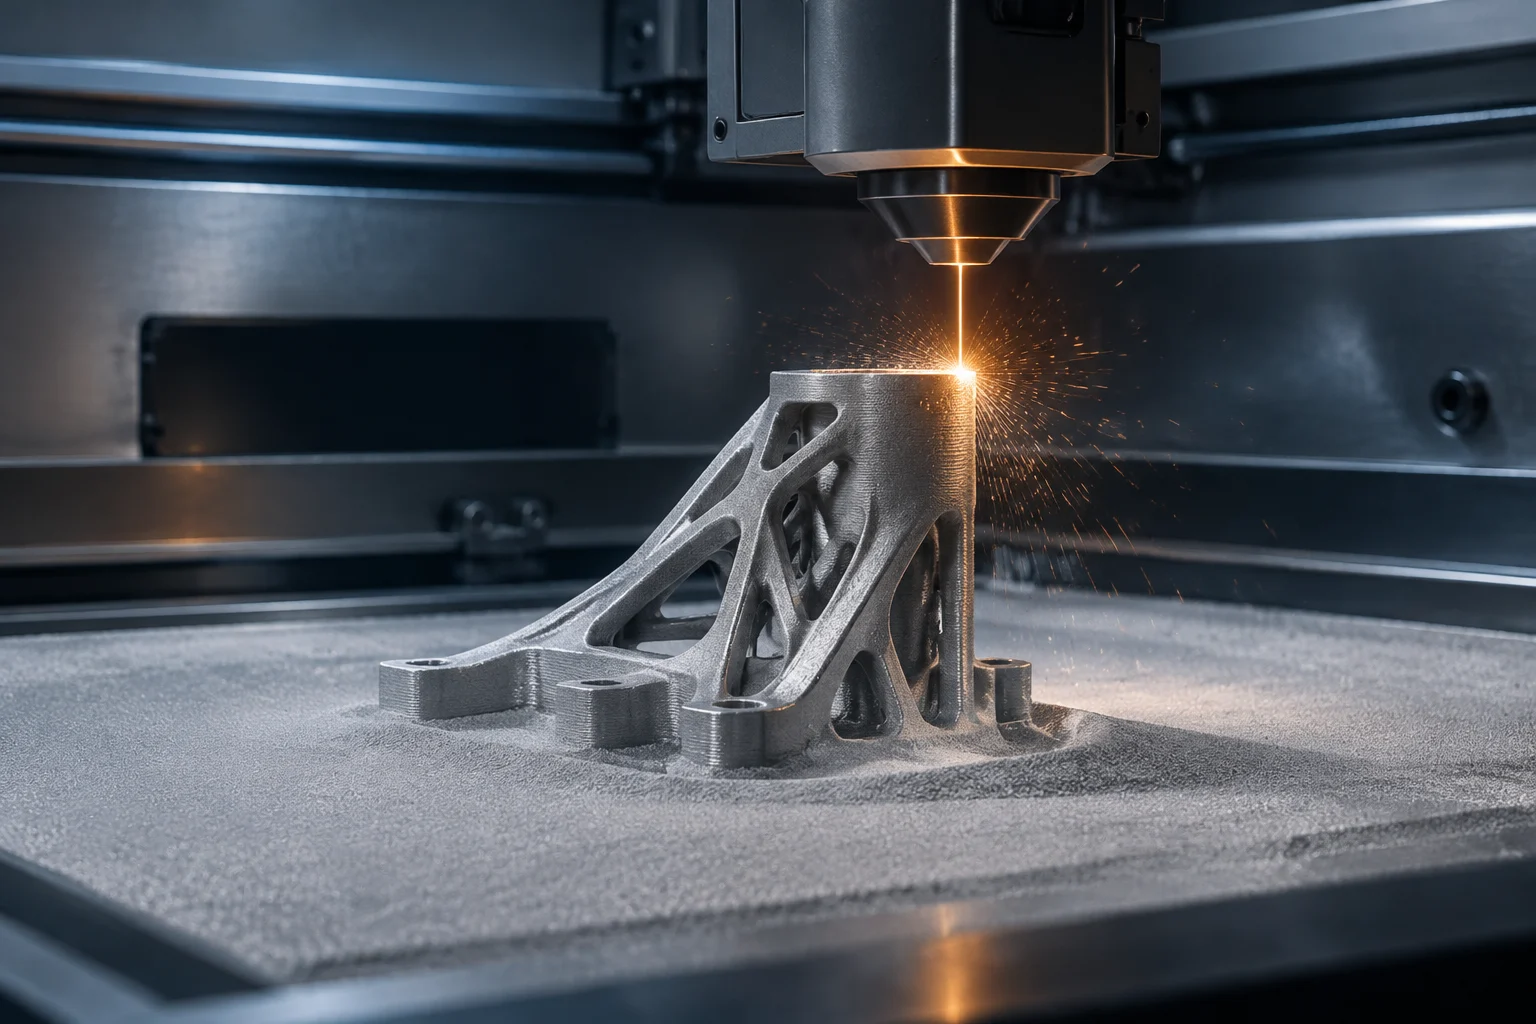
Oltre il prototipo: la soglia della validazione
La produzione additiva ha permesso di passare dalla prototipazione rapida alla realizzazione di componenti funzionali, ma esiste una distanza critica tra un componente che funziona una volta e uno riproducibile, sicuro e certificabile per un impiego reale. In settori come l’aeronautica, la medicina e l’edilizia, la validazione non è un passaggio facoltativo: è un requisito legale e tecnico che determina se un componente può sostituire un metodo convenzionale. Questa transizione richiede di superare l’incertezza insita nei processi nuovi. La scarsità di precedenti storici impone di costruire una solida base di evidenze prima di autorizzare l’impiego in servizio. La riuscita di una prima produzione è quindi soltanto il punto di partenza: il produttore deve dimostrare che lo stesso risultato può essere ottenuto con continuità e in condizioni controllate.
La sfida principale non è la capacità di stampare, ma la capacità di dimostrare che ogni componente prodotto rispetta le specifiche richieste in condizioni controllate. Ciò significa verificare non solo il componente finito, ma sottoporre ad audit l’intero processo, dalla qualità della materia prima ai parametri della macchina e ai controlli post-processo. Senza questa tracciabilità, agli effetti normativi un componente stampato è un prototipo non validato. L’audit deve coprire l’intera catena di fornitura e garantire che ogni variabile, dalla composizione chimica della polvere alla calibrazione del laser, sia documentata e controllata, così da assicurare la costanza del risultato finale. In pratica, i dati su materiale, attrezzature, impostazioni di produzione, finitura e ispezione devono poter essere collegati a ciascun componente o lotto realizzato.
Proprietà meccaniche e dimensioni: che cosa si misura
Il primo livello della validazione riguarda le proprietà intrinseche del materiale e la geometria del componente. A differenza della fusione o della lavorazione meccanica, in cui il materiale è generalmente isotropo, i componenti stampati in 3D presentano un’anisotropia intrinseca: le proprietà meccaniche — resistenza a trazione, modulo di Young e tenacità — variano in base all’orientamento dei volumi stampati. Non basta quindi misurare la resistenza in una sola direzione: occorre caratterizzare il comportamento lungo più assi. Questa variabilità direzionale richiede protocolli di prova specifici che valutino la risposta del materiale a carichi applicati a diversi angoli rispetto all’asse di costruzione, per assicurare che il componente sostenga le forze effettive previste nella sua applicazione finale. Gli orientamenti pertinenti devono riflettere sia la direzione di costruzione sia le sollecitazioni di esercizio, perché un risultato ottenuto in una direzione non può essere automaticamente esteso alle altre.
Oltre alla resistenza, si valutano la precisione dimensionale e la rugosità superficiale. Nelle applicazioni di accoppiamento o tenuta, uno scostamento di pochi micron può rendere inutilizzabile il componente. Le prove comprendono misurazioni con CMM (macchine di misura a coordinate) e analisi della microstruttura mediante metallografia o microscopia elettronica, per rilevare porosità, cricche o mancanza di fusione, difetti critici che compromettono l’integrità strutturale. La caratterizzazione microstrutturale è fondamentale per comprendere come la formazione degli strati influisca sulla coesione interna del materiale. Permette di correlare i parametri di stampa alla qualità del legame tra gli strati e all’assenza di difetti interni che potrebbero innescare una frattura. Il controllo dimensionale e l’esame del materiale forniscono quindi evidenze complementari: il primo verifica la geometria, il secondo individua difetti che potrebbero non essere visibili in superficie.
Ripetibilità e controllo statistico del processo
La ripetibilità è l’elemento che distingue una dimostrazione di laboratorio da una linea di produzione industriale. Un componente può essere perfetto, ma se quello successivo presenta variazioni di densità o proprietà, il processo non è validato. A tal fine si utilizzano studi di ripetibilità e riproducibilità (R&R) e analisi statistiche del processo. Istituzioni come il NIST hanno elaborato guide specifiche per gli round robin studies (studi comparativi interlaboratorio), che permettono di verificare la coerenza dei risultati ottenuti con macchine, operatori e lotti di materiale diversi. Questi studi sono fondamentali per determinare la capacità del processo e capire se le variazioni osservate dipendono dal rumore del sistema oppure da fattori controllabili, mitigabili intervenendo sui parametri di produzione. Una singola produzione riuscita non basta a stabilire tale capacità: occorre esaminare i risultati di più cicli e nelle condizioni produttive pertinenti.
Il controllo operativo si affida sempre più a modelli predittivi e sensori in tempo reale. Il concetto di Model-Based Production Operational Control consiste nel monitorare variabili come la temperatura del letto di polvere, l’energia del laser o la velocità di scansione e metterle in relazione con le proprietà finali del componente. In questo modo è possibile rilevare deviazioni prima che diventino difetti, ridurre gli sprechi e aumentare la fiducia nella produzione in serie. L’integrazione dei dati in tempo reale con modelli fisici permette di chiudere il ciclo di controllo, regolando dinamicamente i parametri di stampa per compensare variazioni ambientali o del materiale e mantenere così una qualità costante nel corso di lotti di produzione estesi. Questo monitoraggio affianca la validazione, ma non la sostituisce: misure e regolazioni devono essere documentate affinché se ne possa valutare il rapporto con la qualità del componente finito.
Quadro normativo e standard di certificazione
L’assenza di un unico standard universale ha portato alla creazione di un ecosistema normativo specifico per la produzione additiva. Norme come ISO/ASTM 52900 definiscono termini e principi, mentre ISO/ASTM 52901 stabilisce i requisiti per la qualificazione dei processi e dei siti di produzione industriale. Queste norme non prescrivono un solo metodo, ma richiedono che il produttore dimostri la capacità del processo di realizzare in modo costante componenti entro i limiti delle specifiche. Il loro impianto offre un quadro comune per la comunicazione tra produttori, fornitori e autorità di certificazione, favorisce l’accettazione della tecnologia nei mercati globali e aiuta a interpretare in modo uniforme i criteri di qualità nelle diverse giurisdizioni. Per il produttore, la qualificazione consiste dunque nel presentare evidenze che colleghino i controlli del processo e i risultati delle ispezioni ai requisiti del componente.
Nei settori regolamentati la certificazione è ancora più rigorosa. L’Agenzia dell’Unione europea per la sicurezza aerea (EASA) ha pubblicato consultazioni e indicazioni specifiche sull’accettazione della produzione additiva nella certificazione dei prodotti aeronautici. Oltre a rispettare la norma tecnica, il produttore deve dimostrare che il proprio sistema di gestione della qualità, come AS9100 o ISO 9001, includa controlli specifici per la produzione additiva, tra cui la tracciabilità dei lotti di polvere metallica e la validazione dei parametri di stampa per ciascuna geometria. L’integrazione nel sistema qualità esistente è fondamentale perché consente di sottoporre ad audit la competenza del personale, la manutenzione delle attrezzature e la gestione delle modifiche: elementi importanti quanto la qualità intrinseca del componente stampato. I requisiti applicabili dipendono dal settore e dall’uso previsto, ma resta essenziale documentare e controllare il processo.
Confronto con i metodi convenzionali: costo e prestazioni
Il confronto tra stampa 3D e metodi convenzionali — lavorazione meccanica, fusione e stampaggio a iniezione — richiede di evitare generalizzazioni. La produzione additiva non è intrinsecamente più economica né più rapida in ogni caso; il suo vantaggio competitivo risiede nella libertà geometrica e nella riduzione degli sprechi di materiale. Per componenti complessi con geometrie interne o topologie ottimizzate, la stampa 3D può eliminare la necessità di assemblare più componenti, riducendo peso e tempo totale di produzione. Il consolidamento dei componenti può eliminare giunzioni meccaniche, potenziali punti deboli, e consentire di collocare il materiale solo dove serve dal punto di vista strutturale. Si può così ottenere un rapporto resistenza-peso migliore rispetto ai tradizionali metodi sottrattivi o basati su stampi. Questi vantaggi dipendono dalla geometria e dai requisiti di produzione: non significano che la produzione additiva sia superiore in ogni applicazione.
Per componenti semplici prodotti in grandi volumi, tuttavia, la lavorazione meccanica continua a essere più efficiente per costo e velocità. La decisione deve basarsi su un’analisi del ciclo di vita che includa non soltanto il costo di produzione, ma anche quello della validazione, i tempi di consegna e le prestazioni funzionali. Un componente stampato può essere più leggero e resistente, ma se il processo di validazione e certificazione è proibitivo per l’applicazione, il metodo convenzionale resta l’opzione praticabile. L’analisi deve considerare anche la scalabilità: il costo unitario della stampa può essere elevato per bassi volumi, ma la riduzione delle fasi di assemblaggio e la flessibilità progettuale possono compensare la differenza in cicli di sviluppo brevi o produzioni a basso volume e alta complessità. Un confronto adeguato considera quindi l’intero percorso, dalla progettazione e qualificazione fino alla consegna e all’uso, anziché limitarsi al prezzo unitario.
Criteri decisionali: domande fondamentali prima di affidarsi a un componente
Prima di affidarsi a un componente stampato per un uso funzionale o regolamentato, è necessario porsi una serie di domande critiche che vadano oltre l’aspetto estetico o la funzionalità di base. Queste domande aiutano a distinguere una dimostrazione promettente da una soluzione industrialmente valida. La valutazione deve essere rigorosa e basata su evidenze, assicurando che ogni aspetto del processo produttivo sia sotto controllo e documentato in modo da consentire un audit completo in qualsiasi momento. Le risposte devono chiarire se il componente è tracciabile, se il processo è qualificato per quella geometria specifica e se le ispezioni sono adeguate all’uso previsto. Evidenze positive in un ambito non possono compensare la mancanza di prove in un altro.
- La tracciabilità del materiale è completa? È possibile seguire il lotto di polvere o filamento fino al componente finito?
- Il processo è validato per questa geometria specifica? Sono state eseguite prove di ripetibilità con la stessa macchina e gli stessi parametri?
- Sono rispettate le norme applicabili? È stata seguita la ISO/ASTM 52901 o una norma settoriale equivalente?
- È prevista un’ispezione non distruttiva (NDT) dopo il processo? Sono state effettuate prove con raggi X, ultrasuoni o liquidi penetranti per rilevare difetti interni?
- Il produttore dispone di un sistema di gestione della qualità certificato? Può dimostrare la competenza degli operatori e la manutenzione delle attrezzature?