Para além do protótipo: a barreira da validação
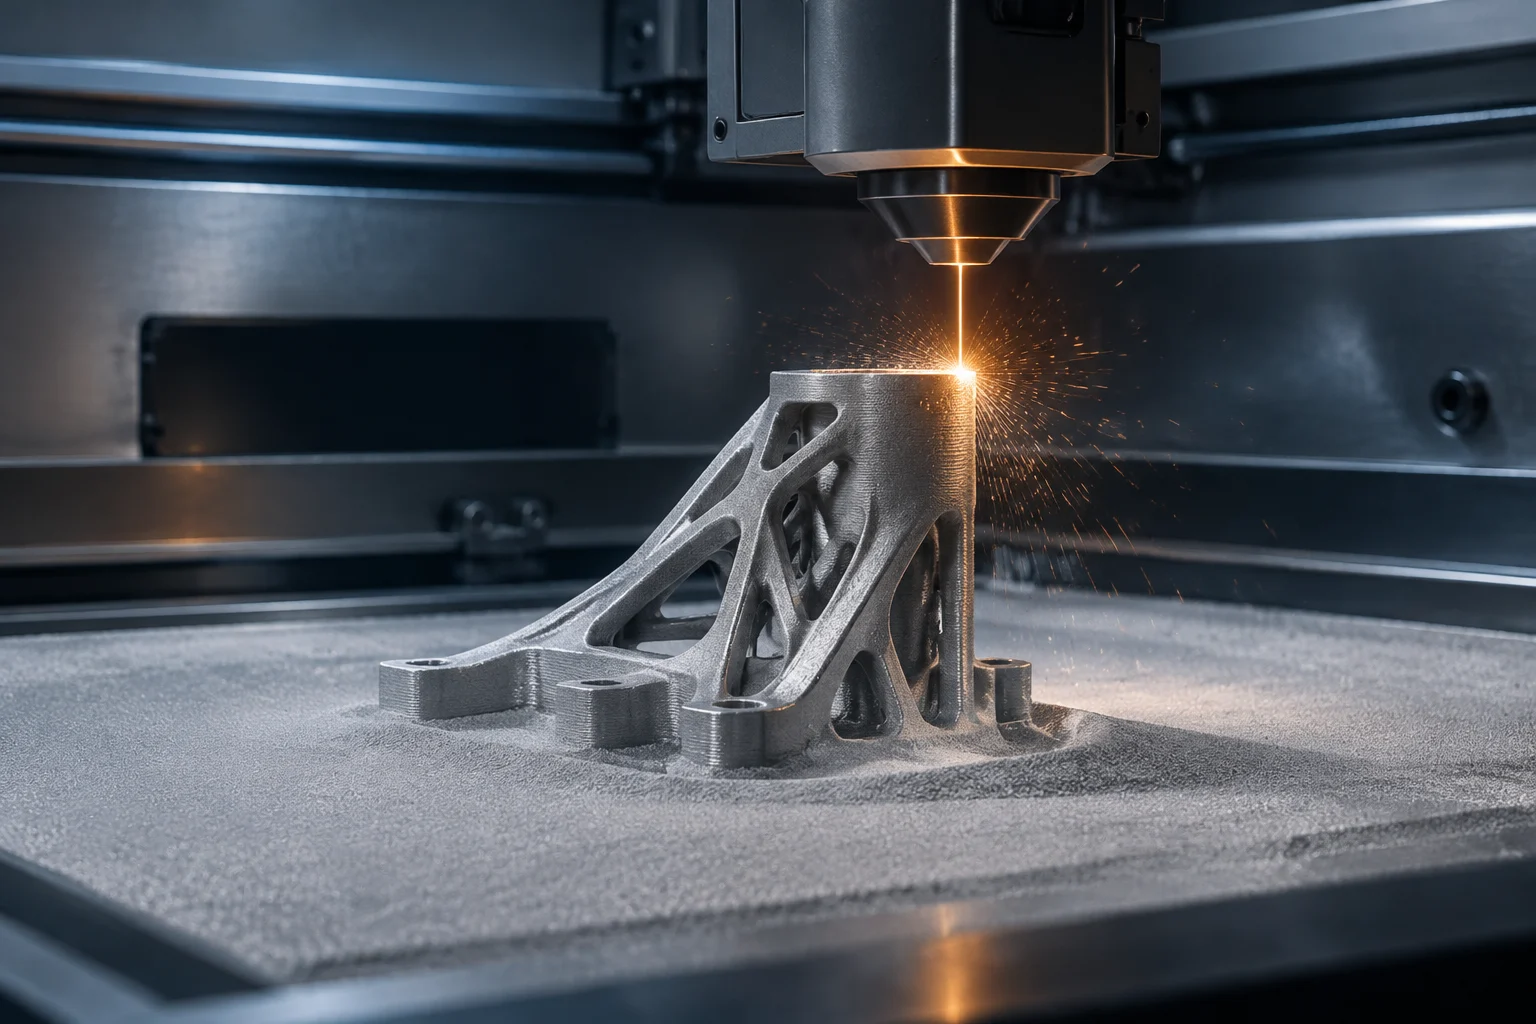
A manufatura aditiva permitiu passar da prototipagem rápida à produção de peças funcionais, mas existe uma distância crítica entre uma peça que funciona uma vez e outra reprodutível, segura e certificável para utilização real. Em setores como a aeronáutica, a medicina e a construção, a validação não é uma etapa opcional: é um requisito legal e técnico que determina se a peça pode substituir um método convencional. Esta transição exige ultrapassar a incerteza inerente aos processos novos. Como faltam precedentes históricos, é necessário construir uma base sólida de evidências antes de autorizar a utilização em serviço. Por isso, uma primeira produção bem-sucedida é apenas o começo: o fabricante tem de demonstrar que consegue obter o mesmo resultado de forma consistente e em condições controladas.
O principal desafio não é conseguir imprimir, mas ter a capacidade de demonstrar que cada peça produzida cumpre as especificações exigidas em condições controladas. Isso implica verificar não apenas a peça final, mas auditar todo o processo: desde a qualidade da matéria-prima até aos parâmetros da máquina e ao controlo do pós-processamento. Sem esta rastreabilidade, para efeitos regulamentares, uma peça impressa é um protótipo não validado. A auditoria deve abranger toda a cadeia de fornecimento e assegurar que cada variável, desde a composição química do pó até à calibração do laser, está documentada e controlada, garantindo a consistência do resultado final. Na prática, os registos devem permitir associar o material, o equipamento de produção, as definições de fabrico, as operações de acabamento e os resultados das inspeções a cada peça ou lote.
Propriedades mecânicas e dimensões: o que se mede
A primeira camada da validação incide nas propriedades intrínsecas do material e na geometria da peça. Ao contrário da fundição ou da maquinação, em que o material é geralmente isotrópico, as peças impressas em 3D apresentam uma anisotropia inerente: as suas propriedades mecânicas — resistência à tração, módulo de Young e tenacidade — variam consoante a orientação dos volumes impressos. Por isso, não basta medir a resistência numa única direção; é necessário caracterizar o comportamento em vários eixos. Esta variabilidade direcional exige protocolos de ensaio específicos que avaliem a resposta do material a cargas aplicadas em diferentes ângulos em relação ao eixo de construção, para garantir que a peça suporta as forças reais da sua aplicação final. As orientações relevantes devem refletir tanto a forma como a peça é construída como as cargas a que estará sujeita durante o funcionamento, uma vez que um resultado obtido numa direção não pode ser automaticamente aplicado às restantes.
Além da resistência, avaliam-se a precisão dimensional e a rugosidade da superfície. Em aplicações de encaixe ou de vedação, um desvio de alguns micrómetros pode inutilizar a peça. Os ensaios incluem medições com CMM (máquinas de medição por coordenadas) e análise da microestrutura através de metalografia ou microscopia eletrónica, para detetar porosidade, fissuras ou falta de fusão — defeitos críticos que comprometem a integridade estrutural. A caracterização microestrutural é essencial para compreender como a formação das camadas afeta a coesão interna do material. Permite relacionar os parâmetros de impressão com a qualidade da ligação entre camadas e com a ausência de defeitos internos que poderiam iniciar uma fratura. A inspeção dimensional e o exame do material fornecem evidências complementares: uma verifica a geometria, o outro procura defeitos que podem não ser visíveis à superfície.
Repetibilidade e controlo estatístico do processo
A repetibilidade é o fator que distingue uma demonstração laboratorial de uma linha de produção industrial. Uma peça pode ser perfeita, mas, se a seguinte apresentar variações de densidade ou de propriedades, o processo não está validado. Para isso, utilizam-se estudos de repetibilidade e reprodutibilidade (R&R) e análises estatísticas do processo. Instituições como o NIST desenvolveram orientações específicas para realizar round robin studies (estudos de comparação interlaboratorial), que permitem verificar se os resultados são consistentes entre diferentes máquinas, operadores e lotes de material. Estes estudos são fundamentais para estabelecer a capacidade do processo e determinar se as variações observadas resultam do ruído do sistema ou de fatores controláveis, que podem ser mitigados através de ajustes nos parâmetros de fabrico. Uma única produção bem-sucedida não comprova a capacidade do processo: é necessário avaliar resultados de várias produções e nas condições de produção relevantes.
O controlo operacional apoia-se cada vez mais em modelos preditivos e sensores em tempo real. O conceito de Model-Based Production Operational Control implica monitorizar variáveis como a temperatura do leito de pó, a energia do laser ou a velocidade de varrimento e correlacioná-las com as propriedades finais da peça. Isso permite detetar desvios antes de se transformarem em defeitos, reduzir o desperdício e aumentar a confiança na produção em série. A integração de dados em tempo real com modelos físicos permite fechar o ciclo de controlo, ajustando dinamicamente os parâmetros de impressão para compensar variações ambientais ou do material e garantir assim uma qualidade constante ao longo de lotes de produção extensos. Esta monitorização complementa a validação, mas não a substitui: as medições e os ajustes também devem ser documentados para que se possa avaliar a sua relação com a qualidade da peça final.
Quadro regulamentar e normas de certificação
A ausência de uma norma universal única levou à criação de um ecossistema regulamentar específico para a manufatura aditiva. Normas como a ISO/ASTM 52900 definem termos e princípios, enquanto a ISO/ASTM 52901 estabelece requisitos para a qualificação de processos e locais de produção industrial. Estas normas não prescrevem um método único; exigem que o fabricante demonstre que o seu processo consegue produzir peças dentro dos limites de especificação de forma consistente. A estrutura das normas proporciona um quadro comum de comunicação entre fabricantes, fornecedores e autoridades de certificação, facilita a aceitação da tecnologia nos mercados globais e ajuda a garantir que os critérios de qualidade sejam interpretados de modo uniforme em diferentes jurisdições. Assim, a qualificação exige evidências que relacionem os controlos do processo e os resultados das inspeções com as especificações aplicáveis à peça.
Nos setores regulamentados, a certificação é ainda mais rigorosa. A Agência da União Europeia para a Segurança da Aviação (EASA) publicou consultas e orientações específicas sobre a aceitação da manufatura aditiva na certificação de produtos aeronáuticos. Além de cumprir a norma técnica, o fabricante tem de demonstrar que o seu sistema de gestão da qualidade, como AS9100 ou ISO 9001, integra os controlos específicos da manufatura aditiva, incluindo a rastreabilidade dos lotes de pó metálico e a validação dos parâmetros de impressão para cada geometria específica. A integração no sistema de qualidade existente é fundamental, pois permite auditar a competência do pessoal, a manutenção dos equipamentos e a gestão de alterações — elementos tão importantes como a qualidade intrínseca da peça impressa. Os requisitos aplicáveis dependem do setor e da utilização prevista, mas a documentação e o controlo do processo continuam a ser essenciais.
Comparação com métodos convencionais: custo e desempenho
Comparar a impressão 3D com métodos convencionais — maquinação, fundição e moldagem por injeção — exige evitar generalizações. A manufatura aditiva não é, por natureza, mais barata nem mais rápida em todos os casos; a sua vantagem competitiva reside na liberdade geométrica e na redução do desperdício de material. Para peças complexas com geometrias internas ou topologia otimizada, a impressão 3D pode eliminar a necessidade de montar vários componentes, reduzindo o peso e o tempo total de fabrico. A consolidação de peças permite eliminar uniões mecânicas, que são potenciais pontos fracos, e otimizar a distribuição do material, colocando-o apenas onde é estruturalmente necessário. Assim, pode alcançar-se uma melhor relação resistência-peso do que com métodos subtrativos ou de moldagem tradicionais. Estas vantagens dependem da peça e dos requisitos de produção e não significam que a manufatura aditiva seja superior em todas as aplicações.
No entanto, para peças simples e produzidas em grandes volumes, a maquinação continua a ser mais eficiente em termos de custo e velocidade. A decisão deve basear-se numa análise do ciclo de vida que inclua não só o custo de fabrico, mas também o custo da validação, o prazo de entrega e o desempenho funcional. Uma peça impressa pode ser mais leve e resistente, mas, se o processo de validação e certificação for proibitivo para a aplicação, o método convencional continuará a ser a opção viável. A análise também deve considerar a escalabilidade: embora o custo unitário da impressão possa ser elevado em volumes baixos, a redução das etapas de montagem e a agilidade de conceção podem compensar essa diferença em ciclos de desenvolvimento curtos ou em produções de baixo volume e elevada complexidade. Uma comparação adequada considera todo o percurso, desde a conceção e qualificação até à entrega e utilização, e não apenas o preço unitário.
Critérios de decisão: perguntas essenciais antes de confiar numa peça
Antes de confiar numa peça impressa para utilização funcional ou regulamentada, é necessário colocar uma série de questões críticas que vão além da aparência ou da funcionalidade básica. Estas perguntas ajudam a distinguir uma demonstração promissora de uma solução industrialmente viável. A avaliação deve ser rigorosa e baseada em evidências, garantindo que todos os aspetos do processo de fabrico estão controlados e documentados de forma a permitir uma auditoria completa em qualquer momento. As respostas devem esclarecer se existe rastreabilidade da peça, se o processo foi qualificado para a geometria específica e se as inspeções são adequadas à utilização prevista. Evidências positivas numa área não compensam a falta de comprovação noutra.
- Existe rastreabilidade completa do material? É possível rastrear o lote de pó ou filamento até à peça final?
- O processo está validado para esta geometria específica? Foram realizados ensaios de repetibilidade com a mesma máquina e os mesmos parâmetros?
- Cumpre as normas aplicáveis? Foi seguida a ISO/ASTM 52901 ou uma norma setorial equivalente?
- Existe inspeção não destrutiva (END) após o processo? Foram realizados ensaios por raios X, ultrassons ou líquidos penetrantes para detetar defeitos internos?
- O fabricante tem um sistema de gestão da qualidade certificado? Pode comprovar a competência dos operadores e a manutenção dos equipamentos?